


EV Bileşenleri için Otomotiv CNC İşleme: Zorluklar ve Çözümler
Elektrikli araç bileşenleri için otomotiv CNC işlemesi, daha sıkı toleranslara sahip geleneksel işlemeden çok daha fazladır. EV motor yuvaları, invertör muhazaları, soğutma plakaları, batarya yapıları ve veri çubuğu, hizalama, sızdırmazlık, ısı transferi, temizlik ve elektrik güvenliği açısından birbirine bağlı gereksinimleri karşılamalıdır.
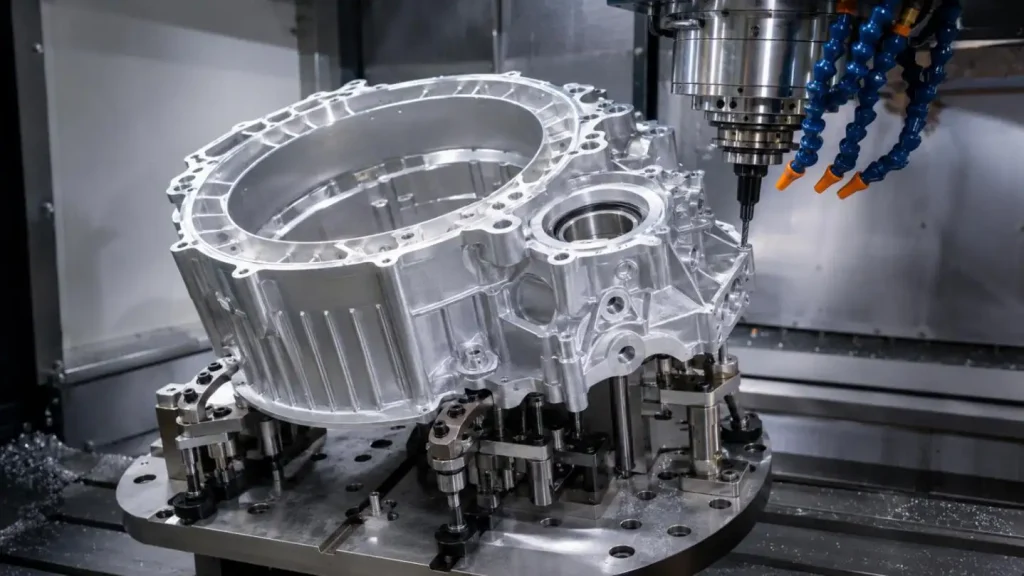
Bir parça boyut denetiminden geçip kaplama, temizlik veya montaj sonrası yine de arızalanabilir. Başarılı Otomotiv CNC Işlemesi bu nedenle, her özelliğin uygulanan genel toleransı değil, bileşenin işleviyle başlar.
EV Bileşenleri İşlemden Sonra Neden Arızalanır
EV bileşen üretim projelerinde özellikle birkaç arıza modu yaygındır:
• Motor ve E-aks yuvaları: Rulman borular kelepçe açıldıktan sonra kayabilir, çıkış artışı, taşıyıcı yükü ve NVH
• İnverter muhazaları: Işleme işlemleri, döküm duvarlarda gözenekliliği ortaya çıkarabilir veya yetersiz sızdırmazlık yüzeyleri oluşturabilir.
• Batarya soğutma plakaları: Burrlar ve kalıntı metal çipler dar soğutma sıvısı kanallarını engelleyebilir.
• Bakır busbarlar: Süvik malzeme, yalıtımı zarar verebilecek veya güvenli elektrik boşluğunu azaltabilen kenar bururlar oluşturur.
• Büyük batarya yapıları: Uzun sızdırmazlık yüzeyleri, malzeme çıkarma, ısı işlemi veya düzensiz cıvata sıkılması sonrası bozulur.
Bu örnekler, otomotiv CNC işleme yalnızca doğrusal boyutlarla kontrol edilemeyeceğini göstermektedir. Düzlük, konum, koaksiyelite, yüzey dokusu, parçacık temizliği ve sızıntı testi gereksinimleri genellikle nominal boyutlardan daha kritiktir.
Isı, Datumlar ve Sıkıcı Kuvveti Doğruluğu Nasıl Etkiler
Alüminyum, alaşıma bağlı olarak her 1°C sıcaklık artışında yaklaşık metre başına 23 μm genişler. 5°C sıcaklık farkı ile ölçüldüğünde ölçülen 500 mm gövde yaklaşık 0,058 mm değişebilir. Bu nedenle, büyük elektrikli araçlar için kontrol sıcaklığı ve stabilizasyon süresi önemlidir.
İnce duvarlar başka bir zorluk yaratır. Aşırı armatur basıncı, işleme sırasında bir yuvayı geçici olarak düzleştirebilir. Bırakıldıktan sonra parça geri yaylanır. Daha güvenilir bir Otomotiv CNC İşleme planı şunları kullanabilir:
•Simetrik malzeme çıkarımı
• Düşük kuvvetli, çok noktalı destek
•Ayrı kaba işleme ve bitirme operasyonları
•Operasyonlar arasında bir stabilizasyon dönemi
• Işleme, inceleme ve montajla paylaşılan fonksiyonel veriler
Kurulumların azalması da datum-transfer hatasını sınırlar, ancak 5 eksenli bir makine otomatik olarak daha doğru değildir. Armatür tasarımı, termal kontrol, alet durumu ve ölçüm belirsizliği sonucu belirler.
CNC seçmeden önce süreç rotalarını karşılaştırın
| Karar | Seçenekler | En İyi Karar Tetikleyicisi |
| Başlangıç materyali | Döküm, ekstrüzyon veya dövme vs. | Prototip hızı, yıllık hacm, gözeneklilik ve üretim eşdeğerliği ihtiyaçları |
| Makine rotası | 3 eksenli çoklu kurulum vs. 5 eksenli işleme | Özellik yönelmesi ve veri aktarımı riski |
| İş Tutma | Sert ve sert armatur vs. düşük kuvvetle desteklenen armatur | Duvar kalınlığı, açılış boyutu ve serbest durum geometrisi |
| İşleme dizisi | Tek geçişli işleme vs. kaba stabilizasyon–bitiş | Kalıntı gerilme ve düzlük gereksinimleri |
| Sızıntı testi | Basınç bozulması/akışı vs. helyum izleyici gazı | Belirtilen sızıntı oranı, test hacmi, orta ve döngü süresi |
| Denetim | Sadece CMM vs. süreç içi probing artı CMM | Üretim hacmi, sürüklenme tespiti ve izlenebilirlik |
Erken EV geliştirme için billet işleme hızlı tasarım iterasyonu sunar, ancak üretim dökümünün gözenekliliğini veya kalıntı gerilimini yeniden üretmez. SunOn, 5 eksenli CNC işleme işlemini, alüminyum, paslanmaz çelik, titanyum ve pirinç gibi metalleri ve PEEK ile naylon gibi mühendislik plastiklerini destekler. Hizmet yelpazesi kapsamını kapsar±0,1 mm'den ±0,02 mm'ye kadar boyutsal doğruluk, projeye bağlı olarak, Ra 0.8 μm'ye kadar işlenmiş bitişlerle. Şirket ayrıca 72 saatlik hızlı prototipleme ve 1–100 parçalık düşük hacimli siparişler sunar; bu da bu yetenekleri üretim aletleri öncesi tasarım doğrulaması için önemli kılar.
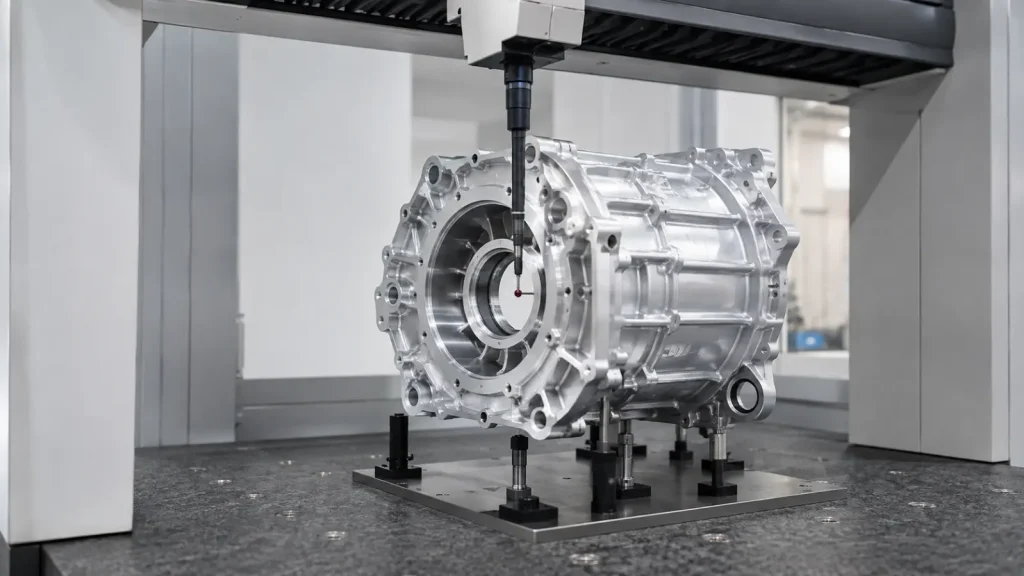
Otomotiv CNC İşlemesini EV Sistemine Eşleştirme
Farklı bileşenler farklı kontrol öncelikleri gerektirir:
| EV Bileşeni | Birincil CTQ'lar | Ana Üretim Riski |
| Motor yuvası | Boş çapı, koeksenlite, çıkış, datum konumu | Çarpıtma ve rulman hizasızlığı |
| İnvertör koruması | Sızdırmazlık alanı düzlüğü, konnektör konumu, sızıntı oranı | Açıkta kalan döküm gözenekliliği |
| Soğutma plakası | Kanal geometrisi, temizlik, sızdırmazlık yüzeyi | Burrlar, çipler ve yerel sızıntı |
| Batarya arayüzü | Büyük profilli düzlük ve delik konumu | Termal hareket ve fikstür deformasyonu |
| Bakır busbar | Kenar durumu, delik konumu, temas yüzeyi | Lekelenme, çapaklar ve kaplama paraziti |
SunOn'un CNC işleme, alüminyum döküm desteği, plastik kalıplama, post işlem ve montaj kombinasyonu, elektrikli araç projesinde hem işlenmiş metal yapılar hem de kalıplanmış otomotiv muhafazaları içerdiğinde faydalıdır. Otomotiv üretim kapsamı yapısal braketler, elektronik muhafazalar ve aydınlatma muhazalarının yanı sıra ikincil işlem ve montajı da içerir. SunOn otomotiv yetenekleri
Bitirme ve montaj sırasında CTQ'ları koruyun
Otomotiv CNC İşleme, parça makineden ayrıldığında bitmez. Soğutma kanalları burkları açılmalı, yuyulmalı, kurutulmalı ve ikincil kontaminasyondan korunmalıdır. Aşındırıcı malzeme, iç kanallarda sıkışıp kalabileceği yerlerde kullanılmamalıdır.
Anodizleme, boyama veya kaplama delik boyutunu, topraklama alanlarını ve sızdırmazlık sınırlarını etkileyebilir. SunOn bu bitirme seçeneklerini sunar, ancak çizimler maskeli datumları, iplikleri, mühür alanlarını ve elektrik temas yüzeylerini belirlemelidir. Kritik özellikler tamamlandıktan sonra tekrar kontrol edilmelidir.
Montaj sırasında, cıvat dizisi, tork ve conta sıkıştırması kontrol edilmelidir. Üretim bakımı ayrıca kesici değişimi, armatür-lokator aşınması, prob kalibrasyonu, soğutma sıvısı konsantrasyonu ve yıkama filtresi durumunu da kapsamalıdır.
Fonksiyonel Risk Etrafında Bir RFQ Oluşturun
Faydalı bir Otomotiv CNC İşleme RFQ'su şunları içermelidir:
•3D model ve kontrollü 2B çizim
• Malzeme kalitesi, temper ve başlangıç stok rotası
•Fonksiyonel veriler ve CTQ özellikleri
• Prototip ve yıllık üretim miktarları
•Yüzey işleme ve maskeleme gereksinimleri
• Sızıntı ortamı, basınç, stabilizasyon süresi ve kabul sınırı
•Temizlik spesifikasyonu ve paketleme yöntemi
• Gerekli denetim, yetenek ve PPAP belgeleri
SunOn, bu girdileri DFM, malzeme seçimi, programlama, işleme, bitirme ve denetim iş akışı aracılığıyla inceleyebilir. Geliştirilmekte olan bir EV bileşeni için, sadece CAD dosyası değil, fonksiyonel gereksinimlerin paylaşılması, SunOn mühendislerinin daha gerçekçi bir Otomotiv CNC İşleme rotası önermesine ve fiyat teklifinden önce üretim risklerini belirlemesine olanak tanır.
SSS
S1. SunOn, Otomotiv CNC Işleme ile hangi elektrikli araç elemanlarını sunuyor?
SunOn, motor yuvaları, invertör muhazaları, yapısal braketler, soğutma bileşenleri, konnektör yuvaları ve diğer özel elektrikli araç bileşenlerini değerlendirir. Nihai değerlendirme parça boyutu, geometri ve fonksiyonel veya malzeme toleranslarına bağlıdır.
S2. SunOn otomotiv bileşenleri için hangi malzemeleri işliyor?
SunOn, alüminyum, paslanmaz çelik, titanyum, pirinç ve mühendislik plastikleri PEEK ile naylon ile çalışır. Belirli bir uygulama için malzeme seçimi, dayanıklılık, soğutucu sıvı maruziyeti, termal ve elektrik iletkenliği ile gerekli yüzey muamelesi dengesini dikkate almalıdır.
S3. Hangi işleme toleransları sunuluyor?
SunOn, ±0,1 mm'den ±0,02 mm'ye kadar bir boyut aralığı yayımlamıştır. Ulaşılabilir tolerans nihayetinde malzeme, geometri ve özelliklere, makine kurulumuna ve ölçüm tekniğine bağlı olacaktır. Bu DFM sırasında tanımlanmalıdır. SunOn'un CNC yeteneklerini kontrol edin
S4. İşlenmiş elektrikli araç bileşenleri için yüzey kaplaması ne kadar yüksek?
SunOn, Ra 0.8 μm olarak işlenmiş yüzey kaplamasını belirtmiştir. Kaplama yüzeylerinde, düzlük, dalgalılık ve alet işareti yönü, yüzey pürtlüğü değeri olan Ra'dan aynı ölçüde veya belki daha fazla şekilde kontrol edilmelidir.
S5. SunOn 5 eksenli otomotiv CNC işleme hizmeti sunuyor mu?
Evet. SunOn CNC işlemesi, birden fazla eksende çıkarılması gereken karmaşık yapılar ve özellikler için uygundur. Birçok delik, delik, açıklık ve yüzeylerin birden fazla tarafta işlendiği gövdelerde birçok kurulum ve veri aktarım hatasını ortadan kaldırabilir.
