


Otomotiv Üst Kalıplama Malzemesi Seçimi: TPE, TPU, Silikon ve Mühendislik Plastikleri
Otomotiv Üst Kalıplama, sert bir alt tabakayı ikinci bir malzemeyle birleştirerek sızdırmazlık, tutuş, yastıklama, titreşim izolasyonu, elektrik koruması veya seçilmiş bir yüzey hissi ekler. Tipik uygulamalar arasında gösterge paneli kontrolleri, orta konsol parçaları, kapı bileşenleri, hava menfezleri, elektronik muhafazalar, konnektör contaları, aydınlatma yuvaları ve yapısal braketler bulunur.
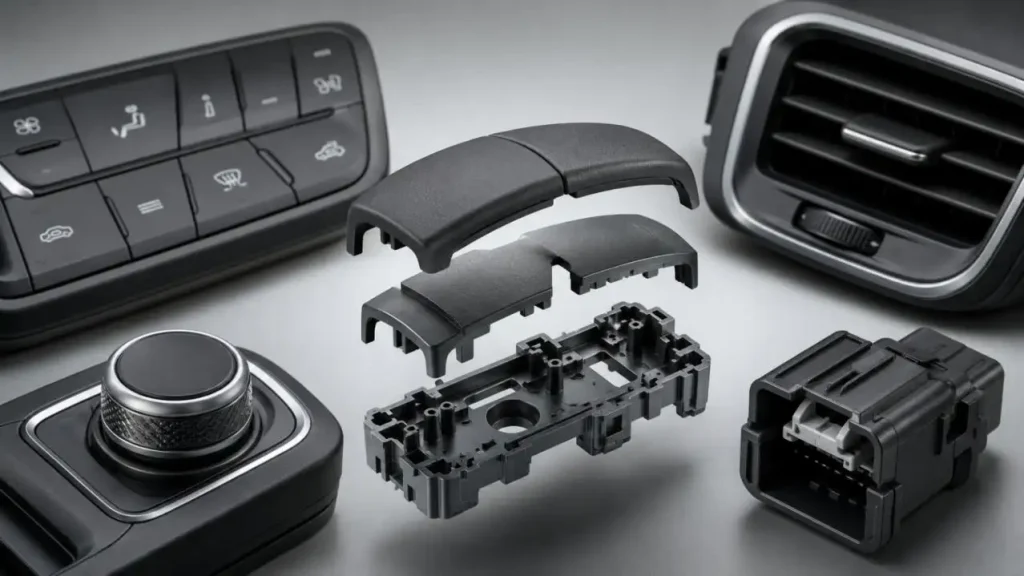
Malzeme seçimi, Otomotiv Üst Kalıplama için merkezi bir yerdir çünkü iki malzeme kalıplama, montaj ve araç kullanımı sırasında tek bir bileşen olarak işlev görmelidir. SunOn'da, malzeme uyumluluğunu parça geometrisi, kalıp yapısı, süreç koşulları, yüzey gereksinimleri ve beklenen üretim hacmiyle birlikte değerlendiriyoruz.
Otomotiv Üst Kalıplama Malzemeleri Nasıl İşliyor?
Sert alt tabaka genellikle boyutsal olarak stabil destek sağlar. İşsel yüzey, üst kalıplı elastomer kullanılarak eklenir. Otomotiv Üst Kalıplama, ya insert kalıplama ile ya da çoklu enjeksiyon kalıplama ile gerçekleştirilir.
Uygun bir malzeme eşleşmesi birkaç faktörü göz önünde bulundurmalıdır:
• Yapışma: Elastomer ya alt tabaka derecesine bağlanmalı ya da mekanik kilitlerle tutulmalıdır.
•Sıcaklık: Her iki malzeme de kalıplama sürecinin sıcaklıklarına ve servis sırasında beklenen maksimum sıcaklığa dayanmalıdır.
•Diferansiyel Küçülme: Bir parçanın küçülmesi sırasında diferansiyel davranıştan kaynaklanan bükülme ve kenar kaldırma gibi bozulmalar meydana gelir.
• Kimyasal Direnç: Malzemeler, otomobilin ömrü boyunca karşılaşılan temizlik çözücüleri, yağlar, soğutucular ve diğer sıvılara dayanabilmelidir.
• Yüzey Performansı: Renk, parlaklık, dane, dokunsal hiss, çizilme direnci ve görünür akış işaretleri birlikte gözden geçirilmelidir.
Otomotiv Üst Kalıplama Malzemesi Karşılaştırması
| Materyal | Tipik Rol | Faydalı Özellikler | Ana Teknik Kontroller |
| TPE | Yumuşak dokunuşlu katman, conta, tıkırtı önleyici özellik | Geniş sertlik aralığı ve termoplastik işleme | Substrat yapışması, sıkıştırma seti ve küçülme |
| TPU | Koruyucu katman, tutuş veya gerginlik giderici | Aşınmaya karşı direnç, yırtılma gücü ve dayanıklılık | Nem ve hidroliz direnci ve işlem sıcaklığı |
| Silikon veya LSR | Sızdırmazlık, conta veya elektronik koruma | Geniş sıcaklık kapasitesi ve elektrik yalıtımı | Kürleme koşulları, flaş kontrolü ve substrat uyumluluğu |
| PP | Hafif sert substrat | Düşük yoğunluk ve kimyasal direnç | Sertlik, yüzey enerjisi ve TPE sınıfı uyumluluğu |
| PA | Yapısal zemin | Dayanıklılık, aşınma direnci ve ısı performansı | Nem emili, kurutma ve boyut değişikliği |
| ABS veya PC/ABS | Görünür iç alt tabaka | Görünüm, darbe performansı ve şekillendirilebilirlik | Isı maruziyeti, kalıntı gerilim ve kimyasal temas |
Bu tanımlar genel olarak kabul edilir. Formülasyon, takviye, katkı maddeleri, sertlik ve tedarikçi kalitesi performansı önemli ölçüde değiştirebilir.
Otomotiv Üst Kalıplama için TPE
TPE, Otomotiv Üst Kalıplamasında tutamaklar, iç kontroller, contalar, konsol parçaları, anti-sallama özellikleri ve yumuşak dokunuşlu yüzeyler için yaygın olarak kullanılır. Ancak, yapışma dereceye özgelidir. Polipropilen için geliştirilen bir TPE, uyumlu bir formülasyon veya mekanik retrite olmadan PC, ABS, PA veya PC/ABS ile yeterince bağlanmayabilir.
Faydalı TPE tasarım değerlendirmeleri şunlardır:
• Üst Kalıp Kalınlığı: Avient, birçok TPE üst kalıplama uygulaması için yaklaşık 1,5–3,0 mm kullanışlı duvar kalınlığı aralığı olarak tanımlar, ancak nihai değer seçilen malzeme ve geometri için doğrulanmalıdır.
•Köşe Yarıçapı: Keskin geçişler stres yoğunluğuna yatkındır. Bunu azaltmak için minimum 0,5 mm yarıçap kullanın.
•Draft Açısı: Parça serbest bırakmayı kolaylaştırmak için, uzun çekme yüzeylerinde 3–5 derece çekim gerekebilir.
• Çökük Kontrolü: Uzun ince parçalar için, en kalın tabakanın sert alt tabaka olduğundan emin olarak çökmeyi en aza indirin.
Aşınma ve darbe koruması için TPU
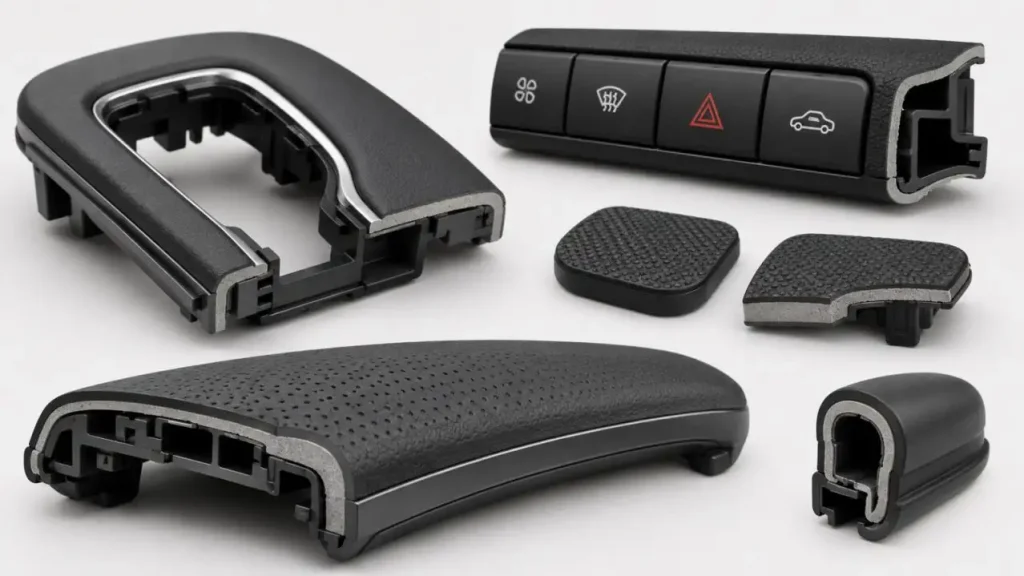
Otomotiv Üst Kalıplama örneğinde, aşınma ve yırtılma karşısında daha yüksek performansı ile kabloların tekrar tekrar taşınmasına karşı uzun vadede daha iyi performansı nedeniyle TPU dikkate alınabilir. Genellikle TPU, konnektörlere gerilim azaltma, koruyucu kaplamalar, kablo arayüzleri, tutacaklar ve diğer açık fonksiyonel yüzeyler için değerlendirilir.
Mühendislik termoplastiği olarak TPU, havadan gelen nemi emme yeteneği olan higroskopi özelliğine sahiptir. Köpürme ve yüzey kusurları gibi sorunları kontrol altına almak amacıyla Covestro, TPU'ları için maksimum %0,05 kalıntı nem seviyesini önermekte ve nem kalitesi ve sertliğe bağlı olarak 80–110°C sıcaklıkta 1–3 saat boyunca nemin alınmasını önermektedir. Rezerv edilen nem, yüzeyler üzerinde olumsuz etki yaratır ve kusurlara yol açar.
Malzeme Kimyası: Kalite seçimi, düşük sıcaklıklarda kimyasal direnç, aşınmaya direnç ve esneklik değişiklikleri sağlar. Bunlar polyester ve polieter bazlı TPU'larda elde edilir.
Mühürleme için silikon ve LSR
Otomotiv Üst Kalıplama uygulamalarında, silikon ve LSR (Sıvı Silikon Kauçuk) kullanımı, geniş bir sıcaklık aralığında etkili olan sızdırmazlık gereksinimleri ve esneklik ile elektrik yalıtımı gereksinimleri olduğunda düşünülebilir.
Wacker, silikon kauçuk varyantlarının çoğunun −50°C ile 250°C aralığında çalıştığını, özel kalitelerin ise −110°C ile 300°C aralığında çalışabileceğini tahmin etmektedir. Bu tahminler evrensel tasarım sınırları olarak kabul edilmez.
•Kürleme Uyumluluğu: Sert substratlar, silikonun kürlenmesi için gereken sıcaklık ve süreye dayanmalıdır.
• Yapışma Yöntemi: Bazı kombinasyonlar kendi kendine bağlanan silikonlar kullanır. Diğer kombinasyonlar ise yüzey kaplamaları, astar ve/veya mekanik kilitleme kullanır.
•Flaş Kontrolü: Düşük viskoziteli LSR (Sıvı Silikon Kauçuk) çok hassas kapatmalar, mükemmel hizalama ve kalıpın kontrollü havalandırılmasını gerektirir.
Otomotiv Üst Kalıplamasında Temel Teknik Zorluklar
| Meydan okuma | Olası Etkisi | Mühendislik Yanıtı |
| Uyumsuz malzemeler | Delaminasyon veya zayıf soyulma dayanıklılığı | Kesin dereceleri doğrulayın ve uygun olduğunda kilitler ekleyin |
| Eşit olmayan küçülme | Eğrme, kenar kaldırma veya kötü uyum | Duvar kalınlığını dengeleyin ve örnekleme yoluyla doğrulama yapın |
| Hapsedilmiş hava | Yanıklar, kısa atışlar veya zayıf bağlanma | Akış uçlarında havalandırma yapın ve derin kör ceplerden kaçının |
| Substrat hareketi | Flaş veya boyutsal hata | Yerleştirmeleri güvenli şekilde destekle ve konumlandır |
| Aşırı akış uzunluğu | Eksik dolgu veya daha düşük bağ tutarlılığı | Kapıları yeniden konumlandırın veya birden fazla akış yolu kullanın |
| Nem kirliliği | Splay, kabarcıklar veya kararsız yüzeyler | Higroskopik malzemeleri doğru şekilde kurutun ve kullanın |
TPE araçları için Avient, referans aralığı olarak yaklaşık 0.013–0.025 mm havalandırma derinliklerini listelemektedir. Ayrıca, malzemeleri için tipik soğuma süreleri yaklaşık 2,5 mm üst kalıp kalınlığında yaklaşık 15–40 saniye olarak rapor edilir; çünkü sert alt tabaka TPE tabakasının bir tarafını yalıtmaktadır. Bu değerler sabit üretim ayarları yerine başlangıç noktaları olarak ele alınmalıdır.
SunOn'Otomotiv Üst Kalıplama Yaklaşımı
SunOn destekleriKalıp tasarımı ve enjeksiyon kalıplama yoluyla otomotiv üst kalıplama ikincil işlem ve montaj yoluyla gerçekleşir.
•Malzeme İncelemesi: Alt tabaka ve elastomer verilerini parçanın sıcaklık, kimyasal, dokunsal ve yapısal gereksinimleriyle karşılaştırıyoruz.
•Seçilen malzeme sistemine göre kapılar, havalandırmalar, kapatıcılar, soğutma kanalları, dokular ve eklemeler tasarlarız.
•Üretim onayından önce tutuculuğu, boyut, görünüm, mühürleme ve uyumu doğrulamak için deneme örnekleri çalıştırıyoruz.
• Kalıp çeliği seçimi, boşluk yerleşimi, bakım ve süreç kontrolünü beklenen üretim hacmine göre planlıyoruz.
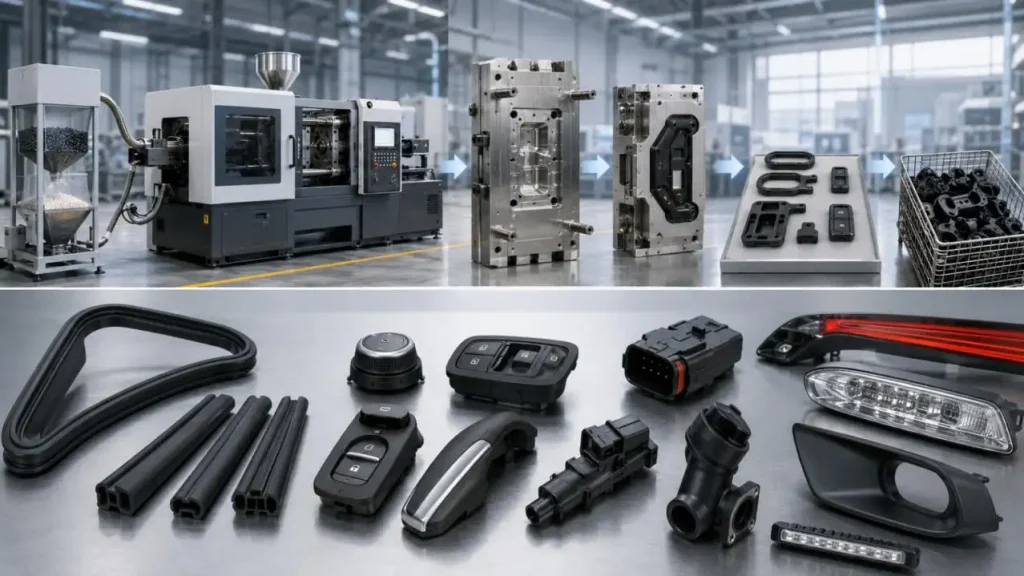
İkincil Hizmetler: Her projenin gereksinimlerine uygun boyama, baskı, bitirme ve montaj hizmetleri sunuyoruz.
Kapanış
Otomotiv üst kalıplama için doğru malzemeleri seçmek, yapışma, nem direnci, büzülme ve termal veya kimyasal maruziyetin yanı sıra parça geometrisi ve takım kısıtlamalarını dengelemek anlamına gelir. TPE, TPU, silikon, PP, PA, ABS ve PC/ABS, belirli uygulamalara uygun kendine özgü performans özellikleri sunar.
Malzemelerin bağlantısını, kalıp mühendisliğini, örnekleme, enjeksiyon kalıplama ve ikincil işlemeyi bir arada barındıran SunOn, modern otomotiv iç mekanları, e-sistemler, aydınlatma ve entegre montajlar için uçtan uca üst kalıplama kapasitesi sunar.
SSS
S1. Otomotiv Üst Kalıplama (Otomotiv Üst Kalıplama) ne anlama gelir?
Otomotiv Üst Kalıplama, sert bir alt tabakanın ikinci bir malzemeyle birleştirilerek sızdırmazlık sağlanması sürecini tanımlar. Kavrama, yastıklama veya koruma.
S2. Otomotiv Üst Kalıplama için hangi malzemeler kullanılır?
Kullanılan malzemeler çoğunlukla: TPE, TPU, silikon, PP, PA, ABS ve PC/ABS.
S3. TPE, otomotiv iç parçaları için kullanılabilir mi?
Evet. TPE, yumuşak dokunma yüzeyleri, contalar, tutacaklar ve anti-tlattle elemanları için yaygın olarak kullanılır.
S4. TPU Otomotiv Üst Kalıplama için ne zaman kullanılır?
TPU, aşınmaya karşı direnç, dayanıklılık ve esnek gerilme giderme gerektiren parçalarda kullanılır.
S5. Otomotiv Üst Kalıplama için silikon kullanmanın faydaları nelerdir?
Silikon, geniş bir sıcaklık aralığında yüksek esneklikle bir sızdırmazlık ve yalıtım sağlayabilir.
