


CNC İşlenmiş Sıvı Soğutma Isı Emicileri | SunOn'da Hassas Üretim
SunOn, özel üretim yapıyorCNC işlemeli sıvı soğutma ısı emicileriprototipler için müşteri çizimlerinden, tasarım doğrulamasından, pilot üretimden ve düşük hacimli projelerden yararlanıyor. CNC işleme, bir bileşenin hassas soğutma özellikleri, düz termal temas yüzeyleri, özel portlar, dişli delikler veya sık sık mühendislik değişiklikleri gerektirdiği durumlarda pratik bir tercihtir; üretim aletlerine yatırım yapmadan.
2D çizimlerinizi, 3D modellerinizi, gerekli materyalleri, miktarı ve kritik spesifikasyonlarınızı DFM incelemesi ve teklifi için SunOn'a gönderin.
SunOn'dan özel CNC İşlenmiş Sıvı Soğutma Isı Emicileri
SunOn, sabit standart ürün sağlamak yerine müşterinin tasarımına göre özel sıvı soğutmalı ısı emiciler üretir. Mühendislik ekibimiz, üretim başlamadan önce parça geometrisi, işleme erişimi, malzeme, toleranslar, soğutma özellikleri, yüzey gereksinimleri ve beklenen üretim miktarını gözden geçirir.
Tasarıma bağlı olarak, aşağıdaki özellikleri değerlendirebiliriz:
- Işlenmiş soğutma kanalları ve boşluklar
- Dış yüzgeçler veya ısı dağıtma yüzeyleri
- Düz termal temas alanları
- Giriş ve çıkış portu geometrisi
- Montaj delikleri ve dişli özellikler
- Hizalama noktaları, patronlar ve cepler
- Ekipmana özgü boşluklar
- Özel dış boyutlar
- Yüzey kaplama gereksinimleri
- Kritik boyutlu inceleme
Üretilebilirlik tam geometriye bağlıdır. Kanal derinliği, iç köşe yarıçapları, duvar kalınlığı, alet erişimi ve sızdırmazlık gereksinimleri gerçek CAD modeli ve çiziminden incelenmelidir.
| Gereksinim | SunOn Üretim Kapsamı |
|---|---|
| Tasarım girişi | Müşteri 2D çizimleri, 3D modeller ve teknik teknik özellikler |
| Birincil süreç | CNC frezeleme, delme, urgulama ve hassas yüzey işleme |
| Tipik malzeme odaklı | Alüminyum, proje tarafından incelenen diğer malzemelerle birlikte |
| Miktar | Prototipler, pilot denemeler ve daha düşük hacimli üretim |
| Yüzey tedavisi | Uygun olduğunda anodizleme, kaplama, cilalama, boyama veya kaplama |
| Denetim | Kritik boyut kontrolleri, CMM denetimi ve mevcut raporlar |
| Özelleştirme | Standart stok boyutları yerine müşteri çizimlerine göre üretilmiştir |
Isı emici türleri ve üretim yöntemleri hakkında daha geniş bir genel bakış için, rehberimize bakınız:Isı Emici Türleri ve üretim yöntemleri.
CNC Işleme Doğru Üretim Yolu Olduğunda
Prototip ve Mühendislik Doğrulaması
CNC işleme, mühendislerin kalıp veya kalıp yerine bağlanmadan önce işlevsel metal parçalar üretmesini sağlar. Işlenmiş bileşen, uyum, montaj pozisyonları, soğutma sıvısı bağlantıları, termal temas alanları ve genel sistem entegrasyonunu kontrol etmek için kullanılabilir.
Test sonuçları tasarım değişikliğine yol açtığında, CAD modeli ve işleme programı genellikle pahalı üretim aletlerini değiştirmeden güncellenebilir.
Düşük hacimli veya belirsiz talep
Prototipler, pilot üretim, yedek bileşenler veya yıllık talebi belirsiz olan ürünler için CNC işleme, kalıp dökümden daha pratik bir başlangıç noktası sunabilir.
Özel üretim kalıbının çok sayıda parça üzerinde amortisasyonu zorunluluğu yoktur. Alıcılar, ürün ve piyasa talebini doğrularken daha küçük miktarlarda sipariş verebilirler.
Değişebilecek Tasarımlar
Soğutma ürünleri geliştirme sırasında genellikle birkaç kez revizyondan geçer. Port konumları, montaj delikleri, kanal geometrisi, dış boşluklar veya termal arayüz boyutları testten sonra değişmek zorunda kalabilir.
CNC işleme, bu revizyonları takım tabanlı bir prosese göre daha kolay destekler. Bu esneklik, tasarım stabil olmadan önce kalıba yatırım yapma riskini azaltır.
Sıkı Toleranslı Özel Özellikler
CNC işleme, kontrollü montaj yüzeyleri, delik pozisyonları, dişler, hizalama özellikleri, cepler ve diğer çizim ölçüleri gerektiren bileşenler için uygundur.
Her özellik aynı toleransa ihtiyaç duymaz. SunOn'un DFM incelemesi, kritik boyutları genel boyutlardan ayırmaya yardımcı olur ve gereksiz işleme ve denetim maliyetlerini önleyebilir.
Küf Yatırımı Gerektirmeyen Projeler
CNC ile işlenmiş bir ısı emici doğrudan metal stoktan üretilir. Bu, ilk kalıp geliştirme aşamasını ortadan kaldırır ve CNC işlemesini geliştirme projeleri, özel ekipmanlar ve daha düşük hacim gereksinimleri için uygun hale getirir.
CNC her zaman en düşük birim maliyeti sağlamaz. En büyük avantajı, projenin erken veya belirsiz aşamalarında esneklik, hassasiyet ve daha düşük alet taahhüdüdür.
Sıvı soğutmalı ısı emiciler için CNC İşleme ve Kalıp Döküm
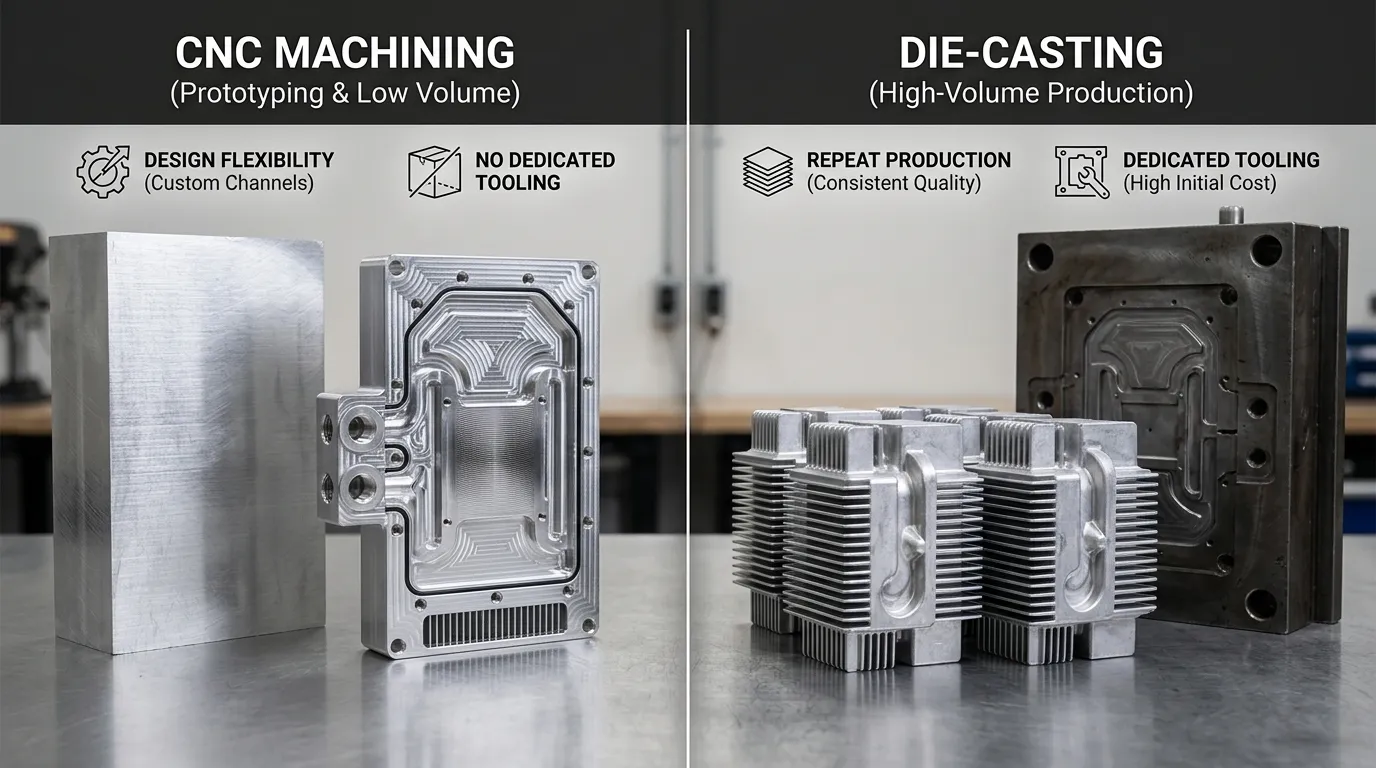
CNC işleme ve kalıp döküm farklı üretim sorunlarını çözer. CNC genellikle tasarım, prototip ve daha düşük miktarlarda değişmeye daha uygundur. Kalıp döküm, tasarım istikrarlı olduğunda ve üretim hacmi alet yatırımını haklı çıkarabildiğinde daha çekici hale gelir.
| Karar Faktörü | CNC Işleme | Oyuncu Seçimi |
|---|---|---|
| İlk alet üretimi | Genellikle özel üretim kalıbı gerekmez | Üretim araçları gerektirir |
| Tasarım değişiklikleri | Görece kolay revizyon | Araç değişiklikleri maliyetli olabilir |
| Prototip uygunluğu | Güçlü uyum | Tam donanım genellikle daha az pratiktir |
| Daha düşük hacimli üretim | Yaygın olarak uygun | Ekonomi, araç ve sipariş hacmine bağlıdır |
| Yüksek hacimli birim ekonomisi | Genellikle daha az avantajlı olur | Genellikle takım amortizasyonundan sonra daha güçlü olur |
| Hassas yüzeyler | Doğrudan işlenmiş | İkincil CNC işleme gerektirebilir |
| Karmaşık tekrar geometrisi | Araç erişimi ve işleme süresiyle sınırlıdır | Tekrarlanabilir neredeyse ağ şeklindeki parçalar için uygundur |
| Yapım aşaması | Geliştirme, pilot dönemler ve seçilmiş üretim | Kararlı, tekrarlayan yüksek hacimli programlar |
SunOn'un mevcutDöküm ısı emici üretimisayfası, dökümün tekrar üretimi nasıl desteklediğini ve neden düz termal arayüzler, delikler, dişler veya diğer hassas özellikler için ikincil CNC işlemenin hâlâ gerekli olabileceğini açıklar.
Önce CNC, sonra kalıp döküm
Bir proje, tüm yaşam döngüsü boyunca her zaman tek bir süreci kullanmak zorunda değildir. Pratik bir geliştirme rotası şunları içerebilir:
- CNC işleme ilk fonksiyonel prototipler
- Uyum, soğutucu bağlantıları ve termal performans testi
- Test sonuçlarına göre tasarımın revize edilmesi
- Beklenen üretim talebini doğrulamak
- Tasarım stabil hale geldikten sonra kalıp döküm aletlerinin değerlendirilmesi
- Kritik ikincil özellikler için CNC işleme tutması
Bu yaklaşım, mühendislik ekibinin bileşeni doğrulamasını sağlar ve daha büyük bir alet taahhüdü yapar.
SunOn'un CNC Üretim Süreci
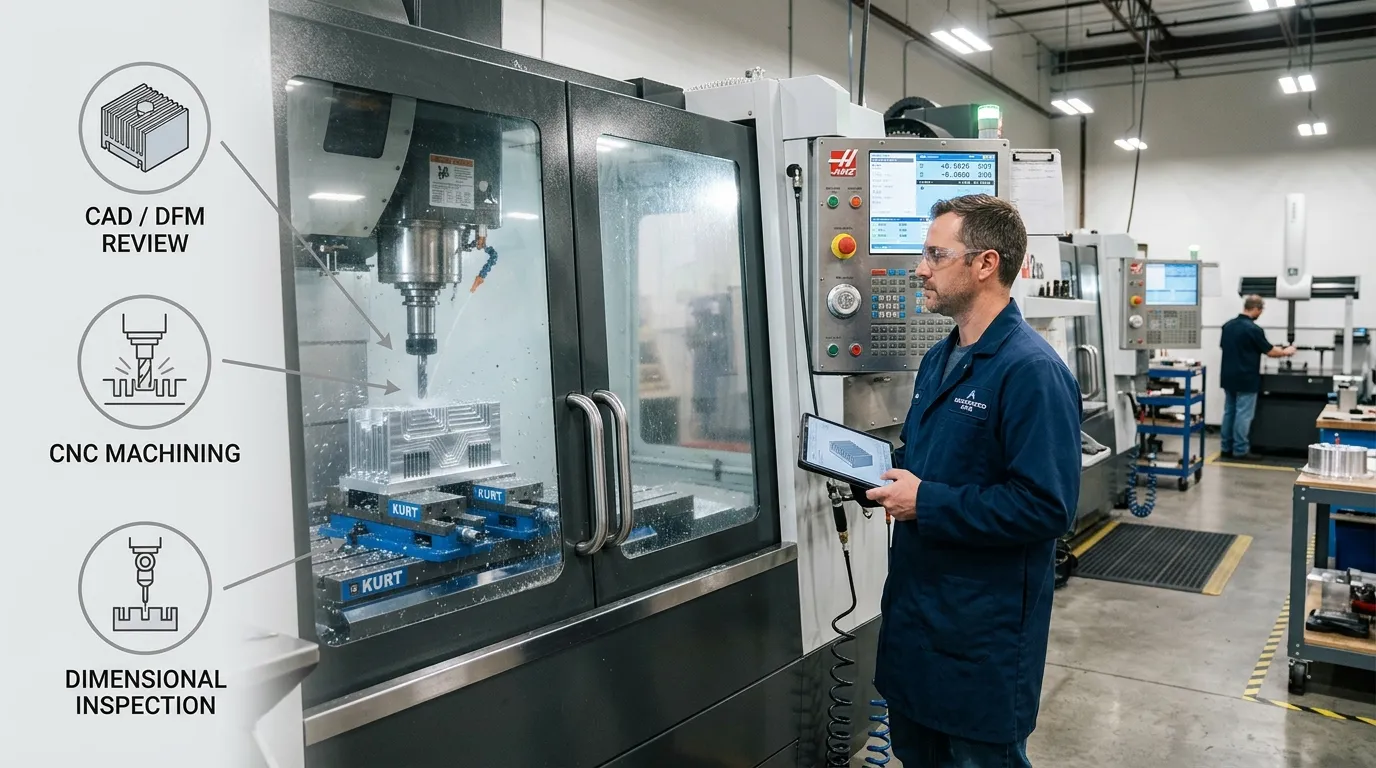
1. Çizim ve Gereksinim İnceleme
Süreç, müşterinin 2D çizimi, 3D CAD modeli, malzeme gereksinimi, miktarı ve uygulama spesifikasyonlarıyla başlar.
SunOn, kritik toleransları, termal temas alanlarını, soğutma yolu geometrisini, montaj özelliklerini, portları, yüzey kaplamasını ve denetim gereksinimlerini inceler.
2. DFM ve Maliyet-Risk İnceleme
DFM incelemesi, işleme zorluğunu, maliyetini veya boyut stabilitesini etkileyebilecek özellikleri belirler. Bunlar şunları içerebilir:
- Derin veya dar kanallar
- Küçük iç köşe yarıçapları
- İnce duvarlar
- Sınırlı kesim aleti erişimi
- Çoklu işleme yönelimleri
- Zor çalışma alanları
- Büyük miktarda malzeme çıkarımı
- Kritik olmayan özelliklere uygulanan sıkı toleranslar
Gerektiğinde, mühendislik ekibi üretim öncesi pratik geometri ayarlamaları önerebilir.
3. Malzeme ve Stok Hazırlığı
Seçilen malzeme, onaylanan boyutlara ve üretim planına göre hazırlanır. Alüminyum, genellikle işlenilebilirlik, ağırlık, korozyon davranışı, maliyet ve termal performans arasında faydalı bir denge sağladığı için kabul edilir.
Diğer malzemeler çizim, işletme ortamı ve satın alma gereksinimlerine göre incelenebilir.
4. CAM Programlama ve CNC Kurulumu
Onaylanan CAD modeli işleme operasyonlarına dönüştürülür. Takım yolları, kesme aletleri, armatutürler, iş tutucusu ve işleme dizileri bileşen geometrisine göre planlanır.
Karmaşık parçalar, farklı yönlerden özelliklere ulaşmak için birden fazla kurulum veya çok eksenli işleme gerektirebilir.
5. Frezeleme, Delme, Kılavuz Kaplama ve Hassas Yüzeyleme
CNC frezeleme, ana dış geometri, cepler, kanallar, boşluklar, kanatlar ve montaj özelliklerini oluşturmak için kullanılır.
Sondaj ve urgulama işlemleri delikler, dişler ve portla ilgili özellikler üretir. Hassas kaplama, termal temas alanlarına veya çizimde kritik olarak belirlenen diğer arayüzlere uygulanabilir.
6. Çapırma, Temizleme ve Yüzey İşlemi
Işleme sonrası erişilebilen kenarlar ve özellikler deburklanıyor. Parça temizlenir ve belirlenen yüzey muamelesi için hazırlanır.
Mevcut kaplama seçenekleri malzemeye, bileşen geometrisine ve çalışma ortamına bağlıdır. Anodizleme, kaplama, cilalama, boyama veya kaplama teklifler sırasında onaylanmalıdır.
7. Boyutsal İnceleme ve Teslimat
Kritik boyutlar onaylı çizim ile karşılaştırıldığında incelenir. Projeye bağlı olarak, denetim kaliperler, göstergeler, CMM ekipmanları, yüzey kontrolleri ve boyut raporlarını içerebilir.
Parçalar proje ve teslimat gereksinimlerine göre paketlenir.
Doğru Bir Teklif İçin Tasarım Bilgisi Gereklidir
Tam bir RFQ, SunOn'un makine kalitesini, üretim maliyetini ve denetim gereksinimlerini doğru şekilde değerlendirmesine yardımcı olur.
Lütfen şunları sağlayın:
- 2D üretim çizimi
- 3D CAD modeli
- Tercih edilen malzeme
- Prototip miktarı
- Beklenen tekrarlama veya yıllık miktar
- Genel bileşen boyutları
- Soğutma kanalı veya boşluk geometrisi
- Isı kaynağı konumu
- Termal temaslı yüzey gereksinimleri
- Kritik boyutlar ve toleranslar
- Yüzey pürüzlülüğü gereksinimleri
- Giriş ve çıkış konfigürasyonu
- Soğutucu tipi
- Beklenen akış koşulları
- Çalışma basıncı
- Mühürleme veya montaj gereksinimleri
- İstenen yüzey kaplaması
- Denetim ve raporlama gereksinimleri
- Teslimat varış noktası ve gerekli program
Basınç, sızdırmazlık, birleştirme, iç temizlik ve sızıntı testi gereksinimleri açıkça belirtilmelidir. Bu işlemler otomatik olarak standart CNC işleme ile dahil edilmez ve belirli proje için onaylanmalıdır.
CNC İşleme maliyetini ve fizibilitesini etkileyen tasarım faktörleri
CNC işleme maliyeti, ısıtma emicisinin toplam boyutundan daha fazlasına bağlıdır. Önemli faktörler şunlardır:
- Çıkarılan toplam malzeme miktarı
- Işleme kurulumlarının sayısı
- Derin veya dar soğutma kanalları
- Küçük çaplı kesme aletleri
- Sıkı iç köşe yarıçapları
- İnce duvarlar ve uzun yüzgeçler
- Ulaşılması zor özellikler
- Yüksek düzlük veya yüzey bitimi gereksinimleri
- Tüm parça boyunca sıkı toleranslar
- Malzeme tipi
- Karmaşık denetim gereksinimleri
- Sipariş miktarı
Sıkı toleransların sadece montaj, sızdırmazlık, hizalama veya termal temas üzerinde etkili olduğu yerlerde uygulanması, gereksiz işleme süresini azaltabilir.
Araç erişimi de önemlidir. CAD modelinde basit görünen bir kanal veya boşluk, güvenilir şekilde makine ile çalışmak için uzun bir kesme aleti, birkaç kurulum veya geometri değişikliği gerektirebilir.
Malzemeler ve Yüzey Kaplama
Alüminyum
Alüminyum, nispeten hafif, işlenebilir ve birçok ısı transfer uygulaması için uygun olduğu için CNC ile işlenmiş termal bileşenler için yaygın olarak kullanılır.
Kesin alüminyum kalitesi, işleme gereksinimlerine, korozyon koşullarına, mekanik dayanıklılığına, yüzey tedavisine ve sıvı soğutma ortamına göre seçilmelidir.
Diğer Malzemeler
Diğer işlenebilir malzemeler ise farklı termik, mekanik, ağırlık veya korozyon özellikleri gerektirdiğinde değerlendirilebilir.
Malzeme bulunabilirliği ve uygunluğu, çizim ve işletme gereksinimlerinden doğrulanmalıdır. Genel bir CNC projesinde kullanılan bir malzeme, her sıvı soğutma sistemi için otomatik olarak uygun değildir.
Yüzey Kaplamaları
Olası bitirme seçenekleri arasında anodizleme, kaplama, cilalama, boyama veya kaplama yer alabilir. Nihai seçim, malzeme, gerekli görünüm, korozyon ortamı, elektrik gereksinimleri ve soğutma sıvısı maruziyetine bağlıdır.
Yüzey kaplamasının, uygulama özelindeki değerlendirme olmadan termal performansı veya soğutucu uyumluluğunu iyileştirdiği varsayılmamalıdır.
Hassas Sıvı Soğutma Bileşenleri için Kalite Kontrolü
SunOn, CNC işleme sırasında ve sonrasında bileşenin onaylanan çizimle eşleşip eşleşmediğini doğrulamak için denetim uygular.
Kalite kontrol adımları şunları içerebilir:
- Gerektiğinde ham madde doğrulaması
- Süreç içi boyutsal kontroller
- Kritik deliklerin, ipliklerin ve arayüzlerin incelenmesi
- CMM ölçümü
- Düzlük ve pozisyon kontrolleri
- Yüzey ve görsel inceleme
- Çizim revizyon kontrolü
- İstendiği yere nihai boyut raporları
- Sevkiyat öncesi koruyucu ambalaj
Ürüne özgü toleranslar malzeme, boyut, geometri, alet erişimi, kurulum stratejisi ve ölçüm yöntemine bağlıdır. Kesin yeteneklilik DFM ve teklif aşamasında doğrulanmalıdır.
Tipik Uygulamalar
Özel CNC ile işlenmiş sıvı soğutma soğutma emicileri şu alanlarda kullanılabilir:
- Güç elektroniği
- Endüstriyel kontrol ekipmanı
- Telekomünikasyon donanımı
- Hesaplama ve sunucu sistemleri
- Otomotiv ve yeni enerji ekipmanları
- Lazer ekipmanı
- Yüksek güçlü elektronik montajlar
- Özel makineler
Uygulama uygunluğu, tüm termal sisteme, soğutma sıvısı koşullarına, montaj tasarımına ve çalışma ortamına bağlıdır.
Neden SunOn ile Çalışmak Gerek?
SunOn, prototip geliştirmeden tekrar üretime kadar özel üretimi destekler. Alıcılar, miktarlar arttığında aynı zamanda takım tabanlı üretimi değerlendirirken CNC işleme için tek bir tedarikçi kullanabilirler.
İlgili yeteneklerimiz şunlardır:
- Müşteri çizimlerinden üretim
- DFM ve mühendislik incelemesi
- Prototip ve daha düşük hacimli CNC üretimi
- Çok eksenli CNC işleme
- Frezeleme, delma, vingeleme ve hassas yüzeyleme
- Yüzey kaplama seçenekleri
- CMM ve boyutsal denetim
- Kalıp dökümle ilgili üretim kapasitesi
- Uluslararası OEM proje desteği
- Şirket düzeyinde kalite yönetim sistemleri
Nihai üretim planı, genel bir vaat yerine gerçek çizime dayanıyor. Özellikler, toleranslar, bitişler, denetim gereksinimleri ve üretim miktarları teklif vermeden önce gözden geçirilir.
CNC Işleme Teklifi İste Talep Edin
2D çiziminizi ve 3D modelinizi yükleyin ve gerekli malzeme, miktar, soğutma sıvısı koşulları, kritik toleranslar, yüzey kaplaması ve denetim gereksinimlerini ekleyin.
SunOn'un mühendislik ekibi, tasarımın üretilebilirliği açısından gözden geçirilecek, olası maliyet veya işleme risklerini belirleyecek ve projeye özel bir teklif hazırlayacak.
Sıkça Sorulan Sorular
CNC ile işlenmiş sıvı soğutma ısı emici nedir?
CNC işleme ile katı metal stoktan üretilen özel termal bir bileşendir. Parça, soğutma kanalları, boşluklar, portlar, montaj özellikleri, dış kanatlar ve hassas termal temas yüzeyleri içerebilir.
CNC işleme yerine kalıp döküm yerine ne zaman kullanılmalı?
CNC işleme, prototipler, pilot üretim, değişen tasarımlar, daha düşük miktarlar ve özel üretim kalıbı olmadan hassas özel özellikler gerektiren bileşenler için yaygın olarak tercih edilir.
SunOn'un teklif için hangi dosyalara ihtiyacı var?
3D CAD modeli ve 2D üretim çizimi sağla. Çizim malzeme, kritik toleranslar, yüzey kaplaması, miktar, soğutma sıvısı koşulları ve denetim gereksinimlerini belirlemelidir.
SunOn prototip miktarlar üretebilir mi?
Evet. CNC işleme, genellikle özel kalıp döküm takımları gerektirmediği için tek seferlik prototipler ve küçük üretim partileri için uygundur.
Hangi malzeme yaygın olarak kullanılır?
Alüminyum, işlenebilirliği, ağırlığı, maliyeti ve termal özellikleri nedeniyle genellikle kabul edilir. Doğru derece, mekanik, korozyon, kaplama ve soğutma sıvısı gereksinimlerine bağlıdır.
CNC işleme maliyetini hangi faktörler etkiler?
Başlıca faktörler arasında parça boyutu, malzeme çıkarma, kurulum sayısı, kanal derinliği, duvar kalınlığı, alet erişimi, iç yarıçaplar, toleranslar, yüzey kaplaması, denetim gereksinimleri ve sipariş miktarı yer alır.
CNC ile işlenmiş bir tasarım daha sonra kalıp döküme geçebilir mi?
Evet, uygun projelerde. CNC işleme, stabil ve yüksek hacimli üretim için kalıp döküm takımlarının değerlendirilmesinden önce tasarımı doğrulamak amacıyla kullanılabilir. Bazı hassas özellikler yine de ikincil işleme gerektirebilir.
Kritik boyutlar nasıl denetlenir?
Denetim, kaliperler, göstergeler, CMM ölçümü, görsel inceleme ve boyut raporlarını içerebilir. Kesin denetim planı, çizim ve kalite gereksinimlerine göre kabul edilir.
Yüzey işlemleri mevcut mu?
Seçilen malzemeye ve uygulamaya bağlı olarak anodizleme, kaplama, cilalama, boyama veya kaplama gibi yüzey işlemleri mevcut olabilir. Gerekli bitiş RFQ'da belirtilmelidir.
SunOn sızıntı veya basınç testi sağlıyor mu?
Sızıntı testi, basınç testi, sızdırmazlık, birleştirme ve özel iç temizlik proje özel gereksinimlerdir. SunOn'un mevcut kapsamı onaylayabilmesi için test koşullarını ve kabul kriterlerini sorguunuza ekleyin.
2D çizimlerinizi, 3D modellerinizi, malzemelerinizi, miktarınızı, soğutma sıvısı koşullarınızı ve kritik özelliklerini bugün SunOn'a göndererek özel CNC makineli sıvı soğutma soğutma cihazınız için DFM incelemesi ve teklif alabilirsiniz.
