


Soğuk Odalı Kalıp Servisinin 8 Temel Mühendislik Adımı – Tasarımdan Seri Üretime
Kaliteli bir kalıp kalıpı, üretilen her metal bileşenin temel temeli olmasının bir nedeni vardır. Alüminyum ve çinko alaşımları için soğuk odalı kalıp döküm hizmetinin her aşamasında, ilk fiyat tartışmasından son üretim serisine kadar hassasiyet çok önemlidir. Aşağıdaki prosedürler, üreticilerin aracın ömrünü uzatmasına ve maliyetlerin yönetimine yardımcı olur.
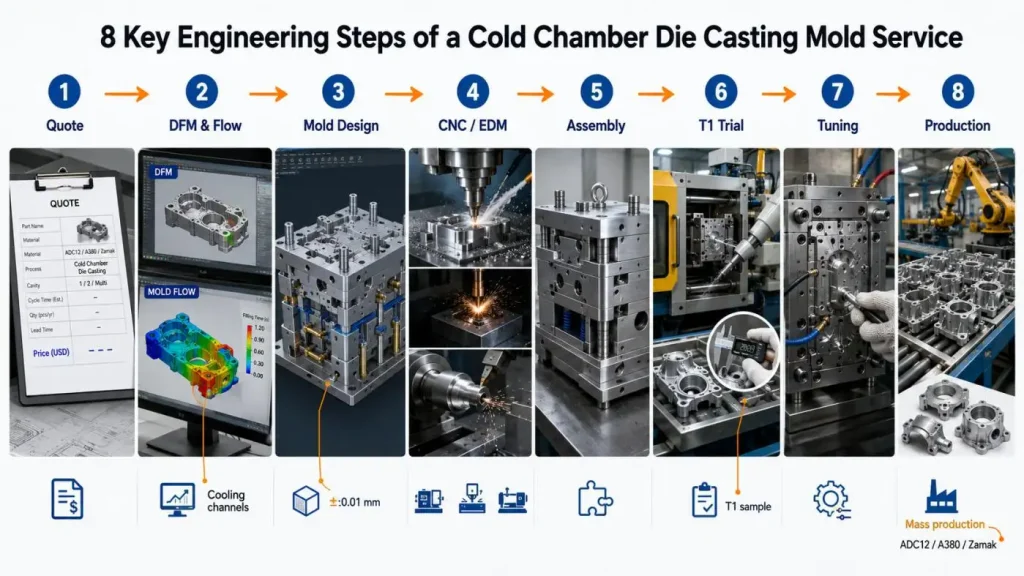
Aşağıda, Alu ve Çinko Alaşımları için kalıp kalıp inşasına yardımcı olan sekiz önemli mühendislik prosedürü ele alınmaktadır. Bunu önde gelen sektör örnekleriyle yapıyor ve özellikle SunOn'un üstün meslek becerilerini vurguluyor.
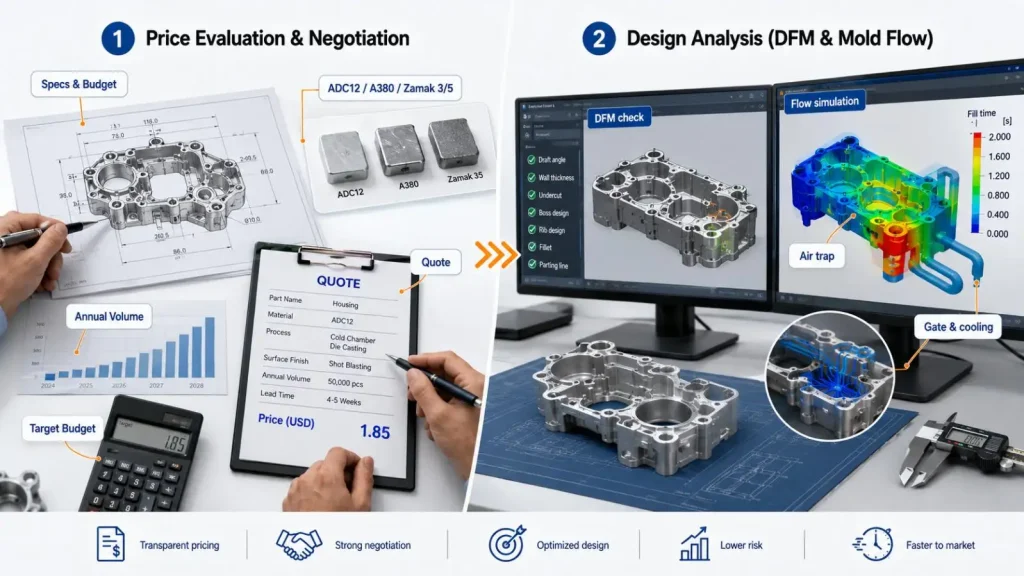
Adım 1: Fiyat Değerlendirmesi ve Pazarlık
Başarılı bir kalıp projesi, tedarikçi ve müşterinin ticari ve teknik gereksinimler konusunda ortak bir anlayışa ulaşmasının sonucudur.
• Müşterinizin bileşen çizimlerini dikkatlice inceleyin: Mühendisler gerekli boyutları, toleransları, döküm alaşımını (ADC12 alüminyum, A380 alüminyum veya Zamak 3/5 çinko) ve yıllık beklenen miktarı kontrol ederler.
•Projenin başlarında gereksinimleri netleştirin: Tasarım üzerinde herhangi bir çalışmadan önce gerekli yüzey kaplaması, işlem sonrası işlem (CNC, kaplama) ve teslimat takvimine ilişkin sorular yanıtlanacaktır.
• Tüm maliyetleri açıklayan bir teklif verin: Takım çeliğinin kalitesi (H13, 8407), boşluk sayısı, soğutma kanallarının karmaşıklığı ve kalıpın beklenen hizmet ömrü, nihai fiyatı etkileyecektir.
•Hizmetin değerine göre fiyatı pazarlık: Daha yüksek kaliteli bir kalıpla soğuk odalı kalıp döküm hizmetinin başlangıç maliyeti daha yüksek olur; ancak bu hizmet, yüksek hacimli üretim seferlerinde önemli ölçüde daha düşük maliyet sağlayacak.
Onlarca yılın uzmanlığını kullanarak, SunOn ekibi son derece rekabetçi ve gizli maliyet içermeyen gerçekçi fiyatlar sunar.
Adım 2: Tasarım Analizi (DFM ve Kalıp Akış Analizi)
Mühendisler, alet üretiminden önce Üretim Için Tasarım (DFM) ve kalıp akışı simülasyonu (gerekirse) gerçekleştirir.
• Tasarım kusurlarını erken tespit edin: Keskin köşeler, düzensiz taslak duvar kalınlığı ve açıları vb. tespit edilip düzeltilir.
• Kalıp akışı simülasyonu: Kalıp akış simülasyonu, dolgu desenini ve hava tuzaklarını gösterir ve soğuk kapanmaları ile alüminyum ile çinko alaşımlarının katılaşma davranışını gösterir.
• Kapı ve koşucu tasarımı: Tasarım, enjeksiyon ve koşucu kesitinin simetrik doldurulmasını sağlamak için değiştirilir.
• Soğutmayı tahmin edin: Termal veya soğutma noktaları ile ek soğutma kanalları veya berilyum bakır eklerin varlığı, ek soğutma ihtiyacını işaret eder.
SunOn, tüm Alu ve Çinko Alaşımlı Döküm Kalıp projeleri için kalıp akışı analizi yapar ve bu da fiziksel testlerin tekrarlarını azaltır.
Adım 3: Kalıp Tasarımı
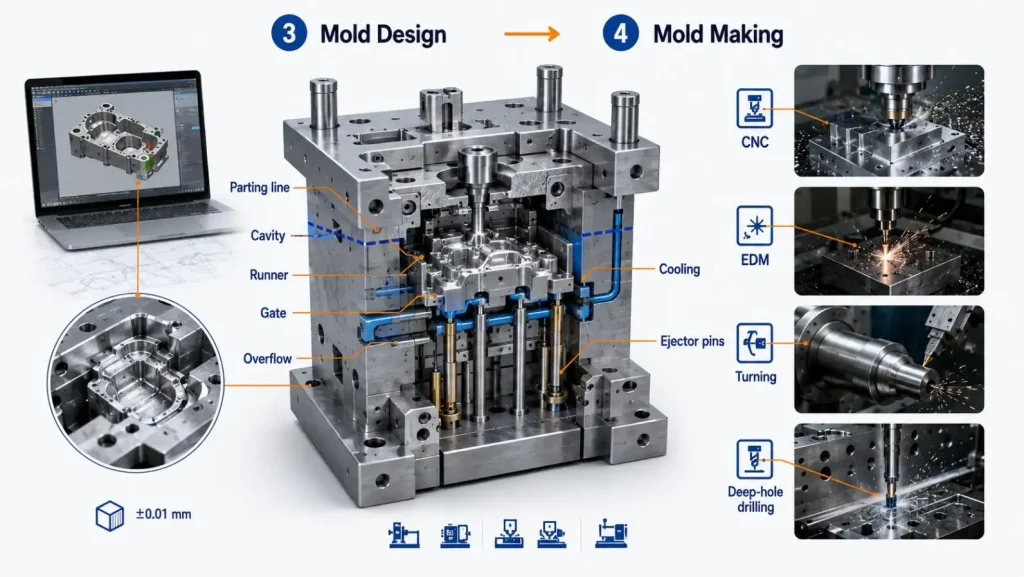
DFM alındıktan sonra, 3D kalıp tasarımına başlanır. Bu, işlenecek her bileşeni tanımlar.
• Parça yüzeyleri ve boşluk tasarımı: Bu, parçanın kalıbdan açılmasını ve dışarı atılmasını belirler. Parça küçükse, boşluk sayısı artırılabilir.
• Alaşım viskozitesi ile enjeksiyon makinesinin atış hacminin birleşimi, sprue, runner, gate ve taşma kuyruklarının boyutlarını belirler.
• Soğutma kanallarının tasarımı: Soğutma, tam bir üretim döngüsü için gereken süreyi en aza indirmek amacıyla mümkün olan en hızlı şekilde tasarlanmıştır.
• Çıkarma sisteminin tasarımı: Ejektör pinleri ve kılıflar, parçanın en az hasarla fırlatılmasını sağlamak için tasarlanmıştır.
Adım 4 - Kalıp Yapım (CNC Işleme, EDM, Tornalama)
Üretimin bu aşamasında, tasarım blokların ve boşlukların oluşumu ile yakından takip edilir.
• Bu, önce kaba frezeleme ve ardından CNC (Bilgisayar Sayısal Kontrol) frezeleme işlemi ile yapılır. Tüm boşluk blokları ±0.01mm tolerans içinde işlenmiştir.
• Elektrik Deşarj İşleme (EDM), geleneksel işleme ile elde edilemeyen özellikler için kullanılır; örneğin ince kesitli derin delikler veya kaburgalar.
•Tornalama: Tasarımdaki herhangi bir dönme özelliği için, özellikle yaylı burçlar ve ejektör pimleri için hassas bir torna tezgahı kullanılır.
• Soğutma kanalları tasarıma göre delinir ve gerçek derin delik deldirmesiyle şekillendirilir.
•Yüzey dokuslama: Parça özellikleri oyulacaksa, yüzey kaplamasının tamamlanması gereken aşama bu olur.
Tamamen planlanmış kendi içi işleme ile SunOn, taşeronlara yoğun bağımlılık yaratmanın tuzaklarından kaçınabilir. Bu, tam donanımlı ekipmanların zamanında teslim edilmesini sağlarken, mükemmel bir kalite kontrol standardı garanti eder.
Adım 5: Kalıp Montajı
Tüm bireysel olarak işlenmiş bileşenler bir araya gelip operasyonel bir kalıp temeli oluşturur.
• Boşluk ve çekirdek plakalarının hizalanması: Kılavuz pinleri ve burçları, hizalanmanın her döngüde mükemmel hale gelmesine yardımcı olur.
• Ejektör sisteminin kurulumu: Ejektör plakaları ve pinler montaj edilip operasyonel kullanım kolaylığı için test edilir.
• Soğutma bağlantılarının bağlanması: Soğutma hortumları veya manifoldlar için bağlantı parçaları, soğutma suyu veya yağın akışını sağlamak için soğutma kanallarına monte edilir.
• Kayma mekanizmalarının test edilmesi: Yan çekirdekler veya kaydırmalar (alt kesim özellikleri için) serbest hareket açısından kontrol edilir.
• Tüm bağlantı elemanlarının ve sızdırmazlık elemanlarının doğrulanması: O-Ringler, dübeller, vidalar vb. işlemde kazıntı ve gevşemeyi önlemek için monte edilir.
Montaj, kalıbın açılıp kapanmasını sağlayacak şekilde yapılır ve bileşenleri on binlerce döngü boyunca güvenilir şekilde dışarı çıkarır.
Adım 6: Kalıp Denemesi (T1 Numune Denetimi)
Seri üretim başlatılmadan önce, kalıp ilk olarak soğuk odalı kalıp döküm makinesinde kullanılmaya başlanır.
• Kalıpı soğuk odalı makineye yükleyin: Kalıp kilitlenir ve shot sleeve enjeksiyon pistonu ile hizalı konumlandırılır.
• Parametreleri kontrol edin ve erimiş alüminyum veya çinko enjekte edin: İlk atışlar basınç, hız ve sıcaklıkla oldukça düşük yapılır.
•T1 örneklerinin boyutsal analizi: Döküm örnekleri CMM ile ölçülüp orijinal çizimle karşılaştırıldı.
• Görsel olarak kusurları kontrol edin: Soğuk kapanma, akış izi, gözeneklilik ve eksik dolgu kusurları tespit edildi.
•Atılma kalitesini değerlendirin: Döküm edilen örneklerde kısıtlanmış fırlatma kanıtı göstermemelidir; aynı zamanda bükülmemiş bir denge durumunda olmalıdırlar.
SunOn mühendisleri, her denemeden veri toplar ve ardından müşterinin operasyonel şeffaflığı için denemeyi belgelemek üzere ayrıntılı bir denetim raporu oluşturur.
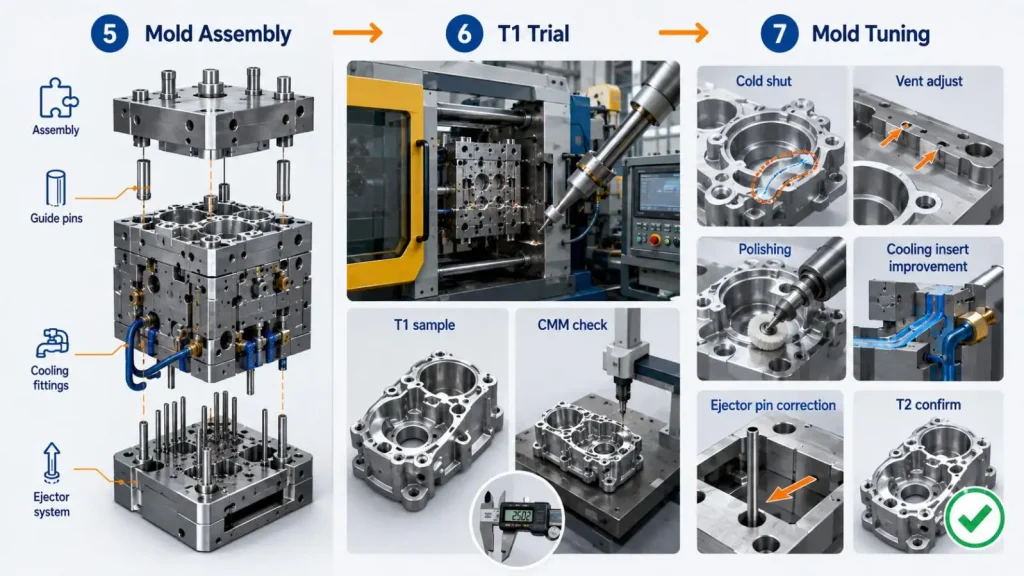
Adım 7: Kalıp Ayarı ve Optimizasyonu
Önceki T1 sonuçları, kalıpın kusurları en aza indirmek ve döngü süresini maksimize etmek için ayarlandı.
•Kapı / Havalandırma Değişiklikleri: Kapı şekli ve havalandırma boyutu değişiklikleri küçük öğütme veya EDM çalışmalarıyla sağlanabilir ve doldurma oranını maksimize edebilir.
• Soğutma Ekleri / Kanalları: Sıcak noktaları hafifletmek için ekstra ekler veya kanallar yapılabilir.
•Boşluk Parlatma: Boşluk parlatma yapılan boşluklar, metal akışının daha düzgün olmasını sağlar.
• Ejektör Pimleri: Ejektör pinleri, parçanın çekilmesini kolaylaştırmak ve artık bozulma yaratmamak için uzunluk ve konum olarak değiştirilebilir.
• Test İyileştirmeleri: Üretimden önce sorunların çözüldüğünü doğrulamak için ikinci bir deneme (T2) yapılır.
"Çalışan" bir kalıbın yüksek performanslı bir kalıba dönüştürülmesi, ayar adı verilen kritik bir yineleme süreciyle sağlanır.
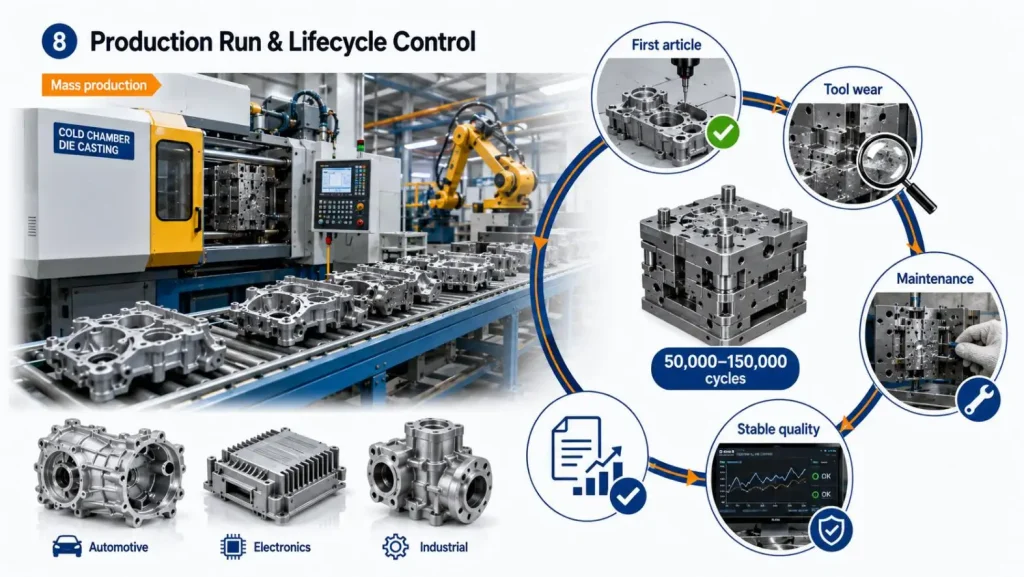
Adım 8: Üretim Dönemi
Ayar başarıyla tamamlandıktan sonra, kalıp soğuk odalı kalıp döküm servis hattı aracılığıyla seri üretime geçer.
• Optimize edilmiş süreç parametreleri uygulaması: Metal sıcaklığı, döngü süresi, basınç ve enjeksiyon hızı belirlenir ve ayarlanır.
• İlk makale inceleme uygulaması: Her üretim partisi için ilk parçalarda boyut ve görsel kontroller yapılır.
• Kontrollü alet aşınması değerlendirmesi: Çekirdekler ve kapılar için kullanılan alet çelikleri (örneğin, kalıp çelikleri) belirli sayıda döngü (örneğin 5.000 döngü) sonra incelenir.
• Planlı bakım uygulaması: Kalıpların temizlenmesi ve yağlanması ile aşınmış ejektör pinlerinin periyodik olarak değiştirilmesiyle küf ömri uzadır.
• Sürekli iyileştirme kayıt tutma: Tüm süreçler parça kalitesi, döngü sayısı ve kesinti kaydıyla desteklenir.
SunOn'un Alu ve Çinko Alaşımlı Döküm Kalıpı, otomotiv, elektronik ve endüstriyel bileşenler için yüksek hacimli üretimi desteklemekte olup, 50.000 ile 150.000'den fazla döngü denemesi ve hepsi olağanüstü tekrarlanabilir hassasiyetle sağlanır.
NedenSeçSunOn'Soğuk Odalı Kalıp Döküm Servisi
SunOn Industrial Group Limited, kalıp mühendisliği ve uçtan uca hizmetler ile ISO 9001, IATF 16949 ve ISO 14001 sertifikalarına sahip olmak üzere 25 yılı aşkın süredir faaliyet göstermektedir.
•Her şey kendi içinde yapılır: DFM'den 8407/H13 çeliği seçmekten CNC işlemlerine, montaja, deneme sürüşlerine, alet modifikasyonlarına ve seri üretime kadar tüm süreci kontrol eder.
•Kusur Önleme: Işlemeye başlamadan önce, gömülü termal bileşen analiziyle kalıp akışı sorunlu alanları vurgulamaya yardımcı olur ve gerekli ayarlamalar yapılabilir.
• Alaşımlarla Esneklik: Tasarım alaşımları kolayca barındırabilir. Alüminyum (ADC12, A380) ve çinko (Zamak 3, 5, 8) alaşımlarının eklenmesi için gerekli tasarım değişiklikleri önemsizdir.
•Küresel Varlık: Sahada mühendisler teknik destek, yardım ve bakım sağlayan 27 şehir.
• Tam Bitirme Çözümleri: SunOn, tam kesim, çapak giderme, CNC işleme ve yüzey işlemleri (toz boya, anodizleme ve kaplama) postkast işlemleri sunar.
Bugün, Alu ve Çinko Alaşımlı Döküm kalıpları için son derece hassas ve uzun ömürlü araçlarla SunOn, genel verimliliği artırır ve büyük ölçekli üretim maliyetlerini düşürür.
Son Özet Tablosu
| Adım | Faaliyetler | Ana Hedef |
| 1 | Fiyat Değerlendirmesi ve Pazarlık | Teknik özellikler ve bütçe uyumu |
| 2 | Tasarım Analizi (DFM & Akış) | Kusur tahmini ve önlenmesi |
| 3 | Kalıp Tasarımı | Ayrım, kapı ve soğutma optimizasyonu |
| 4 | Kalıp Yapımı (CNC/EDM) | ±0.01mm hassasiyet |
| 5 | Kalıp Montajı | Fonksiyonel araç |
| 6 | Küf Denemesi (T1) | Döküm simülasyonu |
| 7 | Kalıp Ayarı | Kusurları ortadan kaldırın, verimliliği artırın |
| 8 | Üretim Dönemi | Büyük ölçekli üretimin tutarlılığı |
Hafif alüminyum otomotiv bileşenleri veya karmaşık çinko alaşımlı tüketici cihazları için kalıp döküm ihtiyacı nedeniyle, SunOn her adımda derinlemesine mühendislik ve gelişmiş üretim sunuyor.
Bir kalıp döküm projesi başlatmak ister misiniz? Kalıp döküm fizibilite değerlendirmesi ve diğer sorular için SunOn ile iletişime geçip teklif verebilirsiniz.
SSS
S1. Soğuk odalı kalıp tasarımında DFM analizi nedir?
DFM ise kısmen üretimdir. DFM Casting zorluklarını görüyor. DFM ayrıca çelik kesimden önce parça ve kalıp tasarımını da geliştirir.
S2. Alüminyum ve çinko alaşımlı sistemlerde kalıp akış analizi neden bu kadar önemli?
Kalıp akış analizi, metal akışı boşluklar, gaz hapsetme, soğuk kapanmalar, sıcak noktalar gibi sorunları çözer ve kapılar ile soğutma kanallarının tasarımına yardımcı olur.
S3. Soğuk odalı kalıp döküm için en iyi çelik nedir?
H13, termal yorgunluk direnci nedeniyle değerlendirilir. Çelik 8407, ısı iletkenliği ve cilalanabilirliği açısından değerlendirilir ve test edilir. Berilyum bakır ısı dağıtma özellikleri açısından değerlendirilir.
S4. Soğuk hazneli kalıp döküm için tolerans nedir?
EDM ve CNC süreçleriyle kalıp çekirdekleri ve kalıp boşlukları için soğuk odalı kalıp dökümü için tolerans seviyesi 0,01 mm ±.
S5. T1 Küf denemesi nedir?
T1 kalıp denemesi, soğuk odalı makinede yeni bir kalıbın ilk denemesidir ve boyutsal ve görsel değerlendirmeden geçecek parçalar üretir.
