


Sürtünmeli Karıştırılmış Soğuk Plakalar: Üretim Genel Bakış
A Sürtünme karıştırma kaynaklı soğuk plakaCNC ile işlenmiş soğutma sıvısı kanallarını, sürtünmeli karıştırma kaynağı (FSW) ile birleştirilmiş bir kapak plakası ile birleştirir. Bu yapım yöntemi, kalıcı kapalı montaj, kontrollü düzlük ve tekrarlanabilir üretim gerektiren alüminyum sıvı soğutma bileşenleri için genellikle değerlendirilir.
SunOn şunları sağlıyorhassas CNC işleme hizmetleriMüşteri çizimlerinden yapılmış özel parçalar için; plakalar, cepler, yuvalar, delikler, iplikler ve termal yönetim bileşenleri dahil. Ancak, mevcut şirket bilgilerinde sürtünmeli karıştırma kaynağı şu anda SunOn için bir şirket özelliği olarak doğrulanmamıştır. Bu nedenle alıcılar, sipariş vermeden önce FSW'nin kendi içinde tamamlanıp tamamlanmadığını, onaylı bir üretim ortağı tarafından yönetilip yönetilmediğini veya teklif edilen kapsamdan çıkarıldığını doğrulamalıdır.
İlk üretim değerlendirmesi için 2D çiziminizi, 3D CAD modelinizi, malzeme kalitesinizi, kanal tasarımını, işletme koşullarını, test gereksinimlerinizi, bitişimi ve gerekli miktarınızı gönderin.
SunOn'dan özel Sürtünme Karıştırılmış Kaynak Soğuk Plakalar
Özel FSW soğuk plakası genellikle CNC ile işlenmiş alüminyum taban, iç soğutma sıvısı kanalları, uyumlu kapak plakası, giriş ve çıkış özellikleri ile bitmiş montaj yüzeylerinden oluşur. Üretim kapsamı ayrıca kaynak sonrası işleme, yüzey işleme, boyut denetimi, kanal temizliği ve sızıntı veya basınç testlerini de içerebilir.
Onaylanmış proje kapsamına bağlı olarak, tipik teslimatlar şunları içerebilir:
- CNC ile işlenmiş soğuk plaka tabanı
- Işlenmiş soğutma sıvısı kanalları ve akış yolları
- Uyumlu alüminyum kaplama plakası
- Giriş, çıkış, diş ve bağlantı özellikleri
- Birleştirilmiş soğuk plaka montajı
- Kaynak sonrası montaj-yüzey işleme
- Çapak açma ve kanal temizliği
- Anodizasyon veya başka belirli bir kaplama
- Boyutsal denetim raporu
- Sızıntı veya basınç testi raporu
- Prototip veya üretim parçaları
SunOn'un kesin olarak güçlendirdiği güç çizim tabanlı CNC üretimidir. KendiAlüminyum CNC işleme hizmetleriIsıtıcılar ve termal plakalar dahil olmak üzere özel alüminyum parçaları destekliyor. FSW birleştirme, ekipman sahipliği, desteklenen plaka boyutları ve test kapasitesi her soğuk plaka projesi için ayrı ayrı doğrulanmalıdır.
FSW soğuk plakanız için doğru birleştirme yöntemi mi?
FSW, soğuk plaka uyumlu bir alüminyum alaşımı kullandığında, erişilebilir bir sürekli kaynak yolu olduğunda ve kaynak yolu ile iç soğutma kanalları arasında yeterli malzeme sağladığında uygun olabilir.
Bu süreç genellikle kalıcı soğuk plaka montajları için değerlendirilir çünkü taban ve kapağı malzemeyi eritmeden birleştirir, geleneksel füzyon kaynağı gibi. Ancak uygunluk, gerçek alaşım, örtü kalınlığı, kaynak alanı, levha boyutu, armatur tasarımı, kanal konumu, düzlük gereksinimi ve mevcut üretim ekipmanına bağlıdır.
FSW'ye uygun olabilecek projeler
Sürtünmeli karıştırma kaynaklı soğuk plaka şu durumlarda dikkate alınmaya değer olabilir:
- Taban ve kapak desteklenen alüminyum alaşımlarından yapılmıştır.
- Birleştirme aracı tam kaynak yoluna erişebilir.
- Kanal çevresinde yeterli kaynak alanı vardır.
- Montaj için kalıcı ve kapalı bir kapak gereklidir.
- Parça geometrisi üretim partileri arasında tekrarlanabilir.
- Füzyon kaynaklı ısı girişi veya bozulması bir endişe kaynağıdır.
- Kaynak sonrası işleme, kritik yüzeyleri onarmak için kullanılabilir.
- Plaka, doğrulanmış makine ve armatür zarfına uyur.
FSW, füzyon kaynakıyla ilgili bazı erime kaynaklı sorunları azaltabilir, ancak otomatik olarak sıfır bozulma, sıfır kusur veya sıfır kaçak garantisi vermez. Bağlantı tasarımı, alet seçimi, makine kontrolü, sıkıştırma, yüzey hazırlığı ve süreç doğrulaması önemli olmaya devam etmektedir.
Başka bir birleşme yolu gerektiren projeler
Başka bir yapım yöntemi ise şu durumlarda daha uygun olabilir:
- FSW aracı gerekli ekleme erişemiyor.
- Soğutma sıvısı kanalları kaynak yolunun etrafında yetersiz malzeme bırakır.
- İç yapı, seçilen kapak tasarımı için çok karmaşıktır.
- Kaplama bakım için çıkarılabilir olmalıdır.
- Malzeme kombinasyonu FSW için doğrulanmamıştır.
- Plaka, mevcut makine veya armatür boyutunu aşmaktadır.
- Tasarım erken prototipleme sırasında hâlâ sık sık değişiyor.
- Lehimleme, mekanik sızdırmazlık, birleştirme veya başka bir yöntem geometriye daha iyi uyuyor.
| Tasarım Faktörü | FSW Ne Zaman Uyabilir | Başka bir yöntemi inceleyin |
|---|---|---|
| Materyal | Alaşım süreç için doğrulanır | Alaşım veya malzeme kombinasyonu desteklenmemiştir |
| Kaynak erişimi | Aracın sürekli erişilebilir bir yolu vardır | Özellikler bloğu aracı erişimi |
| Kanal temizliği | Kanalı yeterince kaynak alanı çevreliyor | Kaynak yolu kanala çok yakın |
| Plaka boyutu | Parça, doğrulanmış makine zarfına uyuyor | Parça, ekipman veya armatür kapasitesini aşıyor |
| Hizmet kalitesi | Kalıcı kapalı bir kapak kabul edilebilir | Kapak çıkarılabilir olmalı |
| Yapım aşaması | Geometri kararlı ve tekrarlanabilir | Tasarım sık sık değişiyor |
FSW soğuk plakası nasıl üretilir
Güvenilir bir üretim planı, kanal tasarımı, CNC işleme süreci, birleştirme yöntemi, kaynak sonrası işlemler ve nihai kabul gereksinimlerini birbirine bağlamalıdır. Bu aşamalar üretimden önce birlikte gözden geçirilmelidir.
Çizim ve DFM İnceleme
Süreç, müşterinin 2D çizimi ve 3D CAD modeliyle başlar. Mühendislik incelemesi şunları doğrulamalıdır:
- Alüminyum alaşımı ve temper
- Genel plaka boyutları
- Kanal genişliği, derinliği, yönlendirme ve duvar kalınlığı
- Kaplama malzemesi ve kalınlığı
- Kaynak arazi ve alet yolu
- Giriş ve çıkış noktaları
- İplikler ve uyum gereksinimleri
- Montaj deliği pozisyonları
- Kritik veriler ve toleranslar
- Montaj yüzeyi düzlüğü
- Yüzey pürürlüğü
- Soğutucu tipi
- Çalışma basıncı ve sıcaklığı
- Basınç düşüşü hedefi
- Kaplama ve maskeleme gereksinimleri
- Denetim ve test kriterleri
- Prototip ve üretim miktarları
DFM incelemesi ayrıca ince duvarların, dar kanal aralığının, yetersiz kaynak boşluğunun, zor alet erişimi veya gereksiz toleransların üretim riskini artırabileceği alanları da belirlemelidir.
Taban ve Kanalların CNC Işlemesi
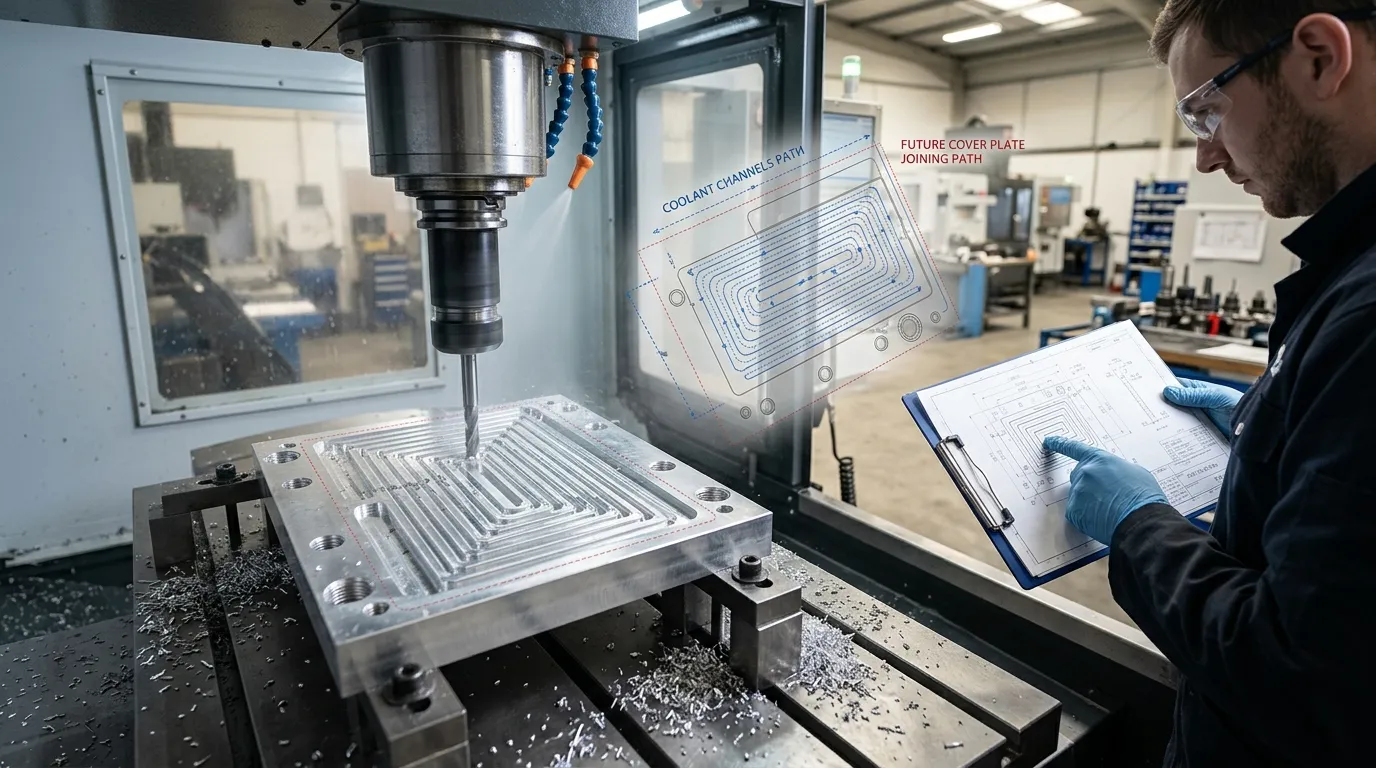
Temel plaka, soğutma sıvısı yolu ve harici bileşen geometrisi oluşturmak için işlenir. Tasarıma bağlı olarak, işleme kapsamı şunları içerebilir:
- Soğutma sıvısı kanalları
- Cepler ve girinti alanlar
- Akış-dağılım özellikleri
- Montaj delikleri
- Dişli portlar
- Datum yüzeyleri
- Yüzeylerin sızdırdırmazlık veya birleştirilmesi
- Dış profiller
- Sensör veya bağlantı noktaları
Doğru CNC işleme önemlidir çünkü kanal konumu, kapak teması, kaynak yolu boşluğu ve montaj yüzeyi geometrisi sonraki üretim aşamalarını etkiler. SunOn'shassas CNC işleme hizmetlerisoğuk plaka iş akışının bu kısmı için önemlidir.
Daha karmaşık kanal düzenlemeleri ek tasarım incelemesi gerektirebilir. Yoğun akış yollarını değerlendiren alıcılar da inceleme yapabilirmikro-kanal soğuk plakalarilgili bir yapı kategorisi olarak, ancak her mikrokanal tasarımı FSW birleştirme için uygun değildir.
Kapak Hazırlığı ve Fikstür
Kapak plakası temel geometriye uymalı ve birleştirme için yeterli malzeme sağlamalıdır. Kaynak yapılmadan önce, taban ve kapak temizlenir, hizalanır ve bir armatura sabitlenir.
Maç şunları kontrol etmelidir:
- Kapak hareketi
- Taban plaka hareketi
- Ortak temas
- Parça hizalama
- Kaynak yolunun altındaki destek
- Birleştirme sırasında bozulma
- Kritik yüzeylerin korunması
Kötü sıkıştırma veya düzensiz temas, kaynak tutarlılığını, boyut doğruluğunu ve nihai düzlüğü etkileyebilir.
Sürtünmeli Karıştırma Kaynağı
FSW sırasında, dönen tüketilmeyen bir alet eklem alanına girer ve planlanan kaynak yolu boyunca hareket eder. Sürtünme ve mekanik hareket, malzemeyi erime noktasının altında yumuşatır. Araç malzemeyi karıştırır ve birleştirerek kapak ile taban arasında bir bağlantı oluşturur.
Önemli kontrol edilen değişkenler şunları içerebilir:
- Araç tasarımı
- Dönüş hızı
- Dönüş hızı
- Dalma derinliği
- Eksenel kuvvet
- Takım açısı
- Kaynak-yolu pozisyonu
- Giriş ve çıkış stratejisi
- Maç desteği
Bu değerler alaşım, malzeme kalınlığı, eklem tasarımı, makine ve kalifikasyon sürecine bağlıdır. SunOn'a özgü FSW parametreleri, gerçek mühendislik ve üretim kayıtlarıyla doğrulanmadıkça yayımlanmamalıdır.
Kaynak sonrası işleme ve bitirme
Birleştirmeden sonra, parçayı tamamlamak için ek CNC işleme gerekebilir. Kaynak sonrası işlemler şunları içerebilir:
- Montaj yüzeyinin işlemesi
- İzin verilen yerlerde nihai düzlüğü düzeltmek
- Dış boyutların tamamlanması
- Portların ve iş parçacıklarının tamamlanması
- İşleme aleti giriş veya çıkış alanları
- Çapak Açma
- İç temizlik
- Yüzey hazırlığı
- Anodizasyon veya kaplama
- Son görsel ve boyutsal inceleme
Bitirme gereksinimleri orijinal çizimde yer almalıdır çünkü anodizleme, kaplama, maskeleme ve kaynak sonrası işleme boyutları ve yüzey durumunu etkileyebilir.
Sızıntı, Basınç ve Boyutsal Doğrulama
Testler, genel talepler yerine kabul kriterlerine uymalı. Teklif vermeden önce, alıcı şunları tanımlamalıdır:
- Çalışma basıncı
- Gerekli ispat basıncı
- Test ortamı
- Bekleme süresi
- İzin edilen sızıntı oranı
- Çalışma sıcaklığı
- Düzlük toleransı
- Yüzey pürüzlülüğü gereksinimi
- Kritik boyutlar
- Gerekli denetim belgeleri
Tedarikçi ayrıca önerilen proje için sızıntı testi, basınç testi, CMM denetimi, yüzey ölçümü ve test raporlarının mevcut olup olmadığını doğrulamalıdır.
Teklif Almak İçin Soğuk Plaka Tasarım Bilgileri Gereklidir
Tam teknik bilgiler, üreticinin işleme, birleştirme, test, bitirme ve üretim gereksinimlerini birlikte değerlendirmesine olanak tanır.
| RFQ Girişi | Ne Sağlanmalıdır | Neden Önemli |
|---|---|---|
| 3D CAD modeli | Tam parça ve montaj geometrisi | Kanalları, portları, örtüyü ve dış formu tanımlar |
| 2D çizim | Toleranslar, GD&T, iş parçacıkları, notlar ve veriler | Ölçülebilir kabul gereksinimlerini tanımlar |
| Materyal | Alaşım ve temper | İşleme ve birleştirme uygunluğunu etkiler |
| Genel boyut | Uzunluk, genişlik ve kalınlık | Makine ve armatür uyumluluğunu belirler |
| Kanal tasarımı | Genişlik, derinlik, rota ve duvar kalınlığı | Akış, işleme ve kaynak boşluğunu etkiler |
| Kapak tasarımı | Malzeme ve kalınlık | Eklem tasarımını ve yapısal davranışını etkiler |
| Soğutma sıvısı | Tip ve yoğunluk | Malzeme uyumluluğunu ve temizliği etkiler |
| Akış gereksinimleri | Akış hızı ve basınç düşüşü hedefi | Kanal değerlendirmesini destekler |
| Çalışma koşulları | Basınç ve sıcaklık | Fonksiyonel talepleri tanımlar |
| Test gereksinimleri | Basınç kanıtı, kaçak sınırı ve tutma süresi | Doğrulama prosedürlerini tanımlar |
| Montaj yüzeyi | Düzlük ve yüzey pürürlüğü | Termal teması etkiler |
| Bitiriş | Anodizleme, kaplama, maskeleme veya işlenmiş gibi | Korozyon korumasını ve boyutlarını etkiler |
| Miktar | Prototip, pilot ve üretim hacmi | Donanımları ve süreç planlamasını etkiler |
| Dokümantasyon | Malzeme, denetim ve test raporları | Kaliteli teslimatları tanımlar |
Eksik basınç, tolerans, malzeme veya test bilgileri, teklif vermeyi geciktirebilir ve üretim sırasında belirsizlik yaratabilir.
Sürtünmeli Karıştırılmış Soğuk Plakalar için Kalite Kontrolü
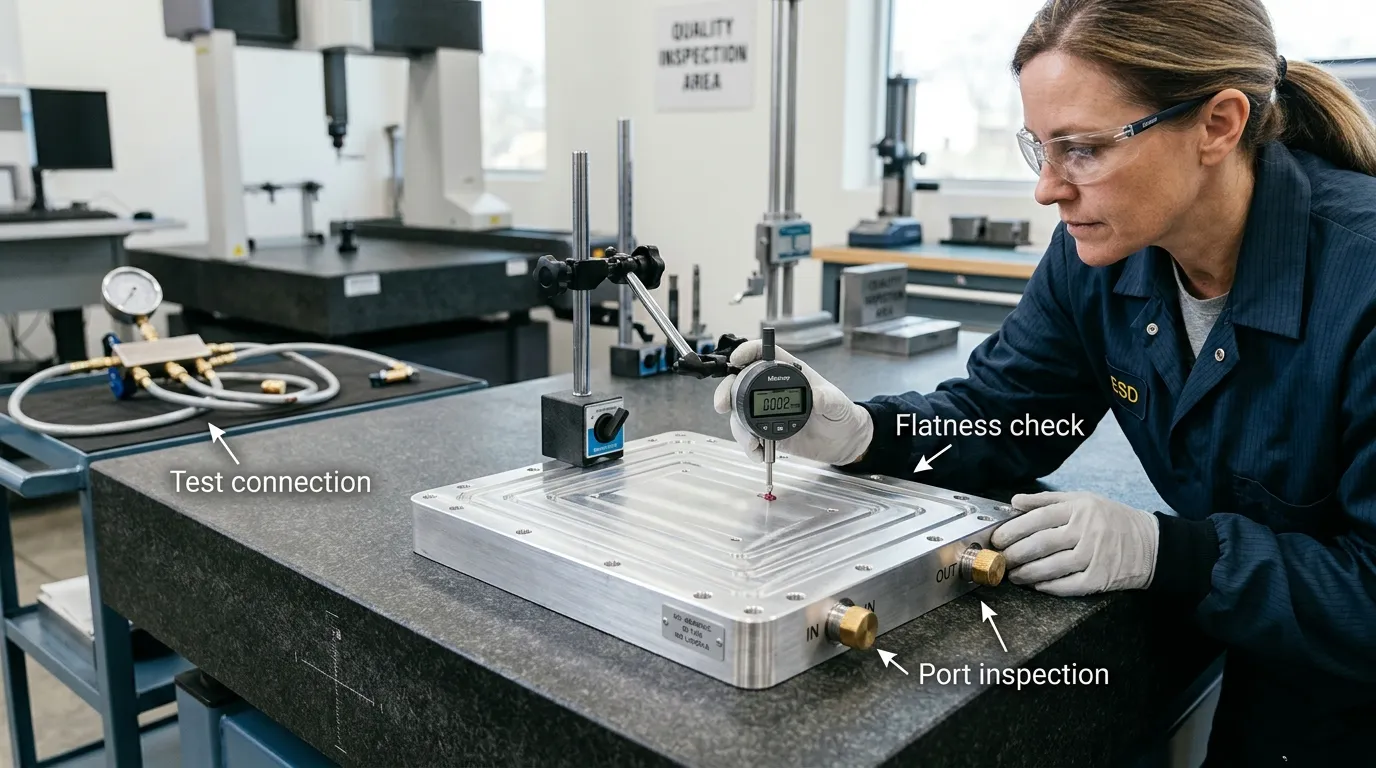
Soğuk plaka kalite kontrolü, temel malzeme, işlenmiş kanallar, birleştirme işlemi, kaynak sonrası boyutlar, temizlik ve basınç bütünlüğü kapsamalıdır.
Uygun bir denetim planı şunları içerebilir:
- Malzeme doğrulaması
- Çizim ve revizyon kontrolü
- Süreç içi boyutsal kontroller
- Kanal derinliği ve duvar kalınlığı denetimi
- Örtü ve taban hizalama doğrulaması
- Fikstür ve kurulum kontrolleri
- Kaynak süreci kayıtları
- Görsel kaynak denetimi
- Genel boyutsal inceleme
- Montaj yüzeyi düzlüğü ölçümü
- Yüzey pürüzlülüğü doğrulaması
- Port ve diş incelemesi
- İç kanal temizliği
- Sızıntı testi
- Basınç testi
- Nihai rapor incelemesi
- Koruyucu ambalaj
| Karakteristik | Gereksinim Kaynağı | Olası Doğrulama |
|---|---|---|
| Genel boyutlar | Müşteri çizimi | CMM veya boyutsal denetim |
| Montaj düzlüğü | Müşteri çizimi | CMM veya yüzey ölçümü |
| Yüzey pürürlüğü | Müşteri çizimi | Pürüzlülük ölçümü |
| Sızıntı performansı | Üzerinde anlaşılan test spesifikasyonu | Sızıntı testi |
| Basınç bütünlüğü | Üzerinde anlaşılan ispat gereksinimi | Basınç testi |
| Port ve diş kalitesi | Çevrim ve iplik spesifikasyonu | Ölçerler ve boyut denetimi |
| Materyal | Satın alma ve çizim spesifikasyonu | Sertifika veya izlenebilirlik kaydı |
| Yüzey kaplaması | Çevrim ve bitiş spesifikasyonu | Görsel ve boyutsal inceleme |
Belirli toleranslar, basınç dereceleri ve sızıntı sınırları, müşterinin gereksinimlerine ve onaylanmış üretim kapasitesine göre belirlenmelidir.
FSW Diğer Soğuk Plaka Birleştirme Yöntemleriyle Karşılaştırıldığında
Birleştirme yöntemi malzeme, kanal karmaşıklığı, üretim hacmi, alet erişimi, hizmet edilebilirliği ve kabul gereksinimlerine göre seçilmelidir.
| Yöntem | Potansiyel Güç | Ana Kısıtlama |
|---|---|---|
| Sürtünmeli karıştırma kaynağı | Uygun alüminyum montajların katı hal birleştirilmesi | Özel ekipman, eklem erişimi ve doğrulanmış geometri gerektirir |
| Vakumlu lehimleme | Karmaşık iç yapıları birleştirebilir | Fırın ve dolgu-metal işlem kontrolü gerektirir |
| Füzyon kaynak | Yaygın olarak erişilebilir birleştirme süreci | Daha yüksek ısı girişi ve erime kaynaklı bozulma riskleri |
| Mekanik sızdırmazlık | Bazı prototipler için çıkarılabilir ve pratik | Contalar, bağlantı organları ve uzun vadeli conta yönetimi gerektirir |
| Bağlanma | Daha düşük birleşme sıcaklığı | Yapıştırıcı uyumluluğu ve dayanıklılığına bağlıdır |
FSW otomatik olarak her soğuk plaka için en iyi yöntem değildir. Karar, kanal geometrisi, alaşım, kapak, basınç, hacim ve test gereksinimleri bilindikten sonra DFM incelemesi sırasında verilmelidir.
Özel FSW Soğuk Plakaları için Uygulamalar
Sürtünme kaynaklı sıvı soğuk plakalar, kullanılan termal yönetim sistemleri için değerlendirilebilir:
- Veri merkezi donanımı
- Yapay zeka sunucu soğutması
- Güç elektroniği
- IGBT ve invertör sistemleri
- EV bataryaları ve güç aktarma organları
- Enerji depolama ekipmanları
- Endüstriyel lazerler
- Otomasyon sistemleri
- Tıbbi ve laboratuvar ekipmanları
Uygulamaya özgü gereksinimler farklılık gösterir. Örneğin,Veri merkezi sıvı soğuk plakalarıveYapay zeka sunucu soğuk plakalarıkompakt termal arayüzler, akış kontrolü, basınç bütünlüğü ve tekrarlanabilir montaj geometrisine öncelik verebilir.
Malzeme seçimi ayrıca üretim rotayı da etkiler. Alüminyumu başka bir termal malzemeyle karşılaştıran alıcılar inceleyebilirBakır soğuk plakalar, ancak bakır yapı farklı bir birleştirme yöntemi ve süreç yeterliliği gerektirebilir.
Neden SunOn ile çalışmalısınız?
SunOn, çizim incelemesinden işleme, bitirme, denetim ve üretim planlamasına kadar özel üretim projelerini destekler. Soğuk plaka projeleri için, şirketin belgelenmiş yetenekleri en çok aşağıdakiler için geçerlidir:
- Özel alüminyum işleme
- Kanalların ve ceplerin CNC frezelemesi
- Çok yüzeyli işleme
- Delikler, iplikler ve port özellikleri
- Termal plakalar ve ısı emici bileşenler
- DFM incelemesi
- Yüzey kaplama
- Boyutsal inceleme
- Prototip ve üretim desteği
- Daha geniş bir meclis koordinasyonu
FSW soğuk plaka siparişi için alıcılar şu konuları doğrudan onaylamaları talep etmelidir:
- FSW'nin kurum içinde yapıp yapılmadığı
- Makine tipi ve çalışma zarfı
- Desteklenen alüminyum alaşımları
- Destekli plaka ve kapak kalınlıkları
- Mevcut eklem konfigürasyonları
- Fiktür ve bozulma kontrolü yaklaşımı
- Kaynak-süreç dokümantasyonu
- Sızıntı ve basınç testi ekipmanları
- Denetim raporu bulunabilirliği
- Prototip ve üretim kapasitesi
Bu doğrulama, onaylanmış üretim kapasitesini genel pazarlama iddialarından ayırır ve her iki tarafın da doğru bir teklif kapsamını belirlemesine yardımcı olur.
Sıkça Sorulan Sorular
Sürtünmeli karıştırılmış soğuk plaka nedir?
Bu, makineli bir taban plakası ve örtüyle sürtünmeli karıştırma ile birleştirilmiş sıvı soğutma bileşenidir. İç kanallar soğutucu taşırken, dış yüzey ısı üreten bileşenle temas eder.
SunOn FSW'yi kurum içinde yapıyor mu?
Mevcut SunOn bilgilerinde şirket içi FSW yeteneği doğrulanmamıştır. Alıcılar, sipariş vermeden önce ekipman, üretim yeri, desteklenen malzemeler, boyutlar ve testler hakkında yazılı onay talep etmelidir.
SunOn sürtünme kaynaklı hangi alüminyum alaşımları olabilir?
Şu anda SunOn'a özgü FSW alaşım serisi doğrulanmamıştır. Gerekli alaşım ve temper, çizimle birlikte sunulmalı, böylece işleme ve birleştirme fizibilitesi gözden geçirilebilir.
Soğuk plaka boyutları ve kalınlıkları hangi şekilde desteklenir?
Desteklenen boyutlar, mevcut CNC makinelerine, FSW ekipmanlarına, armaturalara, alet erişimine ve birleşim tasarımına bağlıdır. Projeye özel onay için tam CAD modeli ve çizimi gönderin.
Bir teklif için hangi dosyalar gereklidir?
3D CAD modeli, 2D çizim, malzeme kalitesi, miktarlar, kanal tasarımı, kapak tasarımı, çalışma basıncı, soğutma sıvısı, düzlük, bitiş, denetim gereksinimleri ve test kriterleri sağla.
SunOn, kaynak yapmadan önce soğutma sıvısı kanallarını işleyebilir mi?
SunOn, plakalar, cepler, yuvalar, delikler, dişlikler ve termal bileşenlerin işlenilmesi dahil olmak üzere özel hassas CNC işleme hizmeti sunar. Tam soğuk plaka işleme dürbünü DFM incelemesi sırasında doğrulanmalıdır.
FSW soğuk plakaları sızıntı açısından nasıl test edilir?
Test, test ortamı, basıncı, tutma süresi, sıcaklık ve izin verilen sızıntı oranını belirten üzerinde anlaşılmış bir yöntemi takip etmelidir. Sipariş vermeden önce mevcut ekipman ve raporlama formatını onaylayın.
SunOn basınç testi ve denetim raporları sağlayabilir mi?
Genel denetim desteği, SunOn'un daha geniş üretim hizmetinin bir parçasıdır, ancak soğuk plakaya özgü basınç testi ve rapor bulunabilirliği proje için onaylanmalıdır.
Kaynak sonrası düzlük işleme mevcut mu?
Kaynak sonrası CNC işleme, tasarımın izin verdiği yerlerde montaj yüzeylerinin tamamlanması veya belirlenen boyutların geri kazanılması için kullanılabilir. Son süreç, stok izni, bozulma, tolerans ve yüzey gereksinimlerine bağlıdır.
FSW, vakum lehimleme ile nasıl karşılaştırılır?
FSW, erişilebilir bir kaynak yolu boyunca mekanik olarak tahrik edilen katı hal birleşimi kullanır. Vakumlu lehimleme ısı ve dolgu malzemesi kullanır ve daha karmaşık iç yapılara uygun olabilir. Doğru yöntem geometri, malzeme, hacim ve performans gereksinimlerine bağlıdır.
FSW bakır soğuk plakalar için kullanılabilir mi?
FSW, alüminyumun ötesinde bazı malzemelere uygulanabilir, ancak bakır farklı ekipman, alet ekipmanı, süreç parametreleri ve doğrulama gerektirir. SunOn'un bakır FSW yeteneği doğrulanmadı.
SunOn prototipleri ve üretim miktarlarını destekleyebilir mi?
SunOn, prototipten üretime CNC üretimini destekler. FSW prototip miktarları, armatürleri, doğrulama gereksinimleri ve üretim kapasitesi ayrı ayrı olarak onaylanmalıdır.
Sürtünmeli Karıştırılmış Soğuk Plaka Teklifi İsteyin
Üretilebilirlik ve teklif incelemesi için 2D çiziminizi ve 3D CAD modelinizi yükleyin. Malzeme, kanal düzeni, kapak tasarımı, soğutma sıvısı, çalışma basıncı, basınç düşüşü hedefi, düzlük, yüzey kaplaması, miktar, denetim gereksinimleri ve sızıntı veya basınç testi kriterlerini dahil edin.
Üretimi onaylamadan önce SunOn'dan CNC işleme kapsamı, FSW üretim sorumluluğu, ekipman kapasitesi, desteklenen boyutlar, kalite dokümantasyon ve teslimat planını onaylamasını iste.
