


Kalıp Tasarım Rehberi: Parça Kalitesi ve Maliyeti Etkileyen Temel Faktörler
Endüstriyel kalıp döküm için bir kalıp tasarımı, süreç için kritik öneme sahiptir çünkü doğruluğu, yüzey kalitesini, zamanlamayı ve maliyeti etkiler. Bir kalıp, metalin akışını, havanın uzaklaştırılmasını, metalin transferini ve soğutmasını, katılaşmasını ve dışarı atılmasını denge ve kontrol sağlamalıdır. Bunu fiziksel ve termal strese dayanırken yapmalıdır.
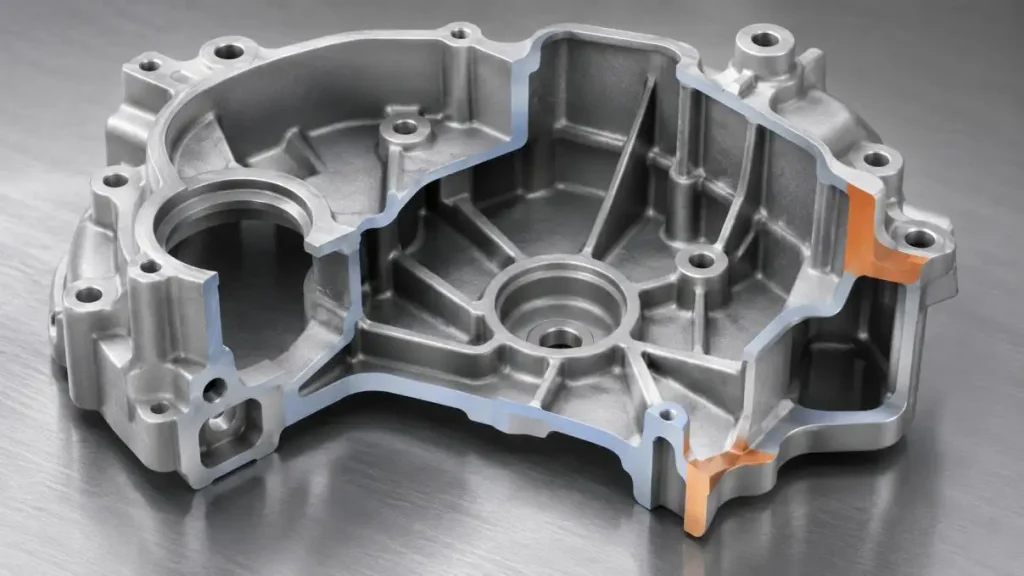
Her projenin şekil, malzeme, tolerans, hacim ve sonradan işlem ihtiyacı açısından farklı gereksinimleri vardır. Bu nedenle, her proje farklı bir özel kalıp gerektirir. Sektördeki en iyi uygulamalar, alaşım seçimi, tolerans, üretim süreci ve Kalite Kontrolü içeren bir sistemin parçası olarak alet olarak kabul edilir.
Endüstriyel Kalıp Döküm Döngüsü Nasıl Çalışır
Bir kalıp, her ikisi de sert çelikten yapılmış bir montaj ve bir bileşen parçadan oluşur. Kalıp erimiş metalle doldurulduktan sonra, metal kesme ve sonraki diğer işlemlere tabi tutulur.
• Kalıp Kapatma: Hem montaj edilen hem de bileşen parçaları kapanır ve yerlerine kilitlenir.
• Metal Enjeksiyonu: Kanallar ve kapılar sıvı metal ile doldurulur.
•Katılaşma: Enjeksiyon yapılan metal, kalıp ısındıkça soğur ve katılaşır.
•Parça Çıkarma: Bir mekanizma, iterek ya da çekerek sertleşmiş parçayı kalıptan çıkarır.
• Sonra-İşlem: Ek metal ve fazla malzeme çıkarılır.
1. Bileşen Geometrisi ve Duvar Kalınlığı
Bileşenin tasarımı, kalıpın dolgusunun tamamlanmasını ve soğutmanın tekeserliğini etkiler. Farklı kalınlıklarda kesitler bozulmaya yol açabilir ve havayı hapsedebilir.
•Duvar Kalınlığı: Duvarlar eşit kalınlıkta olmalıdır. Ani bitişten kaçının.
•Filetolar: Ani bitişin azaltılmasıyla akış ve bozulma en aza indirilir.
•Draft: Yüzeyler, kalıp açılma yönünde hafif bir çekim olmalıdır.
•Kaburgalar ve Patronlar: malzeme eklemek kaçınılmalıdır. İyi bir tasarım, sertlik ve montaj özelliklerini içerir.
•Alt Kesiklerden Kaçının: Alt kesimleri karşılamak için kaydırmalar ve çekirdekler karmaşıklığı ve maliyeti artırır.
2. Hareketli Özellikler ve Ayrılık Çizgisi
Lekelerin konumu ve görünümü, boyutsal ilişkiler ve dökümlerin fırlatılması ayrılma çizgisinden etkilenir. Atış hattı, dökümü ejektör tarafında tutmak için kullanılır ve kritik yüzeylerin bölünmesini önlemek için kullanılır.
Yan çekirdekler, sürgüler ve insertler çapraz delikler veya alt kesimler oluşturmak için kullanılabilir, ancak bunlar ek arayüzler, aşınma noktaları, montaj çalışmaları ve döngüde ek adımlar oluşturur.
3. Kanallar, Kapılar, Taşma ve Havalandırma Tasarımı
Besleme sistemi, basınç kaybı, türbülans, katılaşma ve hava hapsolmasını en aza indirerek boşluğu doldurmalıdır.
| Element | Fonksiyon | Kalite ve Maliyet Üzerindeki Etkisi |
| Koşucu | Erimiş metali boşluğa iletir | Doldurma sırasında basınç ve denge kaybına ve dönüş metaline etki eder |
| Kapı | Metalin boşluğa akışını düzenler | Akış desenini, kapı işaretlerini ve kesimleri etkiler |
| Taşma | Soğutucu veya oksitlenmiş metali kabul eder | Dolgu ucu kalitesini artırabilir, ancak geri dönüş metali ekliyor |
| Rüzgar | Boşluktan çıkan havayı emer | Kötü yerleştirme gözenekliliğe veya eksik dolguya yol açabilir |
| Vakum Sistemi | Dolgu sırasında boşluktan havanın giderilmesine yardımcı olur | Bazı yapısal, contalı veya işlenmiş bileşenler için geçerlidir |
Havalandırmaların, kapıların, koşucuların ve diğer özelliklerin konumu, bileşenin geometrisi, alaşımın davranışı, dolgu sırası ve kalıpın termal dengesi ile bileşenin kritik yüzeyleri dikkate alınmalıdır.
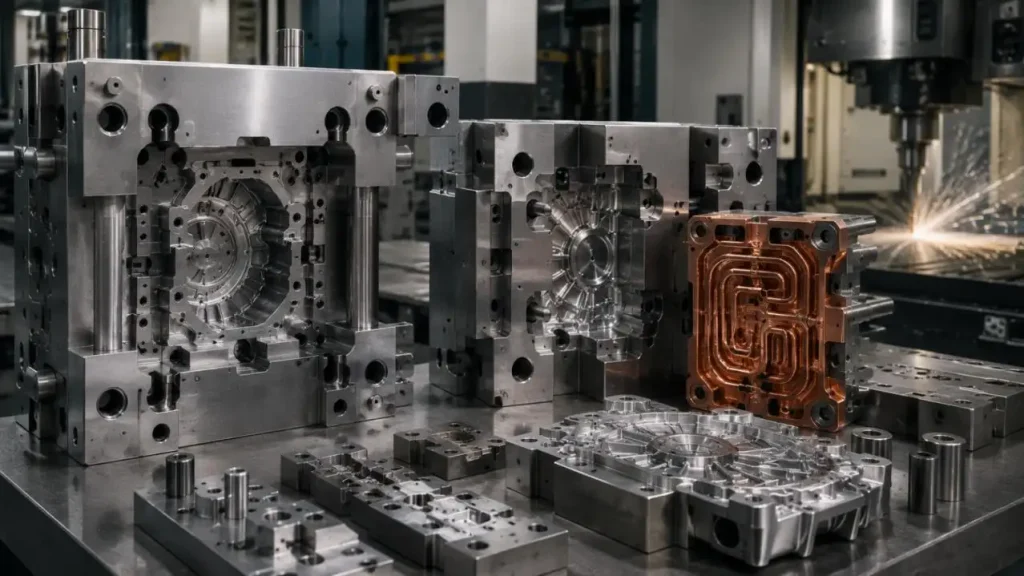
4. Gözenekliliği Havalandırma ve Yönetme
Gözeneklilik, gazın hapsedilmesi, küçülme, yağlayıcı davranışı, metalin kalitesi ve sürecin değişkenliğinden kaynaklanabilir. Kontrol genellikle birkaç yöntemle sağlanır:
• Havalandırma: Beklenen dolgu bitiş alanlarına havalandırma ve taşma delikleri yerleştirin.
•Dengeli Akış: Havayı hapseden veya izole eden akış yollarından kaçınmak için tasarım özellikleri.
• Termal Kontrol: Düzensiz soğutma ve küçülme gözenekliğine yol açan yerel sıcak noktaları ortadan kaldırın.
•Kararlı Parametreler: Atış profilini, sıcaklıkları, basınçları ve yağlamayı kontrol edin.
• Vakum Kontrolü: Vakum destekli kalıp döküm, parça gereksinimleri daha sıkı sızıntı geçirme, daha yüksek yapısal bütünlük veya sonrasında işleme gerektirdiğinde uygulanabilir.
5. Soğutma ve Termal Denge
Soğutma kanallarının amacı sadece kalıp sıcaklığını düşürmek değildir. Düzensiz termal dengeyle ilgili artan bükülme, küçülme riski, lehimleme, döngü süresindeki değişim ve ısı kontrolü gibi birkaç sorun vardır.
• Sıcak Nokta Kontrolü: Soğutma kalın bölümlere ve ısı yoğun çekirdeklere yakın yerleştirilmelidir.
• Döngü Kararlılığı: Üretim sırasında tutarlı bir termal aralık korunmalıdır.
•Boyutsal Kontrol: Daha düzenli katılaşma ve daralma teşvik edilir.
• Kullanılabilirlik: Gelecekteki kullanılabilirlik için soğutma devrelerini ve yuvalarını engelsiz tutun.
Yüksek iletkenlikli bakır alaşımları, zor sıcak noktaların çevresindeki diğer yerlerde de kullanılabilir. Be-Cu alaşımları, Be kontamine parçacıklar, toz ve sis nedeniyle mesleki maruziyet riski oluşturduğundan daha fazla sorun yaratır.
6. Kalıp Malzemelerinin Seçimi
Malzeme seçimi, döküm alaşımı, çalışma sıcaklığı, kalıp boyutu, bileşen geometrisi, beklenen üretim döngüleri, ısı muamelesi ve onarım stratejisine bağlıdır.
| Materyal Grubu | İlgili Özellikler | Tipik Kullanım |
| H13 / 1.2344 / 4Cr5MoSiV1 | Sıcak gücü, dayanıklılık ve ısı kontrolü ile erozyona karşı direnç | Boşluklar, çekirdekler ve insertler |
| 8407 / Orvar 2 Mikrodize | Kontrollü işleme ile Premium H13 tipi sınıf | Alüminyum döküm aletleri ve zorlu sıcak işleme bileşenleri |
| Yüksek İletkenlikli Bakır Alaşımı | Hızlı yerel ısı transferi ama alet çeliğinden daha düşük sıcak dayanımlılık | Seçilmiş termal kontrol ekleri |
H13, ısı kontrolü direnci, dayanıklılığı, sıcak sertliği ve erozyon etkisine karşı direnci nedeniyle sıcak işleme ve kalıp döküm uygulamalarında yaygın olarak kullanılır.
8407, Orvar 2 Microdized, 4Cr5MoSiV1, 1.2344 ve H13 otomatik olarak alakasız materyal olarak kabul edilmemelidir. H13 ailesi içinde karşılık gelen standart tanımlamalar veya ticari varyantlardır, ancak temizlik, işleme rotası ve tedarikçi özellikleri farklılık gösterebilir.
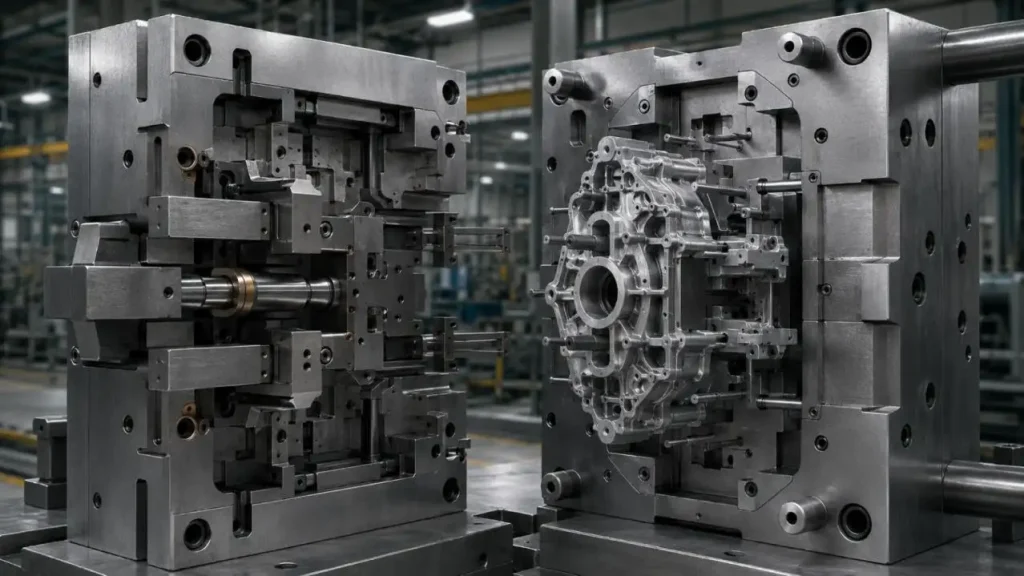
7. Kalıp Yatırımı ile Parça Maliyetinin Dengelenmesi
En düşük küf fiyatı, satılabilir parça başına en düşük maliyeti ortaya çıkarmaya gerek kalmaz.
| Maliyet Sürücüsü | Potansiyel Fayda | Takas |
| Daha fazla Çürük | Döngü başına daha yüksek çıkış | Daha büyük bir alet ve daha zor dolgu dengesi |
| Slaytlar ve Eklemeler | Daha fazla tasarım özgürlüğü | Ek maliyet, aşınma ve bakım |
| Vakum ve Termal Özellikler | Daha iyi süreç kontrolü | Daha yüksek araç karmaşıklığı |
| Değiştirilebilir Aşınma Alanları | Daha kolay onarım ve servis | Daha fazla ilk tasarım ve montaj çalışması |
| Daha Kısa Kararlı Döngü | Parça başına daha düşük makine süresi | Dengeli doldurma, soğutma ve fırlatma gerektirir |
Değerlendirme, üretim hacmi, hurda, durakma süresi, bakım, işleme, denetim ve gelecekteki alet değişikliklerini içermelidir.
SunOn's Endüstriyel Döküm Desteği
SunOn destekleriAlüminyum ve çinko Endüstriyel Kalıp Döküm tasarım incelemesinden kalıp üretimine ve toplu üretime kadar. Yayınlanan iş akışı DFM, kalıp akış analizi, besleme sistemi tasarımı, CNC işleme, EDM, kalıp montajı, denemeler, ayarlama, döküm, bitirme, montaj ve paketlemeyi içermektedir.
Şirket, ISO 9001, IATF 16949 ve ISO 14001 sertifikalarına sahip 29 yılı aşkın mühendislik ve üretim deneyimine sahiptir.
• Mühendislik İncelemesi: SunOn, çizimleri, teknik özellikleri, alaşım seçimini, hacmini, toleranslarını, işleme gereksinimlerini ve kozmetik yönleri inceler.
• Kalıp yapılmadan önce potansiyel kusur alanlarını belirlemek ve ortadan kaldırmak için dolgu, havalandırma ve termal analizler simüle edilir.
• Kalıp Üretimi: Kalıplar CNC işleme ve EDM (elektrik boşaltma işleme) kullanılarak yapılır; her aşamada hassas montaj, montaj ve denetim yapılır.
• Deneme ve İyileştirme/Modifikasyon: Üretim örnekleri deneme aşamalarında ölçülür ve değerlendirilir; nihai kalıp onayı öncesinde ayarlamalar yapılır.
•Entegre Üretim: SunOn, kalıp döküm, son işleme, montaj ve paketleme dahil olmak üzere tam üretim döngüsünü destekler.
Son Düşünceler
İyi tasarlanmış bir Die Casting kalıbı, metalin akış yolunu, geometrik tasarımı, kalıpın doldurulması ve havalandırmasını, soğutma ve nihayetinde maliyet ile dayanıklılığı dikkate alır. Çizimlerinizi, toleranslarınızı, alaşımlarınızı, hacim spesifikasyonlarınızı ve bitiş detaylarınızı göndererek fiyat alabilirsiniz, hatta Üretim için Tasarım (DFM) incelemesi, Kalıp Akış Analizi (MFA), teknik danışmanlık vb.
S1. Hangi malzemeler genellikle döküm yapılır?
Alüminyum ve çinko alaşımları, Endüstriyel Kalıp Döküm için en yaygın kullanılan malzemelerdir.
S2. Döküm Parçalarda Gözenekliliğin Nedenleri Nelerdir?
Gözenekliliğin bazı nedenleri arasında gazın sıkışması, küçülme, yetersiz havalandırma ve tutarsız işlem koşulları bulunur.
S3. Duvar Kalınlığının Döküm Kalitesi üzerindeki etkisi nedir?
Yüksek duvar kalınlığı, boyutsal doğruluk kaybı, dengesiz soğuma ve bozulma riskinin artmasına yol açabilir.
S4. Taslak Açı Tasarımının Döküm Kalitesi Üzerindeki Etkileri Nelerdir?
Çekim açısı, kalıptan dökümün çıkarılmasını kolaylaştırır ve dökümün kalıba zarar vermesini ve yapışmasını önler.
S5. Havalandırma ve taşma kanallarının rolü nedir?
Hapsolmuş havanın kaçmasına izin verir ve döküm sırasında katılaşan gereksiz metali toplar, böylece yolunda durur.
