


Soğutma Bileşenleri için Plastik İnjekte Kalıpları | SunOn tarafından özel araç kullanımı
SunOn her birini tasarlar ve üretirSoğutma bileşenleri için plastik enjeksiyon kalıbımüşterinin gerçek parça geometrisi, reçinesi, montaj gereksinimleri, kritik boyutları ve üretim hacmi etrafında. Hizmetimiz, CAD incelemesi ve DFM'den kalıp üretimine, T1 örnekleme alma, ayarlama ve isteğe bağlı kalıplı parça üretimine kadar tüm alet iş akışını kapsar.
Bu hizmet, soğutma ve termal yönetim montajlarında kullanılan plastik parçalar için tasarlanmıştır. Mevcut enjeksiyon kalıbının içine monte edilen yedek soğutma kanalları, baffle, bağlantı veya diğer aksesuarları ifade etmez.
2D çizimlerinizi ve 3D CAD dosyalarınızı yükleyerek DFM incelemesi ve özel araç teklifi alın.
Soğutma Sistemi Bileşenleri İçin Özel Enjeksiyon-Kalıp Aletleri
Soğutma sistemi plastik parçaları ince duvarlar, yapısal kaburgalar, montaj noktaları, eşleşme yüzeyleri, karmaşık akış yolları veya çevre bileşenlerle doğru hizalanması gereken özellikler içerebilir. Bu gereksinimler, kalıp çeliği kesilmeden önce dikkate alınmalıdır.
SunOn, alet yapısını geliştirmeden önce tüm parça tasarımını ve planlanan üretim koşullarını inceler. Kalıp, seçilen reçine, boyut gereksinimleri, beklenen üretim hacmi, fırlatma yönü, yüzey gereksinimleri ve nihai montaj göre planlanır.
SunOn'un Ne Sağlayabileceği
SunOn'un özel araç ekipman hizmeti şunları içerebilir:
- 2D çizimler, 3D CAD dosyaları ve proje spesifikasyonlarının incelenmesi
- Plastik enjeksiyon kalıp DFM incelemesi
- Gerektiğinde kalıp akışı ve dolgu analizi
- Çekirdek, boşluk, koşturucu, kapı, havalandırma ve fırlatma tasarımı
- Uygun bir kalıp yapısı ve kalıp çeliği seçimi
- CNC işleme, tornalama, frezeleme ve EDM
- Kalıp montajı ve montajı
- Deneme kalıplama ve T1 örnek üretimi
- Boyutsal ve görsel inceleme
- Kalıp modifikasyonu ve örnek geri bildirimi sonrası akort
- OpsiyonelÖzel enjeksiyon kalıplama hizmetleri
- İsteğe bağlı bitirme, montaj, paketleme ve üretim desteği
Bu, alıcılara tasarım incelemesi, alet yapımı, denemeler ve üretimi birden fazla tedarikçi arasında ayırmak yerine tek bir koordineli süreç sunar.
Soğutma bileşeni araç gereksinimlerinizden SunOn ile görüşün.
Kalıp Yapmadan Önce İncelediğimiz Mühendislik Gereksinimleri
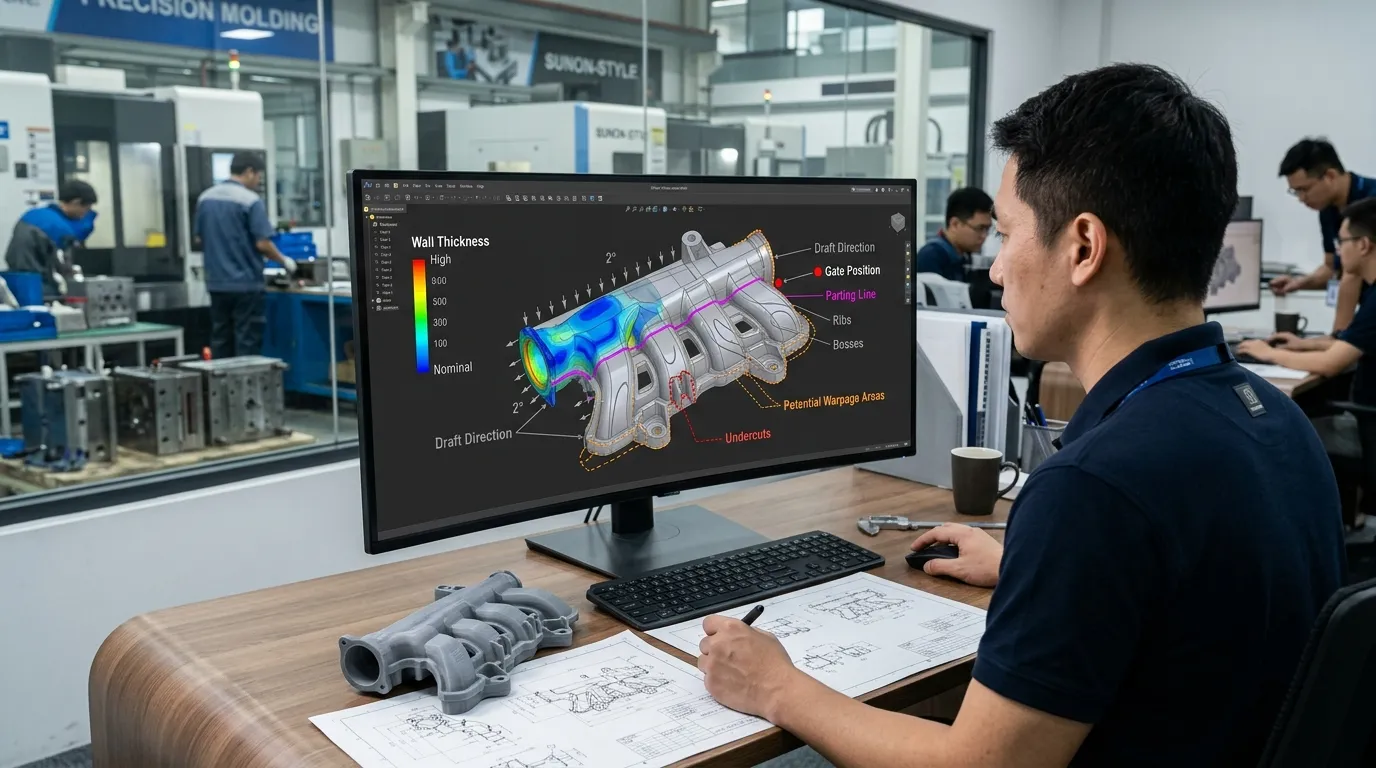
Güvenilir bir soğutma bileşeni kalıpı, standart bir kalıp düzeniyle değil, parça gereksinimleriyle başlar. SunOn, kalıplanabilirlik, boyut kararlılığı, alet karmaşıklığı ve örnek onayını en çok etkileyebilecek alanları değerlendirir.
Bileşen Geometrisi ve Montaj Arayüzleri
Kalıp, bileşenin nihai montajda nasıl oturduğunu ve işlevini kontrol eden özellikleri yeniden üretmelidir. İlk inceleme sırasında SunOn şunları değerlendiriyor:
- Kritik boyutlar ve toleranslar
- Çiftleşme ve hizalama yüzeyleri
- Montaj veya sabitleme özellikleri
- Yakındaki bileşenlerin etrafında temizlik
- Kozmetik ve kozmetik olmayan yüzeyler
- Birleştirme veya montaj noktaları
- Kontrollü düzlük veya konumlandırma gerektiren alanlar
Eşleştirme parçası verisi sağlamak, olası parazit, tolerans yığını veya montaj sorunlarını takım yapmaya başlamadan önce tespit etmeye yardımcı olabilir.
Duvar Kalınlığı, Kaburgalar, Patronlar ve Kırılma Riski
Eşit olmayan duvar kalınlığı, kalıplanmış bir bileşenin farklı bölgelerinin farklı oranlarda dolmasını, paketlenmesini ve soğumasını sağlayabilir. Bu durum batma izlerine, boyut değişimine, iç gerilmeye veya bükülmeye yol açabilir.
SunOn, kalın geçişleri, kaburgaları, patronları ve güçlendirilmiş alanları inceleyerek geometrinin bileşenin gerekli işlevini değiştirmeden geliştirilip geliştirilemeyeceğini belirliyor. Uzun, ince, düz veya asimetrik parçalar, şekilleri bozulmayı kontrol etmeyi zorlaştırabileceği için ekstra dikkat gerektirebilir.
Detaylı tasarım prensipleri SunOn's'ta ele alınmıştırplastik enjeksiyon kalıbı DFM kılavuzu.
Taslak, alt kesimler ve parça serbest bırakma
Çekim açıları ve fırlatma yönü, kalıplanmış parçanın boşluktan sürüklenme izleri, deformasyon veya alet hasarı olmadan çıkıp çıkamayacağını etkiler.
SunOn kontrolleri:
- Dikey yüzeylerde çekim
- Derin cepler ve dar özellikler
- İç ve dış alt kesimler
- Ejektör pin konumları
- İzlerden kaçınması gereken görünür yüzeyler
- Kaydırıcı veya kaldırıcı gerektirebilecek özellikler
Mümkünse, geometri değişikliği kalıpı basitleştirebilir. Alt kesim işlevsel olarak gerekli olduğunda, takımlar gerekli hareket mekanizmasıyla tasarlanabilir.
Malzeme Küçülmesi ve Çalışma Koşulları
Plastik reçineler soğutma sırasında farklı şekilde küçülür. Bu nedenle, boşluk boyutları belirlenirken ve beklenen parça varyasyonunu değerlendirirken doğrulanmış materyal dikkate alınmalıdır.
Alıcılar şunları sağlamalıdır:
- Seçilmiş veya önerilen reçine
- Takviye, dolgu veya katkı maddeleri
- Beklenen çalışma sıcaklığı aralığı
- Kimyasal veya soğutucu maruziyeti, geçerlidirse
- Gerekli boyutsal stabiliteler
- İşleme ve montaj koşulları
SunOn, her projeye tek bir madde varsayımı uygulamaz. Kalıp tasarımı ve doğrulama gereksinimleri, gerçek reçine ve uygulama ile karşılaştırıldığında incelenir.
| Tasarım Gereksinimi | Potansiyel Araç Riski | SunOn İnceleme veya Yanıt |
|---|---|---|
| Eşit olmayan duvar kalınlığı | Batma, daha uzun soğuma veya warpage | Kalınlık ve geçiş incelemesi |
| Sınırlı draftta | Zor fırlatma veya sürüklenme izleri | Taslak ve yayın analizi |
| Alt kesimler | Daha karmaşık kalıp hareketi | Yeniden tasarım, kaydırıcı veya kaldırıcı değerlendirmesi |
| Kritik çiftleşme boyutları | Montaj uyumsuzluğu | Tolerans ve denetim planlaması |
| Reçine küçülmesi | Sözel dışı boyutlar | Doğrulanmış malzemeye dayalı boşluğun telafisi |
| Kötü kapı konumu | Kaynak hatları, görünür izler veya eksik dolgu | Kapı ve dolgu analizi |
| Karmaşık geometri | Düzensiz alet sıcaklığı | Kalıp soğutma ve termal denge incelemesi |
| Yüksek üretim talebi | Yetersiz çıkış veya erken aşınma | Kalıp-çelik ve boşluk-strateji incelemesi |
Üretim İhtiyaçlarınıza Göre Kalıp Tasarım Seçenekleri
En uygun kalıp yapısı, parça boyutundan fazlasına bağlıdır. SunOn, bir alet rotası önermeden önce üretim talebi, beklenen alet ömrü, geometri, malzeme, denetim gereksinimleri ve proje aşamasını dikkate alır.
Hızlı Takım Yapımı: Üretim Aletleri
Ana hedef tasarım doğrulaması, pazar testi veya sınırlı üretim olduğunda hızlı araç üretimi uygun olabilir. Sertleştirilmiş üretim kalıbı, tekrar siparişler, daha uzun programlar, aşındırıcı malzemeler veya daha yüksek çıktı gereksinimleri için daha uygun olabilir.
Karar, sabit hacim eşiği yerine tüm proje gereksinimlerine dayanmalıdır.
Tek Boşluklu ve Çok Boşluklu Kalıplar
Tek boşluklu bir kalıp, başlangıç alet karmaşıklığını azaltabilir ve doğrulama veya üretim talebini azaltmak için pratik olabilir. Çok boşluğu aletler üretimi artırabilir ancak dikkatli doldurma dengesi, tutarlı soğutma, ek işleme ve daha ayrıntılı doğrulama gerektirir.
SunOn incelemeleri:
- Tahmini üretim hacmi
- Gerekli çıktı
- Parça geometrisi
- Kalıp boyutu
- Dolgu dengesi
- Boyutsal tutarlılık
- Araç bakım gereksinimleri
Sürgüler, Kaldırıcılar, Insertler ve Gelişmiş Takım Yapıları
Karmaşık yan özellikler veya alt kesimler için kaydırıcı veya kaldırıcı gerekebilir. Ayrı metal veya plastik elemanlar için insert kalıplama gerekebilirken, bazı projeler çok malzemeli veya çok boşluğu gerektiren yapılar gerektirebilir.
Bu mekanizmalar yalnızca bileşen geometrisi veya üretim planı onları haklı çıkardığında eklenir. Gereksiz küf karmaşıklığı maliyeti, bakımı ve ayarlama süresini artırabilir.
Kalıp Çeliği Seçimi
SunOn, P20, 718H, NAK80, H13 ve S136 gibi kalıp çelikleriyle çalışır. Uygun kalite, beklenen alet ömrüne, reçine özelliklerine, yüzey gereksinimlerine, kororozyona dair endişelere, cilalama ihtiyaçlarına ve üretim koşullarına bağlıdır.
Her soğutma bileşeni kalıbı için tek bir çelik en iyisi değildir.
| Proje Gereksinimi | Olası Araç Yolu | Gerekli Bilgi |
|---|---|---|
| Tasarım doğrulaması | Prototip veya hızlı araç kullanımı | CAD, reçine, örnek miktarı ve test gereksinimleri |
| Tekrar prodüksiyon | Üretim kalıbı | Yıllık hacim, malzeme ve alet ömrü beklentileri |
| Daha yüksek çıkış | Çok boşluğu kalıp | Talep tahmini ve çıktı gereksinimleri |
| Karmaşık alt kesimler | Kaydırıcı veya kaldırıcı kalıp | Geometri ve fırlatma yönü |
| Eklenen bileşenler | Insert kalıplama aracı | Insert malzemesi ve konumlandırma gereksinimleri |
| Sıkı montaj uyumu | Denetim odaklı üretim aracı | Kritik boyutlar ve eşleştirme parça verileri |
SunOn'un Küf Geliştirme Süreci
1. CAD ve Gereksinim İnceleme
Proje, 3D CAD dosyaları, 2D çizimler, malzeme bilgileri, üretim hacmi, kritik boyutlar, yüzey gereksinimleri ve uygulama detaylarıyla başlar.
2. DFM ve Kalıp Akışı İnceleme
SunOn, duvar kalınlığını, draftı, alt kesimleri, kapı konumunu, ayrım çizgilerini, dolgu risklerini, küçülme, dışarı atılma ve olası eğriliği değerlendirir. Kalıp akışı analizi, projeye değer kattığında kullanılabilir.
3. Küf Tasarım Onayı
Önerilen kalıp düzeni çekirdek, boşluk, koşturucu, kapı, fırlatma sistemi, kaydırmalar, kaldırıcılar, insertler ve soğutma düzenini içerebilir. Araç üretimine başlamadan önce müşteri onayı gereklidir.
4. Küf Üretimi
Onaylanmış kalıp bileşenleri, frezeleme, tornalama, taşlama ve EDM gibi uygun işleme süreçleriyle üretilir. Bireysel bileşenler montajdan önce kontrol edilir.
5. Kalıp Montajı
Kalıp takılır ve monte edilir. Hiza, hareket, kapanma alanları ve mekanik işlevler ilk denemeden önce kontrol edilir.
6. Deneme Kalıplama ve T1 Örnekleri
İlk küf denemesi, inceleme için T1 örnekleri üretir. Müşteri, boyutları, görünümü, montaj uyumunu ve diğer kabul edilme gereksinimlerini değerlendirebilir.
7. Kalıp Ayarı ve Onay
T1 denetiminden elde edilen geri bildirimler, gerekli araç veya süreç değişikliklerini belirlemek için kullanılır. Kalıp, üzerinde anlaşılan gereksinimler sağlanana kadar ayarlanabilir ve tekrar örneklenebilir.
8. Üretim veya Araç Teslimatı
Onaydan sonra proje, kalıplanmış parça üretimi, bitiş, montaj veya SunOn ile paketleme işlemlerine devam edebilir. Ek süreç bağlamına ihtiyacı olan alıcılar tüm süreci inceleyebilirplastik enjeksiyon kalıplama süreci.
T1 Örnek Doğrulama ve Kalite Kontrolü
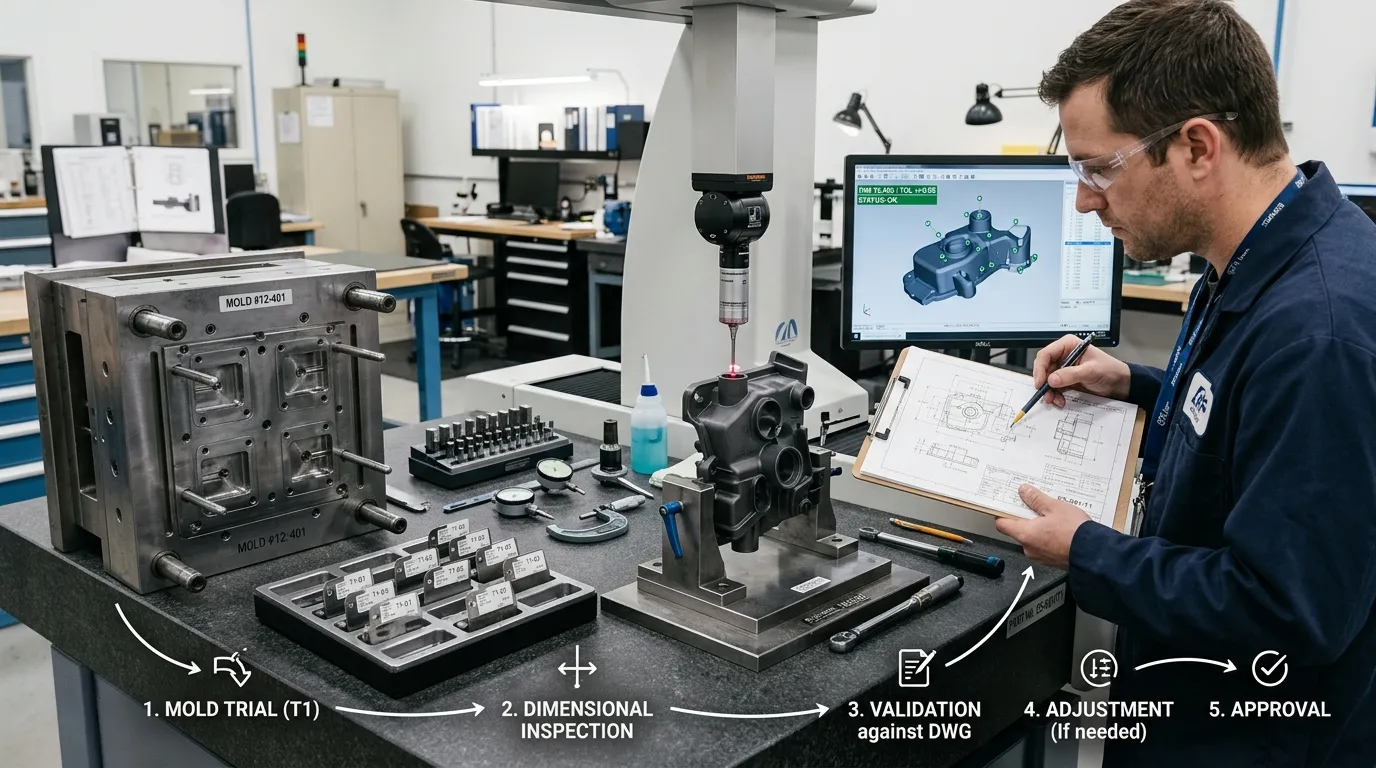
T1 onayı, alet yapımı ile üretim serbest bırakma arasında önemli bir aşamadır. SunOn, ilk kalıplanmış örnekleri üzerinde anlaşılan çizimler ve proje gereksinimleriyle karşılaştırır.
Doğrulama şunları içerebilir:
- Boyutsal inceleme
- Kritik boyutlu raporlama
- Görsel ve yüzey incelemesi
- Montaj uyumu kontrolleri
- Müşteri bir yöntem sunduğunda fonksiyonel test
- Gerektiğinde malzeme doğrulaması
- Dolgu, çıkarma ve görünür kusurların gözden geçirilmesi
- Düzeltici eylemlerin tanımlanması
- Alet ayarından sonra yeniden örnekleme
Denetim yöntemleri, bileşen geometrisi ve tolerans gereksinimlerine bağlı olarak CMM ve optik ölçümü içerebilir.
Nihai denetim planı, takım üretimi başlamadan önce üzerinde anlaşmaya varılmalıdır. Alıcılar, çizimlerinde kritik boyutları, işlevsel arayüzleri ve kabul kriterlerini net bir şekilde belirtmelidir.
Soğutma bileşeni aletleri için SunOn ile neden çalışmalısınız?
SunOn, projeyi tasarım incelemesinden kalıp yapımı, deneme, ayarlama ve üretime kadar destekler. Bu entegre iş akışı, mühendislik, alet yapımı, örnekleme ve kalıplama arasındaki iletişim boşluklarını azaltmaya yardımcı olur.
Temel yetenekler şunlardır:
- Kendi içi kalıp tasarımı ve üretimi
- Çelik kesmeden önce DFM incelemesi
- Gerektiğinde kalıp akışı desteği
- Deneme ve T1 örnek üretimi
- Boyutsal inceleme
- Müşteri geri bildirimleri sonrası araç ayarlaması
- Isteğe bağlı enjeksiyon kalıplama ve sonraki hizmetler
- Özel üretim projelerini destekleme deneyimi
- Kalite yönetimi ve denetim sistemleri
Araç önerisi, standart bir paket yerine belirli bileşen etrafında geliştirilir. Son kalıp yapısı, çelik, boşluk sayısı, test ve üretim desteği sunulan tasarım ve gereksinimlere bağlıdır.
Araç Teklifi İçin Ne Göndermeliyim
Tam proje bilgisi sunmak, SunOn'un şekillendirilebilirliği gözden geçirmesine ve daha doğru bir teklif hazırlamasına olanak tanır.
Gönderin:
- 3D CAD dosyası
- 2D çizim
- Seçilmiş veya önerilen plastik malzeme
- Gerekirse prototip miktarı
- Beklenen üretim miktarı
- Tahmini yıllık talep
- Kritik boyutlar ve toleranslar
- Eşleştirme parçası veya montaj bilgisi
- Yüzey kaplama gereksinimleri
- Renk gereksinimleri, gerekirse
- Çalışma sıcaklığı aralığı
- Kimyasal veya soğutucu maruziyeti, geçerlidirse
- Fonksiyonel testler veya kabul kriterleri
- Gerekli T1 örnek miktarı
- Hedef proje takvimi
- Tanımlanmışsa beklenen araç ömri
Takım üretim süresi, bileşen geometrisi, kalıp karmaşıklığı, çelik, boşluk sayısı, malzeme, test gereksinimleri ve örnekleme veya ayarlama aşamalarının sayısına bağlıdır.
Sıkça Sorulan Sorular
Soğutma bileşeni enjeksiyon kalıbı fiyatı için hangi dosyalar gereklidir?
3D CAD dosyası, 2D çizim, malzeme spesifikasyonu, beklenen üretim hacmi, kritik toleranslar, yüzey gereksinimleri ve uygulama bilgisi gönderin. Eşleşme parçası verileri de montaj uyumu önemli olduğunda faydalıdır.
SunOn, kalıp üretiminden önce DFM sağlıyor mu?
Evet. SunOn, kalıp üretimine başlamadan önce kalıplanabilirlik, duvar kalınlığı, draft, alt kesimler, kapı konumu, ayrım hatları, büzülme, dışarı çıkarma ve diğer alet risklerini inceler.
SunOn hem prototip hem de üretim kalıpları üretebilir mi?
Evet. Uygun alet yöntemi proje aşamasına, reçine, geometriye, beklenen hacme, gerekli alet ömre ve doğrulama ihtiyaçlarına bağlıdır.
T1 soğutma bileşeni örnekleri nasıl incelenir?
T1 örnekleri boyutlar, görünüm, montaj uyumu ve anlaşılan fonksiyonel gereksinimler açısından kontrol edilebilir. Küf yapımından önce kritik boyutlar belirlenmelidir ki denetim planı doğru şekilde hazırlanabilsin.
SunOn, aleti tamamladıktan sonra kalıplı parçalar üretebilir mi?
Evet. SunOn, onaylı alet üretiminden enjeksiyon kalıplama üretimine devam edebilir ve ayrıca bitirme, montaj, paketleme ve ilgili sonraki çalışmaları da destekleyebilir.
Kalıp çeliği nasıl seçilir?
Kalıp çeliği, reçine, beklenen alet ömrü, üretim talebi, yüzey gereksinimleri, korozyon riski, aşınma ve bakım ihtiyaçlarına göre seçilir.
Araç teslim süresini hangi faktörler belirler?
Teslim süresi, kalıp karmaşıklığına, parça geometrisine, çelime, boşluk sayısına, kaydırma veya kaldırıcılara, denetim gereksinimlerine, deneme sonuçlarına ve örnekleme sonrası gereken ayarlama sayısına bağlıdır.
İlk kalıp denemesinden sonra tasarım değişiklikleri yapılabilir mi?
Evet, ancak değişikliğin türü ve ölçeği, kalıbın ayarlanıp ayarlanamayacağını veya ana bileşenlerin yeniden yapılması gerekip gerekmediğini belirler. Çelik kesmeden önce üretilebilirliği gözden geçirmek, pahalı geç değişiklikleri azaltmaya yardımcı olur.
Soğutma bileşeni tasarımınızı DFM incelemesi ve özel araç teklifi için yükleyin. Kalıplanabilirlik incelemesine başlamak için CAD dosyalarınızı, malzemenizi, beklenen hacmi, kritik boyutlarınızı, montaj gereksinimlerinizi ve çalışma koşullarınızı SunOn'a gönderin.
