


Plastik enjeksiyon kalıplama için kalıp tasarım rehberleri
Lighting Plastic enjeksiyon kalıplama, LED lensler, difüzörler, reflektörler, muhazalar, çerçeveler, braketler ve koruyucu kapaklar için kullanılır. Bu parçaların ışık, ısı, görünüm ve montajı birlikte yönetmesi gerekebileceğinden, kalıp tasarımı doğrudan optik kaliteyi, boyut kararlılığını ve üretim tutarlılığını etkiler.
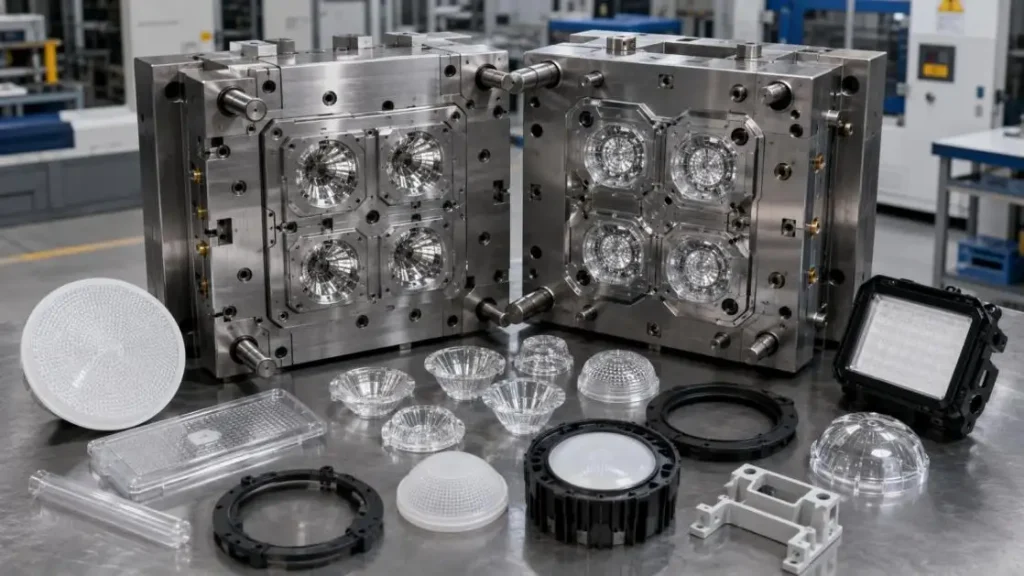
SunOn'da, kalıp üretimine başlamadan önce geometri, reçine, takım, işleme ve bitirmeyi gözden geçiriyoruz.
Bölümü Tanımlayın's Fonksiyonu
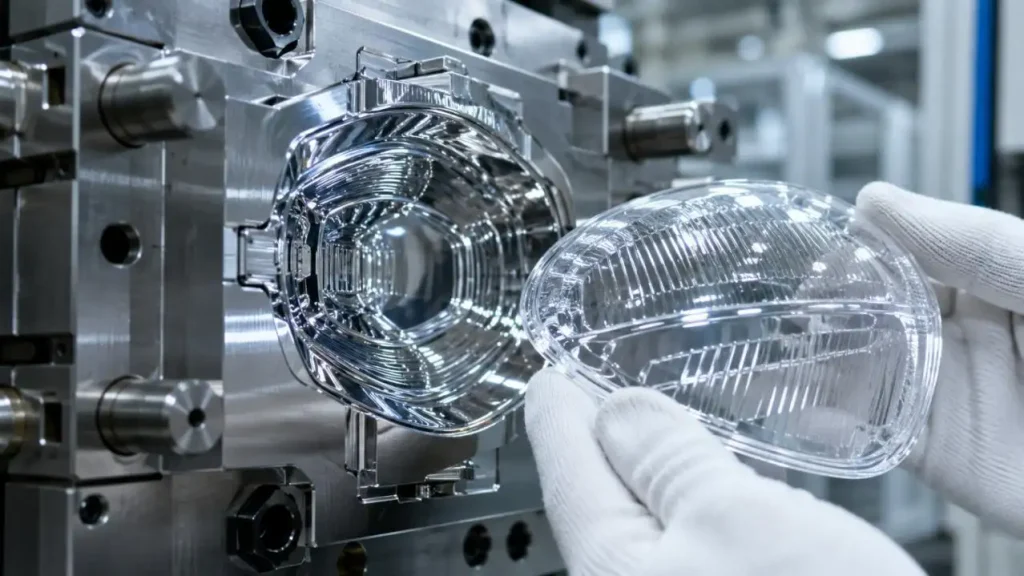
• Şeffaf Parçalar: Lensler ve şeffaf kapaklar kontrollü akış, temiz kullanım ve cilalı boşluk yüzeyleri gerektirir.
•Parçaların Difüzyonu: Difüzörler, optik katkı maddeleri, dokulu takımlar ve duvar kalınlığı kontrolünün bir kombinasyonunu kullanabilir.
• Yapısal Parçalar: Muhafazalar ve braketler sertlik ve ısı direnci gerektirir ve stabil montaj özelliklerine sahip olmalıdır.
•Kozmetik Parçalar: Görünür örtüler için planlı kapı, ayrılma hattı ve ejektör konumları gereklidir.
Kalıpı reçineye uydurun
Malzeme seçimi büzülme, akış, soğutma, cilalama, havalandırma ve takım aşınmasını etkiler. Aydınlatma Plastik enjeksiyon kalıplama için yaygın malzemeler arasında optik parçalar için PC ve PMMA, ayrıca gövdeler ve iç bileşenler için ABS, PC/ABS, PP ve naylon bulunur.
| Materyal | Tipik Kullanım | Kalıp Tasarımı Odak |
| PC | Lensler ve difüzörler | Kurutma, gerilme ve yüzey kalitesi |
| PMMA | Şeffaf kapaklar | Parlatma ve dikkatli fırlatma |
| ABS | Kapalı konutlar | Kozmetik kaplama, kaburgalar ve patronlar |
| PC/ABS | Yapısal muhafazalar | Isı ve boyutsal kontrol |
| PP/Naylon | Klipsler ve iç parçalar | Büzülme, nem ve aşınma |
Covestro, Makrolon polikarbonatın kalıplamadan önce kurutulmasını ve %0,02'den fazla kalıntı nem içermemesini belirtir; rehberinde 120°C kurutma belirtiliyor. Gerçek ayarlar, seçilen notun veri sayfasına uygun olmalıdır.
Duvar kalınlığını tutarlı tutun
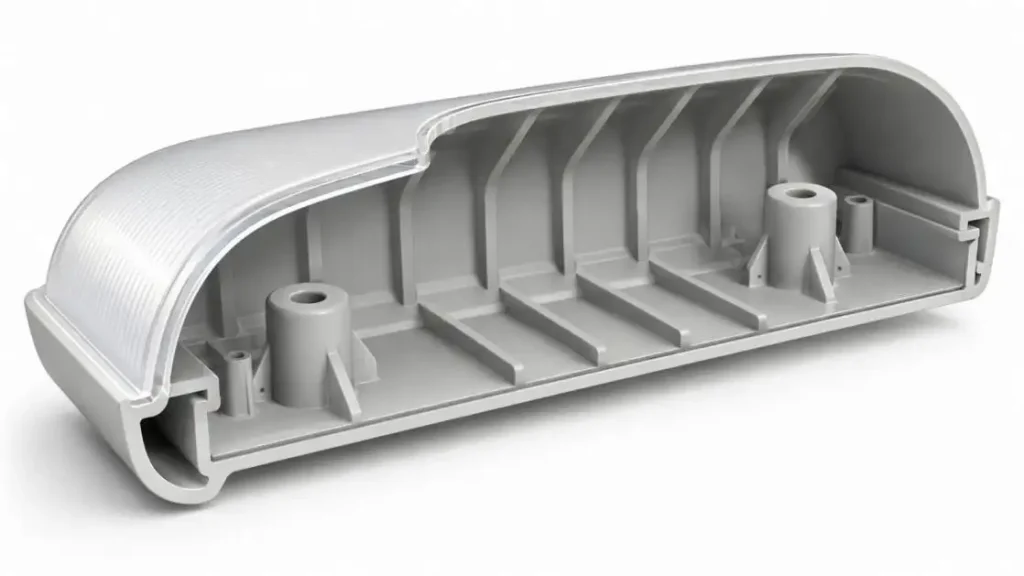
Uniform duvarlar dengeli doldurma, paketleme ve soğutmayı destekler. Duvar kalınlığındaki ani değişiklikler boşluklara, küçülüğe ve çökme izlerine yol açar.
•Yavaş karıştırın: Katmanlarken, tüm katmanları eşit kalınlıkta tutun.
•Çekirdek: Köşelerden, patronlardan ve çıkıntılardan bazı malzeme çıkarımı olabilir.
•Sertlik: Kaburga sertliğini artırmak için kullanın.
•Köşeler: Düzgün ve yuvarlatılmış köşeler akışı artırır ve stres konsantrasyonunu azaltır.
BASF ayrıca, basınç dengeleri ve parça kalitesi üzerinde bozucu etkileri önlemek için duvarlar için eşit kalınlıkların yapılmasını önerir.
Çekim, Atılma ve Yüzey Kalitesinin Dikkate Alınması
Draft, parça bırakmayı kolaylaştırır ve cilalı, dokulu veya kozmetik yüzeyleri fırlatma sırasında hasardan korur.
• Parlatılmış Yüzeyler: Sürüklenme izlerini en aza indirmek ve optik bozulmaların ortaya çıkmasını önlemek için taslak verilmelidir.
• Dokulu Yüzeyler: Taslak, doku derinliği ve sürtünme ile artırılmalıdır.
• Ejektör Yerleştirme: Ejektörler, kozmetik yüzeylerden gizlenmiş desteklenen alanlara yerleştirilmelidir.
• Büyük Difüzörler: Büyük ejektör pinleri veya difüzör plakaları, fırlatma kuvvetini dağıtmak ve görünür yüzeylerde beyazlanma veya deformasyonu azaltmak için kullanılır.
Takım çeliği, EDM dokusu ve cilalama gereken parlaklık, difüzyon ve görünüme uygun olmalıdır. Ayırma çizgileri mümkün olduğunda birincil aydınlatılmış yüzeylerden uzak durmalıdır.
Kapıları, Kanalları, Havalandırma ve Soğutmayı Optimize Edin
Lighting Plastic Enjeksiyon Kalıplamada, besleme ve termal sistemler akış izlerini, kaynak hatlarını, paketlemeleri, hava tuzaklarını ve bükülmeyi etkiler.
| Tasarım Kararı | Mühendislik Amacı |
| Kapının konumu | Aydınlatılan alanlardan kapı işaretlerini uzak tutun |
| Kapı tipi | Reçine, duvar kalınlığı ve kesim ihtiyaçlarını eşleştirin |
| Koşucu dengesi | Kavilikten boşluğa varyasyonu azaltmak |
| Havalandırma | Dolgu sonu bölgelerinde sıkışmış havayı serbest bırakın |
| Soğutma | Makul derecede eşit bir boşluk sıcaklığı koruyun |
Fan, kenar, nokta ve hot-runner kapıları hepsi uygun olabilir. Covestro, kapı sisteminin tutma basıncının parça üzerinde yeterli bir süre etkili olmasını sağlaması gerektiğini belirtiyor.
Simülasyon, çelik kesilmeden önce kapı yerleştirme, koşucu boyutlandırması, soğutma ve çöküş değerlendirmesini destekleyebilir. Autodesk, bunları temel Moldflow uygulamaları olarak tanımlar.
Üretim Planı için Araçları Seçin
Tek boşluklu, çok boşlu, hızlı ve üretim aletleri farklı hacim ve maliyet hedeflerine hizmet eder. SunOn'un özel kalıplar, hızlı takım yapımı, çoklu boşluk üretimi, insert kalıplama, üst kalıplama ve 2K kalıplama konusundaki yetenekleri.
Tipik miktarlarımız 1.000'den bir milyondan fazla parçaya kadar,7–30 günlük hazırlık süreleri ve genel toleranslar yaklaşık ±0,1 mm civarında. Bu rakamlar projeye bağlıdır çünkü reçine, geometri, denetim yöntemi ve alet karmaşıklığı nihai planı etkiler.
Seri Üretimden Önce Doğrulama
Kontrollü Aydınlatma Plastik Enjeksiyon Kalıplama lansmanı genellikle DFM incelemesi, deneme örnekleri, ölçüm ve montaj kontrollerini içerir.
• Boyut Denetimi: Parçaların uyumunu ve contalama ile montaj özelliklerinin varlığını ve doğru düzenlenmesini doğrulayın.
• Görsel Denetim: Akışın bıraktığı izleri değerlendirin ve kaynak hatlarını, lavaboları, flaşları, çizikleri kontrol edin ve yüzey parlaklığını inceleyin.
• Optik İndenetleme: Gerektiğinde iletim, pus, difüzyon ve görünür gerilimi gözden geçirin.
• Fonksiyonel Test: Klipsleri, iplikleri, yerleştirmeleri, contaları ve birleştirme bileşenlerini onaylayın.
SunOn'Üretim Perspektifi
SunOn, 1997 yılında kurulmuş olup, ISO 9001, ISO 14001 ve IATF 16949 sertifikalarına sahip, 1.000'den fazla personele sahip 32.000 metrekarelik bir tesis işletmektedir.
Bu entegre kapsam, kalıp kararlarının kaplama, baskı, metal parça entegrasyonu ve nihai montajla bağlantılı olması gereken Lighting Plastic Enjeksiyon Kalıplama için özellikle önemlidir. Görevimiz, üretim risklerini erken gözden geçirmek ve aracı gerekli görünüm, işlev ve üretim hacmiyle uyumlu hale getirmektir.
Kapanış Sözleri
Güvenilir Aydınlatma Plastik enjeksiyon kalıplama, optik, yapısal, termal ve kozmetik gereksinimlere göre tasarlanmış bir kalıpla başlar. Malzeme davranışı, duvar kalınlığı, çekim, kapı açılması, havalandırma, soğutma, fırlatma ve yüzey kaplaması tek bir sistem gibi çalışmalıdır. Erken DFM incelemesi ve deneme doğrulaması, kavramdan tekrarlanabilir üretime pratik bir yol sağlar.
SSS
S1. Plastik enjeksiyon kalıplama optik aydınlatma bileşenleri için uygun mu?
Evet. Doğru malzemeler ve hassas parlatılmış aletlerle optik lensler, ışık difüzörleri ve optik olarak şeffaf kapaklar üretebilir.
S2. Genellikle hangi malzemeler kullanılır?
Malzeme seçimi tasarım gereksinimlerine, optik ve yapısal olarak bağlıdır ve şunları içerebilir: PC, PMMA, ABS, PC/ABS, PP ve naylon.
S3. Duvar kalınlığını eşit tutmanın önemi nedir?
Eşit duvar kalınlığı, dengeli soğumayı ve tutarlı büzülmeyi teşvik eder, lavabo izleri ve çökük gibi kozmetik kusurları azaltır.
S4. Kapı yerleştirmesinin aydınlatma bileşenleri üzerindeki etkileri nelerdir?
Kapıların yerleştirilmesi, akış izlerini, kaynak hatlarını, yüzey kalitesini ve görünümünü ve genel malzeme dağılımını etkiler.
S5. Şeffaf aydınlatma bileşenlerindeki kusurların başlıca nedenleri nelerdir?
Aydınlatma bileşenlerindeki kusurlu şeffaflık genellikle reçinenin kötü kurutulması, yetersiz veya aşırı soğutma ve işlem sıcaklıklarının kötü kontrolünden kaynaklanır.
