


Sıvı Soğutma Isı Emici Kalıp Üretimi | SunOn tarafından özel araç kullanımı
SunOn özel donanım sağlarSıvı soğutma ısı emici kalıbıüretime hazır aletler, doğrulanmış örnekler ve ölçeklenebilir bileşen üretimi gerektiren OEM projeleri için üretim. Desteğimiz, tasarım incelemesi, DFM analizi, kalıp mühendisliği, alet yapımı, kalıp denemeleri, T1 denetimi, ikincil CNC işleme ve bileşen tasarımınıza dayalı üretim planlamasını kapsıyor.
Sıvı soğutmalı ısı emici projeleri, standart bir kalıp düzeninden daha fazlasını gerektirir. Takım üretimine başlamadan önce iç akış yolları, sızdırmazlık arayüzleri, giriş ve çıkış portları, ince duvarlar, kanatlar, montaj özellikleri ve düz termal temas yüzeyleri dikkate alınmalıdır. SunOn, bu gereksinimleri 2D çizimlerinizden, 3D CAD dosyalarınızdan, hedef alaşımınızdan, üretim hacminizden ve fonksiyonel test spesifikasyonlarınızdan inceler.
- Müşteri çizimlerinden geliştirilen özel aletler
- DFM ve kalıp akışı incelemesi
- Kalıp üretimi ve deneme üretimi
- T1 numune denetimi ve kalıp ayarlaması
- İsteğe bağlı kalıp döküm, CNC işleme, bitirme ve montaj
CAD dosyalarınızı SunOn'a gönderin, araç fizibilite incelemesi ve özel teklif için verin.
SunOn'dan Özel Sıvı Soğutma Isı Emme Kalıp Hizmetleri
SunOn, sıvı soğutmalı ısı emiciler ve ilgili termal yönetim bileşenleri için özel araçlara ihtiyaç duyan üreticileri destekler. Hizmet, yeni ürün geliştirme, tasarım dönüşümü, alet değişimi veya düşük hacimli işlemeden tekrar üretime geçiş projeleri için uygundur.
Onaylanan proje kapsamına bağlı olarak SunOn şunları destekleyebilir:
- Çizim ve teknik gereksinim incelemesi
- Üretim edilebilirlik analizi için tasarım
- Kalıp akışı değerlendirmesi
- Kalıp yapısı ve bileşen tasarımı
- CNC frezeleme, torna ve alet bileşenleri için EDM
- Kalıp montajı ve deneme
- T1 örnek üretimi
- Boyutsal inceleme
- Örnek incelemeden sonra kalıp ayarı
- Döküm bileşen üretimi
- İkincil işleme ve yüzey kaplama
- Mekanik montaj ve proje özel testler
Termal bileşenlerin dökümü hakkında daha geniş bir arka plan için SunOn'unDöküm ısı emici üretimiyetenekler.
Araç paketinde neler yer alıyor?
Kesin takım paketi, kalıp tasarımı başlamadan önce tanımlanmalıdır. Bazı müşteriler kendi tesislerinde kullanmak için tamamlanmış bir kalıp ister. Diğerleri ise SunOn'u tek bir üretim iş akışı altında alet, döküm, işleme, bitirme ve tekrarlayan üretimi yönetmek için tercih eder.
| Teslimat | Sadece Küf Projesi | Anahtar Teslim Prodüksiyon Projesi |
|---|---|---|
| Çizim ve gereksinim incelemesi | Dahil | Dahil |
| DFM analizi | Proje tabanlı | Proje tabanlı |
| Kalıp akışı incelemesi | Gerektiğinde | Gerektiğinde |
| Kalıp tasarımı | Dahil | Dahil |
| Kalıp üretimi | Dahil | Dahil |
| Kalıp montajı ve deneme | Dahil | Dahil |
| T1 örnekleri | Alıntı içinde tanımlanmıştır | Alıntı içinde tanımlanmıştır |
| Boyutsal rapor | Proje tarafından mevcut | Proje tarafından mevcut |
| Kalıp ayarı | Onay şartlarına göre | Onay şartlarına göre |
| Tekrarlayan döküm prodüksiyon | Dahil değil | Mevcut |
| İkincil CNC Işleme | Opsiyonel | Opsiyonel |
| Bitirme ve montaj | Opsiyonel | Opsiyonel |
| Basınç veya sızıntı testi | Proje incelemesine tabi | Proje incelemesine tabi |
Araç sahipliği, numune miktarı, revizyon turları, denetim belgeleri, kalıp konumu ve üretim sorumlulukları teklif içinde onaylanmalıdır.
Bu aletin destekleyebildiği sıvı soğutmalı ısı emici tasarımları
Özel bir sıvı soğutma bileşeni, döküm geometrisini işlenmiş veya monte edilmiş özelliklerle birleştirebilir. Nihai fizibilite, parça yapısına, iç akış yolu tasarımına, hedef alaşımına, basınç gereksinimlerine, toleranslara, sızdırdırma yöntemine ve beklenen üretim miktarına bağlıdır.
Potansiyel proje türleri şunlardır:
- Sıvı soğutma arayüzlerine sahip döküm ısı emici gövdeler
- Entegre kanatlar, kaburgalar, patronlar veya montaj noktaları olan termal muhafazalar
- Sıvı soğutmalı montajlarda kullanılan dökme tabanlar veya kapaklar
- Post-döküm portları, oluklar, dişler veya kanallar gerektiren bileşenler
- Kalıp döküm ve hassas işlemeyi birleştiren termal yönetim parçaları
- Tam işlenmiş tasarımlardan dönüştürülmüş yüksek hacimli bileşenler
Her iç kanal döküm sırasında doğrudan üretilemez. Bazı tasarımlar ayrı örtüler, eklemeler, tüpler, çıkarılabilir çekirdekler, ikincil işleme veya başka bir birleştirme yöntemi gerektirebilir. SunOn, DFM incelemesi sırasında önerilen yapıyı değerlendirir ve ardından araç seçimi yolunu onaylar.
Sıvı Soğutma Isı Emme Kalıpları için Kritik DFM Faktörleri
Döküm Geometrisi ve Kalıp Dolgusu
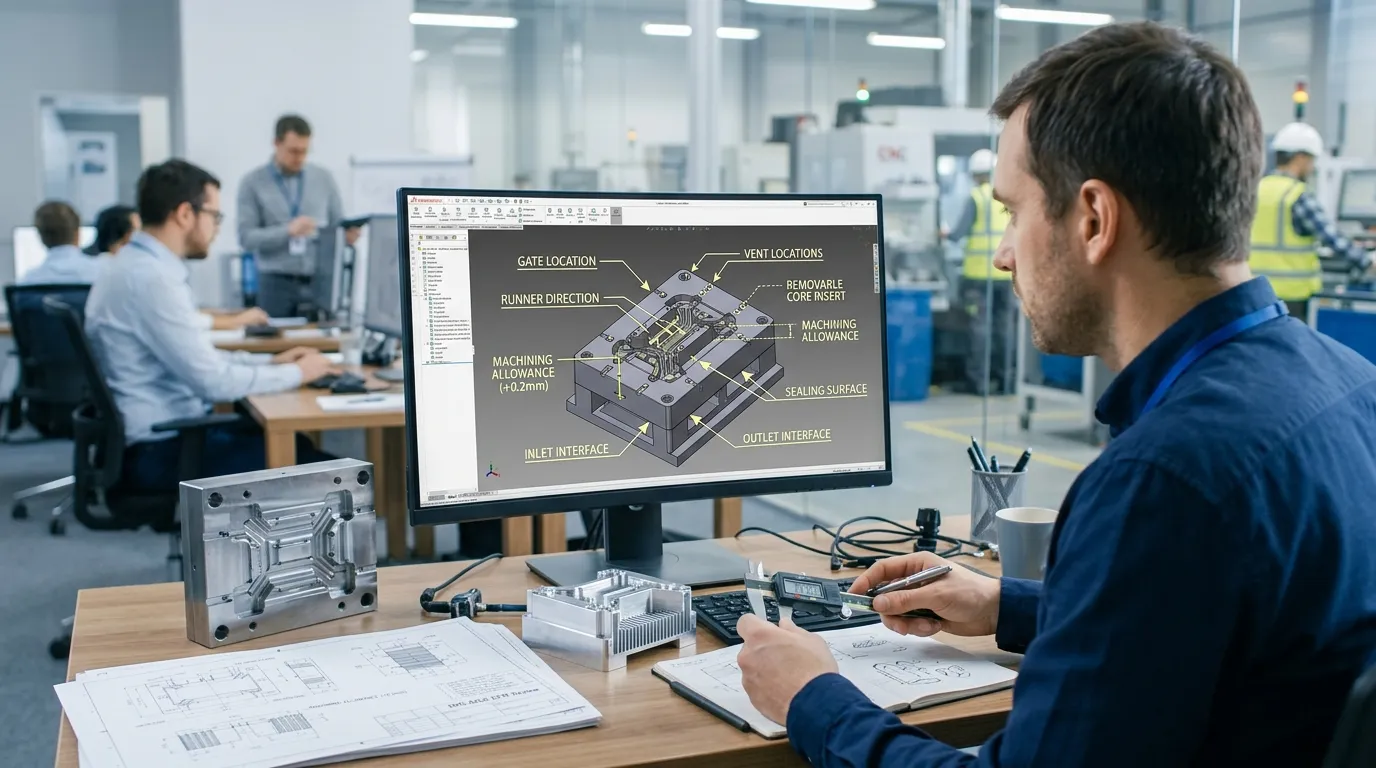
Sıvı soğutmalı bir ısı emici kalıbı, güvenilir doldurma, katılaşma, serbest bırakma ve çıkarma sağlayacak şekilde tutarlı geometri üretmelidir. SunOn, alet karmaşıklığını veya döküm kararlılığını etkileyebilecek özellikleri inceliyor, bunlar arasında:
- Duvar kalınlığı tutarlılığı
- Kanat kalınlığı ve aralığı
- Derin kaburgalar veya dar boşluklar
- Draft açıları
- Ayrılma hattı pozisyonu
- Patronların montajı
- Kapı ve koşucu yerleşimi
- Havalandırma ve taşma noktaları
- Küçülme ve çökme
- Fırlatma alanları
- İkincil işleme için ayrılmış malzeme
İnce yüzgeçler ve karmaşık termal özellikler tutarlı şekilde doldurulması zor olabilir. Kalıp akışı analizi, dolgu dengesi, hava sıkışması, eksik kesitler ve diğer potansiyel döküm risklerini değerlendirmek için kullanılabilir.
Geleneksel bir alet karşılaştırması için SunOn's sitesini ziyaret edinÇinko alaşımlı ısı emici kalıp döküm kalıbısayfa.
İç Akış Yolu ve Temel Strateji
İç soğutma yolu tasarım açısından en önemli hususlardan biridir. Doğru üretim yaklaşımı, kanal erişilebilirliği, şekli, derinliği, sızdırmazlık yöntemi ve iç geometrinin kalıptan serbest bırakılıp salınmayacağına bağlıdır.
Proje incelemesi sırasında SunOn şunları değerlendirir:
- Oyuncu seçimi sırasında kanal oluşturulup oluşturulamayacağı
- Çıkarılabilir çekirdekler veya insertler pratik mi
- Ayrı bir örtü gerekip gerekmediği
- Kanalların döküm sonrası işlenip işlememesi gerekip gerekmediği
- Tüplerin veya soyutların dahil edilmesi gerekip gerekmediği
- Yapının kalıp bakımını nasıl etkilediği
- Önerilen geometrinin kararlı tekrar üretimini destekleyip desteklemediği
Seçilen yöntem, fonksiyonel gereksinimleri üretilebilirlikle dengelemelidir. Simülasyonda iyi performans gösteren bir kanal tasarımı, sıkışmış alet özellikleri, zayıf dökme bölümler, zor çekirdek çıkarımı veya güvenilmez sızdırmazlık alanları yaratırsa yine de değişiklik gerektirebilir.
Kaplama Yüzeyleri, Portlar ve Arayüzler
Sıvı soğutmalı bileşenler genellikle çevresindeki döküm geometrisinden daha sıkı kontrol gerektiren özellikler içerir. Bunlar şunları içerebilir:
- O-ring olukları
- Conta arayüzleri
- Dişli giriş ve çıkış portları
- Kapak hizalama özellikleri
- Düz montaj tabanları
- Tarih
- Konnektör pozisyonları
- Cıvata delikleri
- Makineli sızdırmazlık yüzeyleri
Kritik yüzeyler genellikle planlı işleme izni ile üretilir. Döküm sonrası, CNC işlemesi bu alanları belirtilen boyutlara, düzlükle, dişle ve yüzey koşullarına kadar bitirebilir.
Gözeneklilik ve Sızıntı Riski
Döküm bir parçanın soğutucu içermesi veya basınç altında çalışması gerektiğinde gözeneklilik ciddi bir endişedir. Kalıp tasarımı, kapı kapatma, havalandırma, taşma yerleştirme, malzeme akışı ve süreç kontrolü sonucu etkileyebilir.
Araç üretimine başlamadan önce alıcı şunları tanımlamalıdır:
- Soğutucu tipi
- Normal çalışma basıncı
- Kanıt-test basıncı
- Sızıntı kabul kriterleri
- Gerekli denetim yöntemi
- İlgili fonksiyonel veya sektör standartları
Bu gereksinimler, kalıp tasarımını, bileşen yapısını, işleme planını ve doğrulama sürecini etkiler. Basınç, sızıntı, gözeneklilik, akış veya termal testler yalnızca proje kapsamında üzerinde anlaşıldığında dahil edilmelidir.
SunOn'un Küf Geliştirme Süreci
1. RFQ ve Çizim İnceleme
Süreç, bileşen tasarımı ve ticari gereksinimlerin gözden geçirilmesiyle başlar. Daha doğru bir değerlendirme için şunları sağlayabilirsiniz:
- 3D CAD modeli
- Tam boyutlu 2B çizim
- Malzeme veya alaşım gereksinimi
- Tahmini yıllık miktar
- Kritik toleranslar
- Yüzey kaplama gereksinimi
- Soğutucu tipi
- Çalışma ve test basıncı
- Mühürleme yöntemi
- Denetim gereksinimleri
- Hedef üretim takvimi
SunOn ayrıca sadece alet mı yoksa tam bir üretim hizmeti mi gerektirdiğini bilmeli.
2. DFM ve Kalıp Akışı Analizi
Mühendislik ekibi, potansiyel üretim riskleri açısından tasarımı gözden geçirir. Geri bildirim, duvar kalınlığı, yüzgeçler, draft, serbest bırakma yönü, ayrılma yüzeyleri, kapılar, koşturucular, havalandırmalar, taşma, çıkarma, çekirdek fizibilitesi, işleme stoku, sızdırmazlık arayüzleri ve kritik boyutları kapsayabilir.
Önerilen tasarım değişiklikleri, kalıp üretimi başlamadan önce tartışılmaktadır. Bu, ilk denemeden sonra önlenebilir alet değişikliklerini azaltmaya yardımcı olur.
3. Kalıp Tasarımı
Tasarım ve üretim yolu onaylandıktan sonra, SunOn kalıp yapısını geliştirir. Tasarım şunları içerebilir:
- Boşluk ve çekirdek düzeni
- Ayrılma yüzeyi
- Kapı ve koşucu sistemi
- Havalandırma ve taşma
- Atılma sistemi
- Kalıp soğutması
- Eklemeler veya çıkarılabilir bileşenler
- Araç erişimi ve bakım özellikleri
Boşluk sayısı ve kalıp konfigürasyonu, bileşen boyutuna, öngörülen üretim hacmine, makine gereksinimlerine ve proje ekonomisine göre seçilir.
4. Kalıp Bileşeni Üretimi
Takım bileşenleri, uygun olduğunda CNC frezeleme, tornalama, taşlama ve EDM gibi süreçlerle üretilir. Takım çeliği seçimi, ısı işlem, insert malzemesi ve yüzey işlemi onaylı alet spesifikasyonu tarafından belirlenir.
5. Kalıp Montajı ve Deneme
Tamamlanmış kalıp bileşenleri monte edilir, hizalanır ve ilk deneme için hazırlanır. T1 örnekleri, mühendislik ekibi ve müşterinin takımın istenen geometriyi üretip üretmediğini değerlendirmesini sağlar.
6. T1 İncelemesi ve Kalıp Ayarı
T1 incelemesi şunları içerebilir:
- Genel boyutlar
- Kritik veriler
- Yüzgeç ve duvar tamamlanması
- Düzlük
- Iskele pozisyonu
- Mühür alanları
- Yüzey durumu
- Işleme izni
- Görünür döküm kusurları
Eğer ayarlama gerekirse, kalıp üzerinde anlaşılan düzeltme ve onay sürecine göre ayarlanır. Daha sonra daha fazla değerlendirme için revize edilmiş örnekler üretilebilir.
7. Kalıp Teslimatı veya Üretim Başlatma
Onaydan sonra, kalıp sözleşmede tanımlanan tedarik düzenlemesine göre uygulanabilir. Müşteriye aktarılmaya hazırlanabilir veya tekrar eden bileşen üretimi için SunOn'da kalabilir.
Takım çeliği, döküm alaşımı ve üretim konfigürasyonu
Araç kararları beklenen hacmi, bileşen geometrisini, program süresini, alaşım davranışını ve bakım gereksinimlerini yansıtmalıdır.
| Karar | Neden Önemli | Gerekli Bilgi |
|---|---|---|
| Döküm alaşımı | Akış, ağırlık, termal performans, dayanıklılık ve işleme üzerinde etkiler | Gerekli derecelendirme veya fonksiyonel hedef |
| Takım çeliği | Aşınma, termal yorgunluk, bakım ve hizmet ömrünü etkiler | Yıllık miktar ve beklenen program süresi |
| Kalüş sayısı | Çıktı ve araç yatırımını etkiler | Üretim tahmini |
| Çekirdek veya insert tasarımı | Karmaşık özellik uygulanabilirliğini etkiler | Son kanal ve bileşen geometrisi |
| Işleme izni | Kritik boyutları ve sızdırmazlık alanlarını korur | Toleranslar ve bitiş çağrıları |
| Yüzey tedavisi | Korozyon korumasını ve görünümünü etkiler | Çalışma ortamı |
| Denetim planı | Onay ve üretim kontrollerini tanımlar | Kritikten kaliteye özellikler |
| Fonksiyonel testler | Etkileri, donanım türleri ve iş akışı | Basınç ve sızıntı gereksinimleri |
Materyal önerileri genel bir listeden seçilmek yerine gerçek projeye dayanmalıdır.
Sıvı Soğutmalı Isı Emici Aletleri için Kalite Doğrulama

SunOn, üzerinde anlaşılan çizim ve kabul kriterlerine göre denetim faaliyetlerini tanımlayabilir.
Araç doğrulaması şunları içerebilir:
- Kalıp-bileşen boyut kontrolleri
- Boşluk ve çekirdek hizalanması
- Fırlatma işlemi
- Insert uyumu
- Kalıp açılıp kapanma
- Deneme stabilitesi
T1 bileşen doğrulaması şunları içerebilir:
- Genel boyutlar
- Kritik toleranslar
- Düzlük
- Yüzgeç ve duvar oluşumu
- Liman konumları
- Sızdırmazlık yüzeyleri
- Makine stoku
- Görünür kusurlar
Projede yer alan sıvı spesifik doğrulama, basınç testi, sızıntı testi, gözeneklilik denetimi, akış testi veya diğer fonksiyonel kontrolleri içerebilir. Gerekli test yöntemi ve kabul limiti, alet onayı öncesi sağlanmalıdır.
SunOn'da Sadece Küf Tedariki ile Tam Üretim
| Gereksinim | Sadece Küf Tedariki | Anahtar Teslim Kalıp ve Üretim |
|---|---|---|
| Buyer'ın kendi döküm tesisi vardır | Uygun | Genellikle gereksiz |
| Alıcı üretimin doğrudan kontrolünü istiyor | Uygun | Daha sınırlı |
| Alıcının entegre bir tedarikçiye ihtiyacı vardır | Daha az uygun | Uygun |
| Döküm sürecinin geliştirilmesi | Transfer sonrası alıcı tarafından yönetilir | Üzerinde anlaşılan SunOn kapsamı içinde yönetildi |
| CNC işleme ve bitirme | Ayrı ayrı düzenlenir, eklenmedikçe | Entegre edilebilir |
| Montaj ve test | Alıcı tarafından yönetilen | Proje olarak dahil edilebilir |
| Tedarikçi koordinasyonu | Alıcı birden fazla operasyonu yönetir | Bir tedarikçi aracılığıyla azaltıldı |
| En iyi uyum | Takım transferi veya kendi içi döküm | Devam eden dış kaynak üretim |
Düşük hacimli projeler veya hâlâ sık değişen tasarımlar için, tam makineli bir rota bazen anında üretim aletlerinden daha pratik olabilir. SunOn tasarımı karşılaştırabilirhassas işlemeli soğutma plakasıSon bir rota önermeden önce üretim değerlendirmeleri göz önünde bulundurulabilir.
Neden SunOn ile çalışmalısınız?
SunOn, kalıp mühendisliğini sonraki üretim yetenekleriyle birleştirir. Bu, müşterilerin tek bir proje iş akışı içinde alet kullanımı, döküm, işleme, bitirme, montaj ve denetim konularını tartışmalarına olanak tanır.
İlgili destek şunları içerir:
- Özel kalıp tasarımı ve üretimi
- DFM ve kalıp akışı analizi
- CNC ve EDM alet üretimi
- Döküm prodüksiyonu
- İkincil hassas işleme
- T1 örnek doğrulaması
- Denetim raporlaması
- Yüzey kaplama ve montaj
- Uluslararası OEM proje desteği
Termal bileşen üretim yöntemlerine daha geniş bir bakış için bakınızIsı Emici üretim yöntemleri.
Sıvı Soğutma Isı Emdirici Kalıp Teklifi İçin Ne Göndermeliyim
Projenizi değerlendirmek için mevcut yere aşağıdaki bilgileri gönderin:
- 3D CAD modeli
- 2D mühendislik çizimi
- Güncel çizim revizyonu
- Bileşen boyutları
- Döküm alaşımı
- Yıllık ve ömür boyu hacim
- Prototip veya üretim durumu
- Kritik boyutlar ve GD&T
- Gerekli taban düzlüğü
- Yüzey kaplama gereksinimleri
- Soğutucu tipi
- Normal çalışma basıncı
- Kanıt veya sızıntı testi gereksinimi
- Giriş ve çıkış özellikleri
- Mühürleme yöntemi
- Insert ve diş gereksinimleri
- Birleştirme veya örtü yöntemi
- Denetim belgesi gereksinimleri
- Sadece kalıp veya tam üretim tercihi
- Teslimat noktası
- Hedef takvimi
- NDA gereksinimi
Net teknik girdiler, SunOn'un kalıp uygulanabilirliğini gözden geçirmesine, ikincil işlemleri belirlemesine, T1 kabul kriterlerini belirlemesine ve daha doğru bir teklif almasına yardımcı olur.
Çizimlerinizi bir alet fizibilite incelemesi için yükleyin.
Sıkça Sorulan Sorular
Sıvı soğutma ısıtma kalıbı nedir?
Bu, sıvı soğutmalı ısı emici için döküm gövde veya ilgili bileşen üretmek için kullanılan üretim aletleridir. Kalıp, dış termal özellikler, yapısal geometri, montaj noktaları ve seçilmiş soğutma sıvısı ile ilgili arayüzler oluşturabilir.
SunOn, parçaları üretmeden kalıpı sağlayabiliyor mu?
Müşteri onaylı aleti kendi döküm tesisine aktarmayı planladığında, sadece kalıp için bir düzenleme sunulabilir. Sahiplik, deneme gereksinimleri, transfer koşulları ve kabul kriterleri teklif içinde tanımlanmalıdır.
SunOn kalıpı üretebilir ve döküm üretimini yürütebilir mi?
SunOn, hem araç geliştirme hem de tekrarlayan bileşen üretimi gerektiren projeleri değerlendirebilir. Tasarıma göre ikincil işleme, bitirme, montaj ve denetim de tartışılabilir.
Döküm sırasında doğrudan iç soğutma kanalları oluşturulabilir mi?
Bu, kanal geometrisi, alet erişimi, serbest bırakma yönü, çekirdek stratejisi, sızdırmazlık yöntemi ve süreç güvenilirliğine bağlıdır. Bazı tasarımlar çıkarılabilir çekirdekler, eklemeler, ayrı örtüler, tüpler veya döküm sonrası işleme gerektirir.
Hangi yüzeyler genellikle CNC işleme gerektiriyor?
Kritik sızdırmazlık yüzeyleri, O-ring olukları, dişli portlar, montaj delikleri, düz termal temas yüzeyleri ve dar toleranslı datumlar, döküm sonrası ikincil CNC işlemesi gerektirebilir.
T1 kalıp doğrulaması sırasında ne olur?
T1 örnekleri, üzerinde anlaşılan çizim gereksinimlerine göre incelenir. İnceleme, kalıp onayından önce boyutları, düzlüğü, duvar ve kanat tamamlanması, port konumlarını, sızdırmazlık alanlarını, işleme stokunu ve görünür döküm kusurlarını kontrol edebilir.
Hangi basınç veya sızıntı testleri mevcut?
Test, bileşen tasarımına ve üzerinde anlaşılan proje kapsamına bağlıdır. Teklif aşamasında soğutucu, çalışma basıncı, test basıncı, kabul sınırı ve gerekli test yöntemini sağla.
Bir teklif için hangi dosyalar gereklidir?
3D CAD modeli, boyutlu 2B çizim, hedef alaşım, miktar tahmini, kritik toleranslar, soğutma ve basınç bilgisi, test gereksinimleri, yüzey kaplaması ve tercih edilen aletler veya üretim düzenlemeleri sağlamak.
Özel Sıvı Soğutma Isı Emme Aletleri İçin Teklif İste
SunOn'a 3D CAD modelinizi, 2D çiziminizi, alaşım ihtiyacınızı, üretim miktarınızı, basınç koşullarınızı, kritik toleranslarınızı ve test gereksinimlerinizi gönderin. Ekibimiz tasarımı gözden geçirecek, alet ve ikincil süreç ihtiyaçlarını belirleyecek ve sadece kalıp ile tedarik veya anahtar teslim üretim için bir teklif hazırlayacak.
DFM incelemesi ve özel sıvı soğutma ısı emici kalıp teklifi almak için SunOn ile iletişime geçin.
