


Seri Üretim Enjeksiyon Kalıplama: Soğutma, Çürükler ve Hibrit Süreçler
Seri üretim enjeksiyon kalıplama, sadece makine üretimini artırma süreci değildir. Stabil yüksek hacimli üretim, parça tasarımı, kalıp yapısı, malzeme akışı, ısı transferi, boşluk dengesi, süreç parametreleri, otomasyon ve denetimin koordineli kontrolüne bağlıdır.
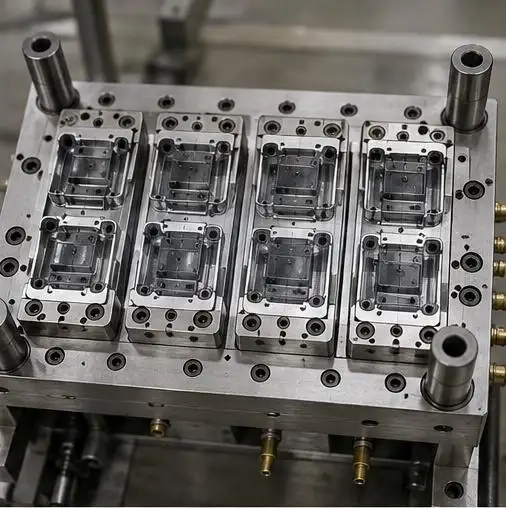
SunOn'da, Seri Üretim Enjeksiyon Kalıplama'yı tam bir üretim sistemi olarak değerlendiriyoruz. Konformal soğutma, çok boşluğu takımlama, insert kalıplama, üst kalıplama, CNC işleme ve otomatik ikincil işlemler gibi teknolojiler, parça geometrisi, yıllık taleb, kalite gereksinimleri ve üretim ekonomisine göre entegre edilebilir.
Seri üretim enjeksiyon kalıplamanın teknik temeli
Standart kalıplama döngüsü plastikleştirme, enjeksiyon, paketleme, soğutma, kalıp açılması ve çıkarma işlemlerini içerir. Sürecin her aşaması, nihai ürünün tutarlılığını etkiler.
• Plastikleştirme: Polimer peletler, namlu içinde kesme uygulanarak ısıtılıp kısmen eritilir ve tamamen eriyen bir kütle oluşur.
•Enjeksiyon: Vida öne hareket eder ve eritiyi yayla, kanal, kapı içinden iter ve boşluğu doldurur.
•Paketleme: Bu aşamada kapı açık kalır ve hacimsel küçülmeyi telafi etmek için ek basınç uygulanır.
• Soğutma: Soğutma sırasında polimerden ısı uzaklaştırılır ve kalıbın soğutma devresinden çıkarıldığı kalıba aktarılır.
•Çıkarma: Kalıp, parça yeterince sertliğe ulaştıktan sonra açılır ve kabul edilemez bir deformasyona yol açmadan çıkarılabilir.
Enjeksiyon basıncı, erime sıcaklığı, kalıp sıcaklığı, enjeksiyon hızı, paketleme basıncı ve soğuma süresi malzeme verileri, kalıp denemeleri ve süreç doğrulaması yoluyla belirlenmelidir. Her Seri Üretim Enjeksiyon Kalıplama projesi için tek bir basınç veya tolerans değeri uygun değildir.
Soğutma Tasarımı Neden Önemlidir
Soğutma genellikle tam enjeksiyon kalıplama döngüsünün önemli bir kısmını oluşturur. Teknik incelemeler, soğutmanın polimer, geometri, duvar kalınlığı ve kalıp tasarımına bağlı olarak toplam döngü süresinin yaklaşık %50–80'ini oluşturabileceğini bildirmektedir.
Termal dengesizlik, aşağıdakiler arasında birden fazla soruna yol açar:
•Wohler Etkisi: Düzensiz termal maruziyet, eşit olmayan ısıtılmış ve soğutulan bileşenlerde uzanma ve kasılma farklarına neden olur.
•Bükülme: Bu, bir bileşenin iç dengesizliği ve bunun sonucunda oluşan bozulma ile boyutlarındaki değişiklikleri ifade eder.
• Uzun çevrim süreleri: Sıcak noktalara maruz kalan bir parçanın bölgeleri, fırlatma için güvenli bir sıcaklığa ulaşmak için uzun süreli soğutmaya ihtiyaç duyabilir.
•Boyutsal değişim: Kalıp sıcaklığındaki değişiklikler, parçanın boyutunu ve bu sonucun ne kadar tutarlı olacağını etkiler.
Bu nedenlerle, soğutma sistemi tasarımı, Seri Üretim Enjeksiyon Kalıplamada merkezi bir mühendislik görevidir.
Konformal Soğutma Kanalları
Geleneksel soğutma kanalları genellikle düz delme ile üretilir. Bu yöntem pratiktir, ancak düz kanallar her zaman eğri boşluk yüzeylerinden, derin çekirdeklerden, kaburgalardan veya karmaşık konturlardan tutarlı bir mesafe saklayamaz.
Konformal soğutma kanalları, kalıplama yüzeyinin şeklini daha yakından takip eder. Genellikle metal katkı üretimi veya birleştirilmiş katkı ve çıkarıcı üretim yoluyla takım eklerinde üretilirler.
| Mühendislik Faktörü | Geleneksel Soğutma | Konformal Soğutma |
| Kanal geometrisi | Öncelikle heteroseksüel | Boşluğun konturlarını takip eder |
| Termal dağılım | Yerel sıcak noktalar oluşturabilir | Sıcaklık düzenini artırabilir |
| Üretim yöntemi | Delme ve işleme | Genellikle ekleme ve bitiş işleme |
| Araç maliyeti | Genel olarak daha düşük | Genellikle daha yüksek |
| Bakım | Oldukça basit | Su kalitesi ve kanal erişimi planlaması gerektirir |
| En iyi uygulama | Basit, erişilebilir geometri | Derin, kavisli veya termal olarak eşit olmayan geometri |
Konformal soğutma daha kısa soğutma sürelerini ve daha düşük bükülmeyi destekleyebilir, ancak sonuçlar uygulamaya özgeldir. Kanal çapı, eğim, boşluktan uzaklık, soğutucu akışı, basınç kaybı, kalıp dayanıklılığı, korozyon riski ve temizlik erişimi değerlendirilmelidir.
Verimlilik Artışı İçin Çok Boşluklu Aletler
Çok boşluğu takımlar, büyük ölçekli özdeş parçaların tek bir üretim döngüsünde üretilmesini sağlar. Seri Üretim Enjeksiyon Kalıplama uygulamasında, tüm boşlukların doldurma, paketleme, soğutma ve çıkarma süreçleri için nispeten aynı ortamı sürdürmesi varsayıldığı süre, her bir bileşenin üretim süresi büyük ölçüde azalır.
Verilen tasarım öğeleri için aşağıdakiler önerilir:
• Dengeli koşucular: Erime yolunun tasarımı, boşluklar arasındaki hem basınç hem de sıcaklık açısından farkı en aza indirmeyi amaçlamalıdır.
•Uniform kapılar: Kapının boyutu ve yerleşimi aynı olmalı ve tüm boşlukların eşit şekilde doldurulmasına izin verilmelidir.
• Dengeli soğutma: Tüm boşluklarda eşit soğutma ve sıcaklık kontrolü sağlanmalıdır.
• Dengeli makine elemanları: Kalıpı oluşturan tüm makine elemanları aynı olmalıdır.
• Stabil çıkarma: Tüm bileşenler bozulma, sürüklenme izleri, otomatik çıkarma arızaları gibi herhangi bir sorun olmadan dışarı atılmalıdır.
Çölü izolasyonu, üretimi sürdürürken diğer çürüklerin de hizmet vermesine olanak tanıyacak kapatma veya boşluk engelleme stratejileriyle yapılmalıdır.
Daha yüksek çürük sayısı kötü sonuçlar verebilir. Daha yüksek bir boşluk sayısı, aletin boyutunu, başlangıç maliyetlerini ve sürecin karmaşıklığını artırır ve bakım ihtiyacını artırır. Akış dengesi kritik hale gelir, çünkü eriyinin viskozitesi ve sıcaklığı çoklu kavikli sistemde farklılık gösterebilir.
Enjeksiyon Kalıplamada Hibrit Üretim
Hibrit üretim, montaj aşamalarını ortadan kaldırmak veya ek özellikler eklemek için birden fazla üretim tekniğinin birleşimde kullanılmasıdır.
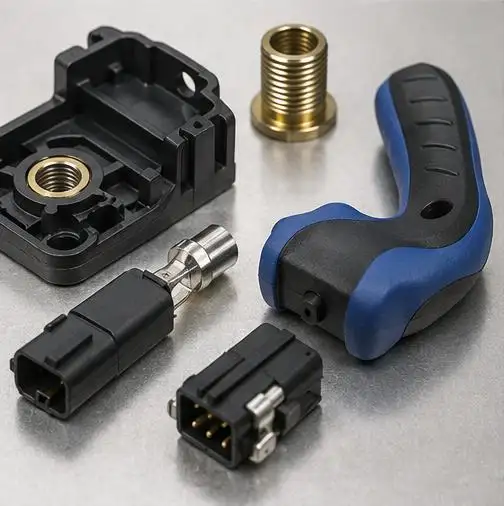
• Insert kalıplama: Enjeksiyon işleminden önce metal dişlikler, terminaller, burçlar, mıknatıslar veya elektronik bileşenler yerleştirilebilir.
• İki atışlı kalıplama: Doğru takım ve makine konfigürasyonu yerinde olduğunda, iki veya daha fazla uyumlu malzeme veya renk enjeksiyonları seri halinde gerçekleştirilebilir.
• CNC Işleme: Kalıplama işleminden sonra, hassas delikler, sızdırmazlık yüzeyleri ve küçük tasarım değişiklikleri yapılabilir.
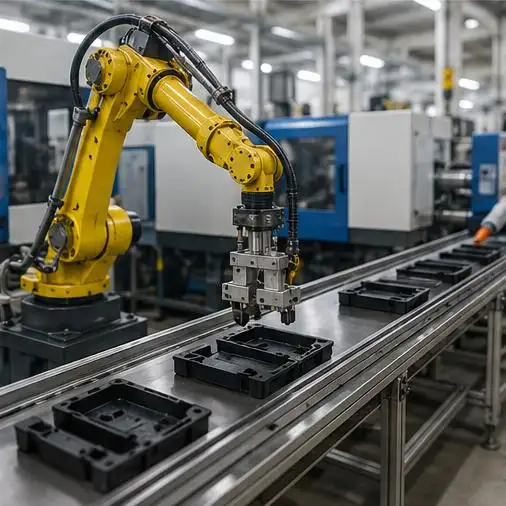
• İkincil İşlemler: Üretim süreci, boyama, kaplama, UV kaplama, baskı, ultrasonik kaynak ve mekanik montaj gibi süreçlerle kolayca entegre edilebilir.
SunOn, kalıp tasarımı, DFM ve kalıp akışı analizi, takımlama, kalıplama, CNC işleme, bitirme, montaj ve nihai üretim alanlarını destekler ve ISO 9001:2015, ISO 14001:2015 ile IATF 16949:2016 sertifikalarına sahiptir.
SunOn's Mühendislik Yaklaşımı
Her Seri Üretim İnjekte Kalıplama programı için şunları gözden geçiriyoruz:
• Parça geometrisi: DFM sırasında duvar kalınlığı, kaburgalar, patronlar, draft, alt kesimler, kaynak hatları ve fırlatma yüzeyleri değerlendirilir.
• Malzeme davranışı: ABS, PC, PC/ABS, PP, POM, naylon, PE, PET ve diğer sınıflar fonksiyonel gereksinimlere göre değerlendirilir.
• Takım mimarisi: Boşluk sayısı, koşucu tipi, kapı konumu, havalandırma, soğutma, çelik kalitesi ve bakım erişimi birlikte tanımlanır.
•Süreç Doğrulaması: Kalıp denemeleri ve boyutsal denetim ile birlikte kararlı bir işleme penceresi tanımlar.
Daha fazlasıyla29 yıllık mühendislik ve üretim deneyimi, SunOn, ürün tasarımı ve alet geliştirmeden Seri Üretim Enjeksiyon Kalıplama, Bitirme, montaj ve paketleme gibi projelere destek sağlar. Amaç, mevcut her teknolojiyi uygulamak değil, çıktı, kalite, araç yatırımı ve uzun vadeli üretim istikrarını dengeleyen bir üretim rotası seçmektir.
SSS
S1. Hibrit üretim nedir?
Hibrit üretim, enjeksiyon kalıplama gibi sistemleri ve CNC işleme veya montaj gibi en az bir başka süreci entegre eder.
S2. Konformal soğutmanın amacı nedir?
Konformal soğutma, parça soğutmasının tutarlılığını artırır ve bükülme ile döngü süresini kontrol eder.
S3. Çok boşluğu kalıplama ne anlama gelir?
Çok boşluğu kalıplama, tek bir döngüde birçok aynı uç parçanın oluşturulabilme yeteneğidir.
S4. Daha fazla çürük daha mı iyi?
Her zaman değil. Daha fazla boşluk çıktıyı artırır ancak daha sıkı işlem kontrolü ve daha yüksek alet yatırımı gerektirir; doğru boşluk sayısı parça karmaşıklığına, tolerans gereksinimlerine ve beklenen hacme bağlıdır.
S5. Seri üretim enjeksiyon kalıplama ince duvarlı parçalara izin verir mi?
Evet, uygun malzeme ve kapı tasarımı, süreç ve araç ayarlarıyla birlikte.
