


Metal CNC İşleme Yüzey Kaplamaları: Türleri, Faydaları ve Seçim Rehberi
Yüzey kaplaması, CNC Işleme ile metal bir bileşenin estetiğini değiştirmek değildir; aynı zamanda bileşenin korozyon direncini, aşınma ömrünü, sürtünme kontrolünü ve boyutsal stabilitesini de etkileyebilir ve ardından tutarlı bir görünüm elde edebilir.
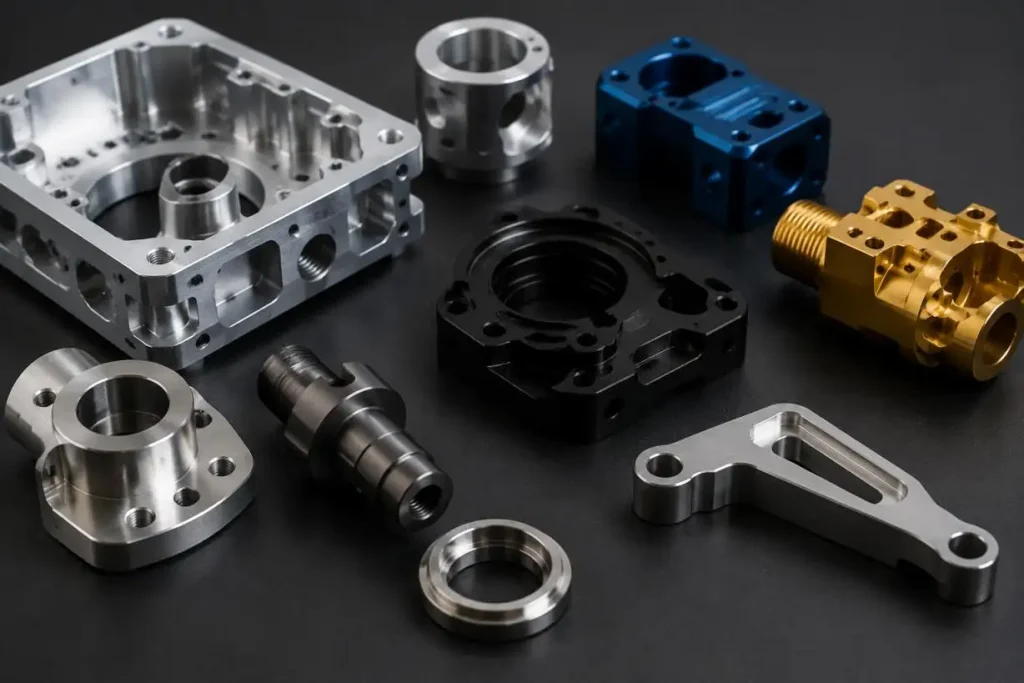
Hassas metal bileşenler değerlendirilirken, bileşenin bitirme süreçleri ve işleme süreçleri dikkate alınmalıdır. Yüksek hassasiyetli CNC işleme elde eden metal bileşenler bile, yetersiz yüzey işlemesi nedeniyle bazı uygulamalar için uygun olmayabilir. SunOn kapsamlı bir sunum sunuyorMetal CNC İşleme ve Bitiş Hizmetleri. Müşterilere malzeme, toleranslar ve son kullanım uygulama koşulları için optimize edilmiş süreçleri seçmelerinde yardımcı oluyoruz.
Neden Metal CNC İşlenmiş Parçalar Bitirilmesi Gerekiyor
Metal CNC işlemesinde, kesici aletler istenen geometriyi elde etmek için katman sökümle malzemeyi çıkarır. Metal CNC işleme sırasında, metal parçanın yüzeyinde takım izleri, mikro oluklar ve kalıntı gerilim oluşur ve bu bitiş sürecinde dikkate alınmalıdır.
Metal CNC ile işlenmiş parçalar, post yüzey işlemi uygulamadan aşağıdaki sorunlara yol açabilir:
• Nem veya kimyasallara maruz kalma nedeniyle korozyon yaşarsın
• Artan sürtünme ve daha erken mekanik aşınma yaşamak
•Farklı üretim partileri arasında estetik tutarsızlık
• Kötü kaplama yapışması veya etkisiz sızdırmazlık performansı
Bir bitirme işleminin birincil işlevi, bir mühendislik çiziminin işlevsel gereksinimlerini karşılamak için işleme sürecinin yarattığı etkileri azaltmak amacıyla metal parçanın yüzeyini değiştirmektir.
Tipik yüzey kaplama modifikasyonları aşağıdaki özellikleri içerir:
•Yüzey Pürüzlülüğü (Ra): Sürtünme, sızdırmazlık, görünüm, kaplama üzerindeki etkiler
•Kaplama Kalınlığı: Boyutlar üzerindeki etkiler
•Yüzey Sertliği: Aşınmaya Etkileri
•Korozyona Dayanıklılık: Ömür Boyu Etkileri
CNC ile işlenmiş metal parçaların yüzey pürüzlüğü genellikle Ra 3.2μm olur. Ancak, daha hassas uygulamalarda, yüzey pürüzlüğü Ra 1.6 μm veya Ra 0.8 μm olarak gereklidir.
Yüzey İşlemi Metal CNC İşlemesini Nasıl Etkiler?
Yüzey kaplaması genellikle işleme performansıyla karıştırılır. Gerçekte, mesele daha çok parçanın işleviyle ilgilidir.
Yüzey Pürüklülüğü: Sürtünme, Sızdırmazlık ve Maliyetin Dengesi
Örneğin:
• Hidrolik bileşenlerin sızıntıyı sınırlamak için kontrollü bir miktarda pürüzsüzlüğe sahip olması gerekir.
• Kayan bileşenler, yağlamayı korumak için tam doğru miktarda pürüzlülük gerektirir.
•Kozmetik muhafazalar tam doğru miktarda dokuya ihtiyaç duyar, aşırı pürüzsüzlük değil.
Metal CNC Işleme sırasında, SunOn üretim öncesi gereken yüzey durumunu değerlendirir; sonrasında bitiş süreçlerini izole bir adım olarak uygulamaz.
SunOn'un CNC işleme süreci, malzeme, geometri ve takım koşullarına bağlı olarak 0.4-0.6μm civarında yüzey bitişleri elde edebilen ince frezeleme ve torna işlemleri dahil olmak üzere kontrollü işleme parametreleriyle hassas bitirme gereksinimlerini destekler.
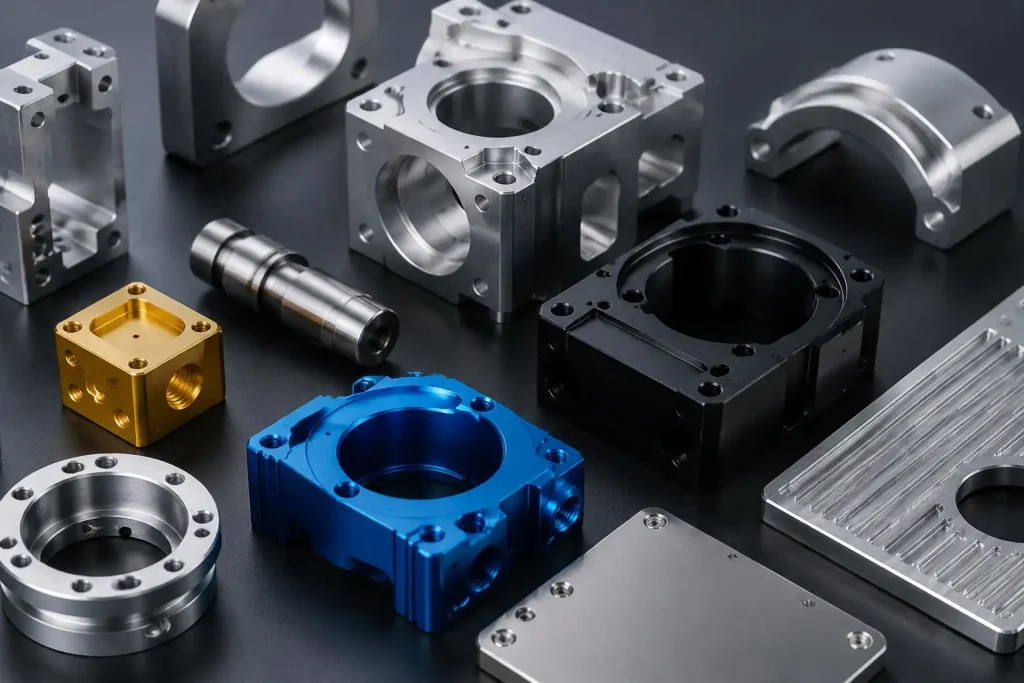
Metal CNC İşleme için Yüzey Kaplama Seçeneklerinin Karşılaştırılması
Farklı bitirme teknolojileri farklı mühendislik problemlerini çözer. Doğru seçim, malzeme uyumluluğu, ortam ve performans gereksinimlerine bağlıdır.
| Yüzey Kaplaması | Uygun Malzemeler | Ana Faydalar | Tipik Uygulamalar |
| Anodizing | Alüminyum | Korozyona dayanıklılık, renk kararlılığı, hafif koruma | Muhafazalar, braketler, elektronik |
| Sert Anodlama | Alüminyum | Daha yüksek sertlik ve aşınma direnci | Mekanik parçalar, takım parçaları |
| Elektrosuz Nikel Kaplama | Çelik, Alüminyum, Bakır alaşımları | Aşınma direnci ve korozyona karşı koruma | Hassas endüstriyel parçalar |
| Boncuk patlatma | Alüminyum, Paslanmaz Çelik | Uniform mat görünüm | Ürün kabukları, görünür bileşenler |
| Parlatma | Paslanmaz çelik, alüminyum | Pürüzsüz yüzey ve premium görünüm | Tıbbi, dekoratif bileşenler |
| Pasifasyon | Paslanmaz çelik | Geliştirilmiş korozyon direnci | Endüstriyel ve tıbbi parçalar |
Anodlama ve Toz Boya Karşılaştırması: Doğru Koruma Yöntemini Seçmek
Alüminyum Metal CNC Işleme parçaları için anodlama ve toz boyama sıkça karşılaştırılır. Ancak, farklı koruma mekanizmalarıyla çalışırlar.
| Karşılaştırma | Anodizing | Toz Boya |
| Koruma yöntemi | Oksit dönüşüm katmanı | Polimer kaplama katmanı |
| Kalınlık etkisi | Düşük boyutsal çarpışma | Daha büyük boyutlu etki |
| Yüzey hissi | Metalik özellikleri korur | Daha kaplama benzeri görünüm |
| Aşınma direnci | Alüminyum için mükemmel | Kaplama formülasyonuna bağlıdır |
Anodlama, alüminyumun hafif özelliklerinin korunması ve korozyona karşı direncinin korunması gerektiğinde başvurulan yöntemdir. Toz boya, daha fazla kalınlık pahasına doğa koşullarına karşı daha fazla direnç ve daha geniş renk seçenekleri sunar.
Boncuk Patlatma ve Parlatma: Görünüm ile Fonksiyon Uyumu
Yüzey görünüm gereksinimleri her zaman fonksiyonel performans gereksinimleriyle birlikte belirtilmelidir. Yüksek kaliteli kozmetik kaplama, yetersiz korozyon direncini veya kötü aşınma performansını telafi edemez.
Boncuk patlatma
Boncuk patlatma, aşındırıcı malzeme kullanılarak tutarlı mat görünüm ve bitiş sağlar.
Faydalar şunları içerir:
•Işleme izlerini ortadan kaldırmak
•Görünüşteki tutarsızlık azalır
•Kaplama için iyi hazırlanmış bir yüzey sağlar
Kullanımlar/Uygulamalar:
• Alüminyum paneller
•Tüketici elektroniği bileşenleri
• Ekipman kontrol panelleri
Parlatma
Parlatma yüzey düzensizliklerini ortadan kaldırır ve pürüzsüz bir yüzey sağlar.
Kullanıldığı yerler:
• Yüksek temizlik bileşenleri
• Paslanmaz çelik tıbbi parçalar
•Hassas dekoratif bileşenler
Ancak, parlatma yüzey kaplaması çok agresif bir yüzey kaplamasıdır ve keskin kenarları ve boyutları ortadan kaldırabilir, bu nedenle Metal CNC Işleme sırasında yüzeylerin cilalanması dikkatlice kontrol edilmelidir.
Malzeme ve Çalışma Ortamına Göre Yüzey Kaplamalarının Seçimi
Çalışma ortamı ve malzeme, yüzey yüzeyini etkiler.
Alüminyum CNC İşleme
Tipik çözümler şunlardır:
• Tip II anodlama genel korozyon koruması sağlamak için
• Aşınma koruması için sert anodlama
•Dengeli görünüm için boncuk patlatma
Paslanmaz çelik CNC İşleme
Tipik çözümler:
• Korozyona karşı daha fazla koruma sağlamak için pasifasyon
• Pürüzsüz yüzeyler sağlamak için elektrocilatlama
Çelik ve Alaşım Bileşenler
Tipik çözümler:
• Dayanıklı bir yüzey sağlamak için nikel kaplama
• Koruyucu kaplamalar daha fazla koruma sağlar
•Isı işlem ve bitirme
SunOn'da, malzeme seçimi, CNC işleme ve bitirme dahil ancak bunlarla sınırlı olmamak üzere tüm yönler, üretim planlama aşamasında değerlendirilir; böylece batchtobatch görünümünde değişiklik veya montaj edilen bileşenlerin boyutlarını olumsuz etkileyen kaplama kalınlığı sorunlarına yol açabilecek yüzey kaplama riskleri en aza indirilir.
Metal CNC Işleme Üretimi sırasında Yüzey İşlem Sorunlarının Önlenmesi
Yüzey bitiş sorunları genellikle üretim süreci ile sonraki bitirme süreci tamamen ayrı olarak ele alındığında ortaya çıkar.
Bazı önemli hususlar şunlardır:
Hassas uyumlar, dişler ve delikler için işleme ve bitiş toleransları (yani kaplama kalınlığı) dikkate alınmalıdır.
Yüzey Hazırlığı
• Yüzey kaplamalarının yapışması: Yüzeyin kirlenmesi veya kötü temizlik prosedürleri nedeniyle olumsuz etkilenebilir.
•Süreç tutarlılığı: Bitişlerinde farklı olan partiler aynı renk ve dokuyu üretmelidir.
• Bittikten sonra inceleme: İşlem tamamlandıktan sonra nihai boyutlar kontrol edilmelidir.
Bir örnek anodizlemedir. Bu süreç, gerekli özelliklere ulaşmak için yüzeye yaklaşık 10-25 mikrometrelik bir katman ekleyebilir. Bu, dar montaj boşluklarında bir sorun olabilir.
Bitmiş Metal CNC İşlenmiş Bileşenler için Kalite Kontrolü
CNC ile işlenmiş metal tedarikçisi iyi bir tedarikçi, işleme doğruluğunu ve bitiş kalitesini doğrulamalıdır.
Yaygın denetimler şunlardır:
| Denetim Yöntemi | Amaç |
| CMM Ölçümü | Son boyutları ve toleransları doğrulayın |
| Yüzey Pürüzlülüğü Testeri | Ra değerini belirler |
| Kaplama Kalınlığı Ölçeri | Bitiş tutarlılığını onaylayın |
| Tuz Spreyi Testi | Korozyona karşı direnci değerlendirin |
| Görsel Denetim | Kaliteyi değerlendirin |
SunOn, CNC işlemeyi kalite kontrolle bütünleştiriyor. Bu hizmet, müşterilerimize prototip ve üretim işleme konusunda yardımcı oluyor.
Bitirme Kapasitesine Sahip Bir Metal CNC İşleme Ortağı Seçmek
Bir tedarikçi seçmek sadece işleme doğruluğu ile ilgili değildir. İyi bir ortak, bitişi ve bunun ürünün tüm yaşam döngüsiyle ilişkisini anlar.
Önemli değerlendirme faktörleri şunlardır:
• Alüminyum, paslanmaz çelik ve alaşım işleme deneyimi
•Birden fazla bitirme sürecini destekleme yeteneği
•Tolerans tazminatının anlaşılması
•Kalite denetim yeteneği
•Prototipten üretime destek
Entegre Metal CNC Işleme, yüzey kaplama koordinasyonu ve denetim yetenekleriyle SunOn, müşterilerin hem fonksiyonel hem de estetik gereksinimleri karşılayan hassas metal bileşenler geliştirmelerine yardımcı olur. Erken tasarım değerlendirmesinden nihai üretime kadar, SunOn müşterilerle performans, maliyet ve üretim güvenilirliğini dengeleyen pratik bitirme çözümleri seçmek için çalışır.
SSS
S1. SunOn, Metal CNC İşleme bileşenleri için hangi yüzey kaplamalarını sunuyor?
SunOn, Metal CNC İşleme elemanları için anodizleme, sert anodizleme, boncuk püskürtme, cilalama, kaplama ve malzeme ile uygulamaya bağlı diğer bitirme süreçlerini içeren çeşitli yüzey kaplama seçenekleri sunmaktadır.
S2. SunOn Metal CNC İşleme ve yüzey kaplama yapabilir mi?
Evet. SunOn, CNC işleme ve yüzey kaplamasını birleştirerek müşterilere malzeme seçimi ve CNC işlemesinden nihai yüzey işlemi ve denetimine kadar üretim için tam bir çözüm sunar.
S3. Alüminyum CNC işlemeli parçalar için en iyi yüzey kaplaması hangisi?
Alüminyum Metal CNC Işleme için SunOn genellikle korozyon direnci, aşınma direnci ve görünüm dengesine göre anodasyon, sert anodizleme veya boncuk püskürtme önerir.
S4. Yüzey kaplama Metal CNC Işleme toleranslarını etkiler mi?
Evet. İşlenmiş yüzeyler için, anodlama ve kaplama gibi bitirme süreçleri, nihai boyutu etkileyebilecek bir yüzey tabakası oluşturabilir. SunOn, kritik uyum ve montajı korumak için işleme sürecini planlarken gerekli bitiş kalınlığını dikkate alır.
S5. SunOn, Metal CNC İşleme bileşenleri için hangi yüzey pürüzlülüğü sağlayabilir?
SunOn'un CNC işleme yetenekleri ince yüzey kaplamaları yapabiliyor. Bazı malzemeler ve geometriler için sonlandırma yaklaşık Ra 0.4-0.6μm kabalıkta üretilebilir.
