


PEEK CNC Işleme: Dereceler, DFM, Tavlama ve RFQ Rehberi
PEEK CNC işleme, özel plastik bir bileşenin termal performans, kimyasal direnç, mekanik dayanıklılık, aşınma direnci, elektrik yalıtımı ve nispeten düşük ağırlık kombinasyonunu gerektirdiğinde kullanılır.
Ancak, "PEEK" seçeneği üretilebilir bir parçayı tanımlamak için yeterli değildir. Doldurulmamış, cam dolgulu, karbon dolgulu, rulmanlı, iletken ve düzenlenmiş dereceler işleme ve hizmet sırasında farklı davranabilir.
Parça geometrisi, stok durumu, kalıntı gerilim, ısı oluşumu, sıkıştırma, toleranslar, temizlik ve denetim gereksinimleri de işleme rotası üzerinde etkili olur.
Mekanik mühendisler ve teknik alıcılar için asıl soru sadece PEEK'in işlenemeyeceği değildir. Seçilen sınıf ve tasarımın gereksiz bozulma, alet aşınması, malzeme israfı veya kabul riski olmadan işlenemeyeceği, stabilize edilip edilemeyeceği, denetlenip tekrarlanamayacağıdır.
BIR Bakışta CNC İşleme
| Proje Gereksinimi | Tipik Yönetmenlik |
|---|---|
| Genel hassas plastik parçalar | Doldurulmamış PEEK'i gözden geçirerek başlayın |
| Daha yüksek sertlik ve boyutsal stabiliteler | Cam dolgulu ve karbon dolu kaliteleri karşılaştırın |
| Rulmanlar, kılavuzlar ve kaydırma bileşenler | Özel bir rulman veya aşınma derecesini gözden geçirin |
| Elektrik veya yarı iletken uygulaması | İletkenlik, ESD, saflık ve gaz çıkış ihtiyaçlarını doğrulayın |
| Tıbbi veya gıda ile ilgili proje | Tam olarak uygun ticari sınıfı belirtin |
| Yuvarlak burçlar, halkalar ve kılıflar | CNC çevirme uygun olabilir |
| Gövdeler, plakalar ve çok yüzeyli parçalar | CNC frezeleme veya çok eksenli işleme |
| Sıkı tolerans veya ince duvar geometrisi | Stok gerilmesi, işleme dizisi ve tavlamayı gözden geçirin |
| Sabit yüksek hacimli üretim | CNC işleme ile enjeksiyon kalıplama karşılaştırın |
PEEK CNC Tamiri Nedir?
PEEK CNC işlemesi, bilgisayar kontrollü ekipmanla malzeme çıkararak çubuklardan, plakalardan, tüplerden, halkalardan veya diğer yarı bitmiş stoklardan özel parçalar üretir.
Yaygın işlemler şunlardır:
- CNC frezeleme
- CNC tornalama
- Sondaj ve ream alma
- Diş frezeleme ve urgulama
- Slotlama ve cep toplama
- Çok yüzeyli işleme
- Öğütme ve turlama
- Çapak açma ve kenar kaplama
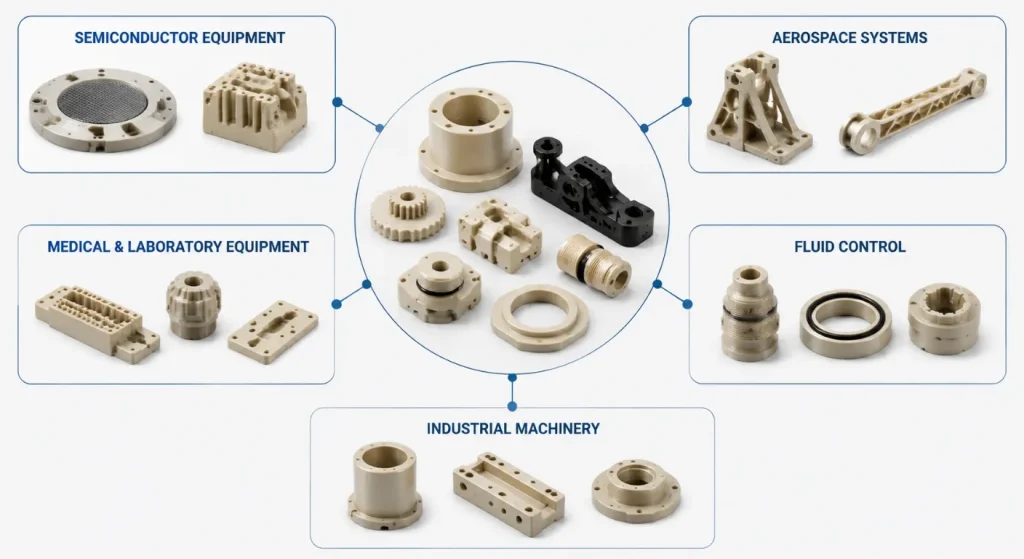
Tipik işlenmiş PEEK bileşenleri şunlardır:
- Bushingler, rulmanlar ve aşınma halkaları
- Elektrik yalıtkanları ve konnektörler
- Valf koltukları ve akışkanlık sistemi bileşenleri
- Mühürler, ara parçalar ve yıkama makineleri
- Yarı iletken ekipman armatürleri
- Pompa ve kompresör bileşenleri
- Laboratuvar alet parçaları
- Hafif köşeler ve yuvalar
- Fonksiyonel doğrulama için prototip parçalar
PEEK genellikle metaller ve diğer mühendislik plastikleri için kullanılan ekipman ve yöntemlerle işlenebilmektedir, ancak işleme parametreleri, takım elemesi, soğutma, iş tutuculuğu ve malzeme hazırlığı polimere uyarlanmalıdır.
Çeşitli plastik işleme süreçlerini içeren projeler de SunOn aracılığıyla incelenebilirCNC plastik işleme hizmetleri.
Doğru PEEK Derecesini Seçmek
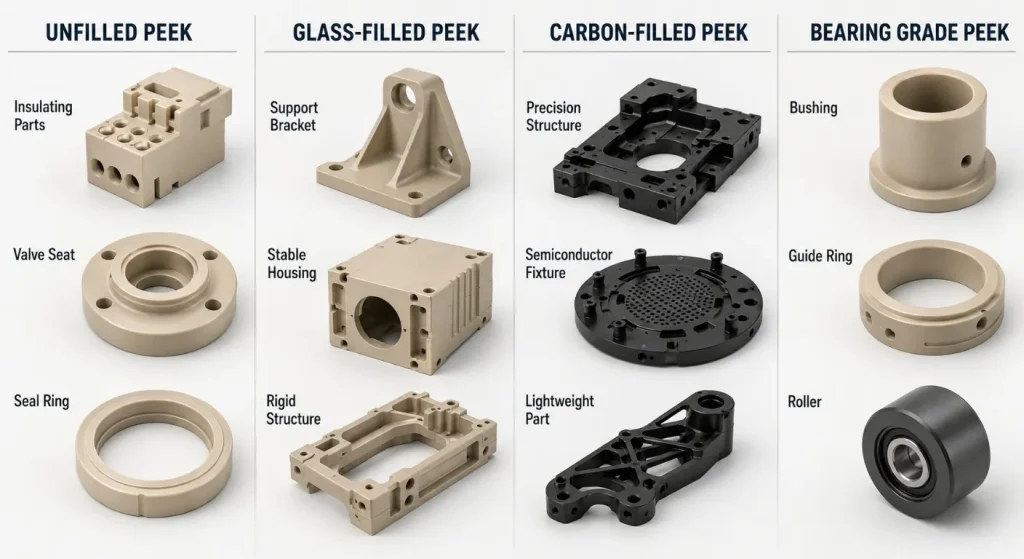
RFQ, sadece "PEEK" yerine tam ticari dereceyi belirtmelidir. Baz reçinesi, dolgu türü, dolgu yüzdesi, renk, stok formu, sertifikasyon ve düzenleyici durum bitmiş bileşeni etkileyebilir.
Doldurulmamış BAKIŞ
Doldurulmamış PEEK, genellikle genel hassasiyet parçaları için şu dengeyi gerektiren durumlarda değerlendirilir:
- Mekanik performans
- Kimyasal direnç
- Elektrik yalıtımı
- Aşınma performansı
- Boyutsal kararlılık
- Metalden daha düşük yoğunluk
Genellikle yalıtkanlar, valf parçaları, contalar, ara parçalar, laboratuvar bileşenleri ve genel endüstriyel parçalar için kullanılır.
Doldurulmamış materyal her proje için otomatik olarak en iyi seçenek değildir. Statik yükleme, sürünme, termal genleşme, sürtünme ve gerekli sertlik yine de değerlendirilmelidir.
Camla Dolu BAKIŞ
Cam dolgulu PEEK, artan rijitlik, sürünme direnci ve boyutsal stabilite gerektiğinde kullanılır.
Olası uygulamalar şunlardır:
- Yapısal destekler
- Yalıtma bileşenleri
- Yüksek sıcaklık armatürleri
- Statik yüklü parçalar
- Boyutsal olarak hassas muhafazalar
Cam lifleri, alet aşındırıcılığını artırır ve yüzey kaplamasını, kenar kalitesini ve ince kesitlerin davranışını etkileyebilir.
Karbon Dolu PEEK
Karbon dolu PEEK, dolgusuz malzemeye kıyasla daha yüksek sertlik, gelişmiş termal boyut stabilitesi ve farklı elektriksel veya termal davranış sağlayabilir.
Bunlar için değerlendirilebilir:
- Yüksek sertlikli bileşenler
- Hassas yapısal parçalar
- Aşınma bileşenleri
- Yarı iletken ekipmanları
- Mekanik olarak yüklü armatürler
Karbon dolu sınıfların hepsi aynı lif içeriğine, iletkenliğine, aşınma davranışına veya düzenleyici dokümantasyona sahip olmadığı için kesin bileşik doğrulanmalıdır.
Rulman ve Fonksiyonel Dereceler
Modifiye edilmiş PEEK sınıfları, sürtünme, aşınma, iletkenlik, ESD kontrolü, algılanabilirlik veya uygulamaya özgü gereksinimleri desteklemek için PTFE, grafit, karbon fiber veya diğer katkı maddeleri içerebilir.
Ensinger'in PEEK materyal portföyüDoldurulmamış, cam dolgulu, karbon doldurulmuş, yataklı, iletken, antistatik, yarı iletken, tıbbi ve algılanabilir kaliteleri içerir.
Genel bir sınıf, müşteri onayı olmadan belirli bir fonksiyonel veya düzenlenmiş malzeme yerine konmamalıdır.
PEEK Işleme Neden Özel Kontrol Gerektirir
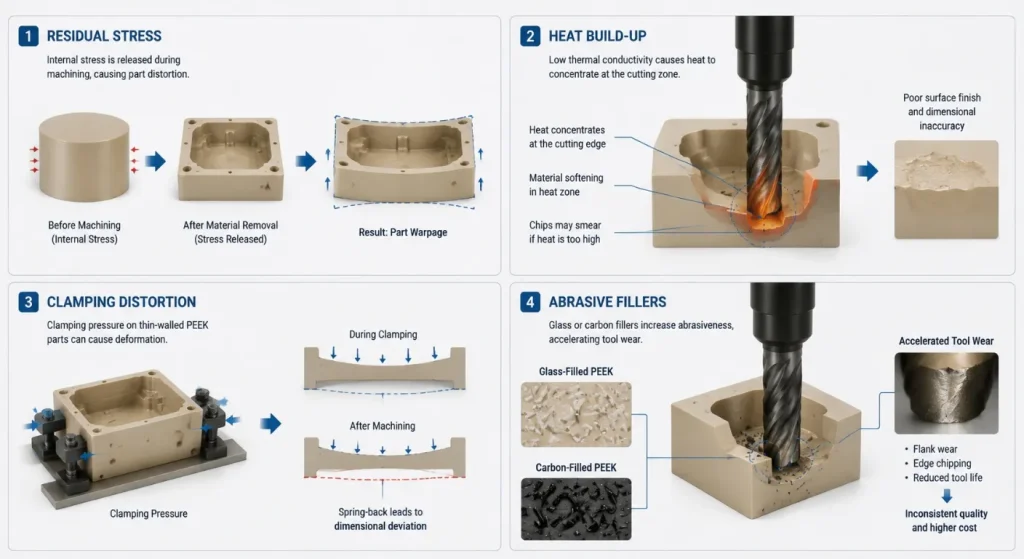
PEEK genellikle boyut olarak stabil ve işlenebilen olarak tanımlanır, ancak hassas sonuçlar yine de polimere özgü birkaç riskin kontrolünü gerektirir.
Kalıntı Stres ve Tavlama
Kalıntı gerilim, ekstrüzyon, sıkıştırma kalıplama, stok şekli üretimi veya önceki işleme işlemlerinden kaynaklanabilir.
Malzeme çıkarıldığında, bu gerilimler serbest bırakılabilir ve şu noktalara neden olabilir:
- Bükülme
- Yaylama
- Çapta değişiklikler
- Düzlük kaybı
- Açılmadan sonra hareket
- Püre ile kaplama arasındaki boyutsal değişiklikler
Rapora göreVictrex bitirme ve işleme kılavuzu, tavlama işlemden önce veya ara adım olarak gerekebilir. İkinci tavlama aşaması, son işlemeden önce büyük miktarda malzeme çıkarıldığında düşünülebilir.
Tavlama evrensel sabit bir döngü değildir. Malzeme tedarikçisinin talimatları, stok kalınlığı, kalitesi, geometrisi ve gerekli tolerans süreci belirlemelidir.
Isı Birikimi
PEEK ve diğer polimerler, kesme ısısını metallere göre daha az etkili geçirir. Aşırı yerel ısı, boyutları, yüzey kaplamasını, yongan davranışını ve iç stresi etkileyebilir.
Isı kontrolü şunları içerebilir:
- Keskin kesici kenarlar
- Kararlı beslemeler
- Kontrollü kesme derinliği
- Uygun soğutucu veya hava
- Çip tahliyesi
- Azaltılmış sürtünme
- Operasyonlar arasında yeterli soğutma
Soğutma sıvısı seçimi ayrıca temizlik, uyumluluk ve nihai uygulamayı da göz önünde bulundurmalıdır.
Sıkıştırma Bozulması
PEEK'in modülü çoğu metalden daha düşüktür. Aşırı armatür basıncı, iş parçasını işleme sırasında şekillendirebilir.
Parça kelepçelendiğinde doğru ölçülebilir ancak serbest bırakıldıktan sonra hareket edebilir. İş tutuculuğu, ince duvarları ezmeden, delikleri bozmadan ve yüzeyleri sızdırmazlık yapmadan bileşeni desteklemelidir.
Aşındırıcı Güçlendirilmiş Dereceler
Cam ve karbon dolu PEEK, dolgusuz malzemeden daha hızlı kesici aletleri aşınabilir.
Victrex, uygun uygulamalar için karbid, kaplamalı karbid veya elmas uçlu takımları önerir çünkü uygun olmayan aletler hızlı aşınma ve düşük yüzey kalitesine neden olabilir.
CNC Sürecini Geometriye Eşleştirmek
CNC Freleme
CNC frezeleme genellikle şu amaçlarla kullanılır:
- Plakalar ve braketler
- Konutlar
- Cepler ve yuvalar
- Yalıtkanlar
- Manifold tarzı bileşenler
- Mühürleme yüzeyleri
- Yarı iletken armatürleri
- Çok delikli desenler
Üç eksenli işleme, erişilebilir prizmatik geometri için yeterli olabilir.
CNC Tornalama
CNC çevirme, aşağıdaki gibi yuvarlak parçalar için uygundur:
- Burçlar
- Kılıflar
- Yüzükler
- Yıkama makineleri
- Supap koltukları
- Aralıklar
- Silindirler
- Silindirik mühürler
Torna, delikler, dış çaplar, oluklar, omuzlar ve sızdırmazlık özellikleri arasında konsantrik ilişkilerin korunmasına yardımcı olabilir.
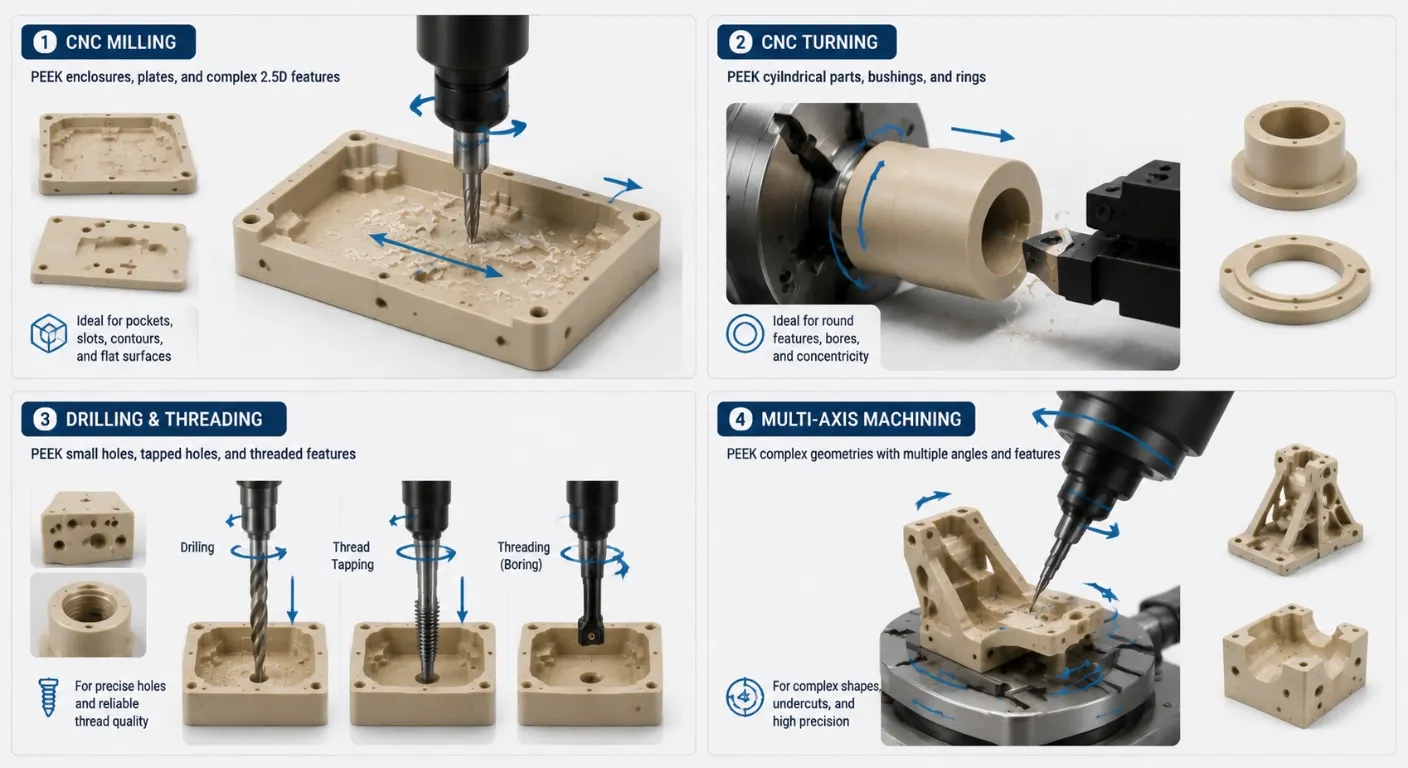
Karma geometri için şuCNC tornalama ve frezelemesüreç veya birkaç kontrollü kurulum.
Çok Eksenli İşleme
Çok eksenli işleme, açılı deliklere, bileşik yüzeylere, çok yüzlü özelliklere ve karmaşık armaturalara erişimi artırabilir.
Yeniden konumlandırmanın azaltılması, daha iyi özellik ilişkilerini destekleyebilir, ancak çok eksenli ekipman eksik dataları, aşırı toleransları veya kararsız ince duvar geometrisini telafi edemez.
Makineli PEEK Parçalarında Temel DFM Riskleri
İnce Duvarlar
İnce duvarlar kesme ve sıkıştırma kuvvetleri altında esilebilir. Ayrıca kalıntı stres serbest bırakıldıkça hareket edebilirler.
Olası iyileştirmeler şunlardır:
- Duvar kalınlığını artırmak
- Geçici destek materyali ekleme
- Dengeli malzeme çıkarımı kullanımı
- Püre ve kaplama ayrımı
- Stres gidermesinden sonra denetim
Derin Cepler
Derin cepler daha uzun aletler gerektirir ve bir bölgeden büyük miktarda malzeme çıkarır.
Bu durum titreşim, ısı, işleme süresi, bozulma ve malzeme israfını artırabilir. Derinliği azaltmak veya iç yarıçapları artırmak erişimi ve istikrarı artırabilir.
Küçük ve Derin Delikler
Küçük çaplı veya derin delikler, çip tahliyesi ve ısı kontrolü sorunlarına yol açabilir.
Çizim açıkça şunları tanımlamalıdır:
- Delik çapı
- Delme derinliği
- Etkili derinlik
- Pozisyonsal tolerans
- Yüzey gereksinimi
- Delik içinden mi geçti mi kör olsun
Derin İplikler
PEEK iplikleri işlenebilir, ancak derin kör iplikler ve dişli özelliklerin etrafındaki ince malzeme deformasyon ve çip kontrolü risklerini artırabilir.
Gereksiz yere tam ip derinliğini uzatmak yerine en az etkili ip bağlanmasını belirtin.
Aşırı Tolerans Kapsamı
Her PEEK boyutu sıkı bir toleransa ihtiyaç duymaz.
Kritik gereksinimler şunlara odaklanmalıdır:
- Uyumlar
- Mühürleme
- Merkezlilik
- Düzlük
- Yatak hizalanması
- Delik konumu
- Montaj arayüzleri
- Fonksiyonel kalınlık
Genel boyutlar uygun bir başlık bloğu toleransı kullanabilir.
Toleranslar ve Denetim Polimer Davranışını Yansıtmalıdır
Tolerans yeteneği şunlara bağlıdır:
- PEEK derecesi
- Stok durumu
- Parça boyutu
- Duvar kalınlığı
- Malzeme çıkarımı
- Sıcaklık
- İş Tutma
- Tavlama stratejisi
- Ölçüm yöntemi
- Işleme ile denetim arasındaki süre
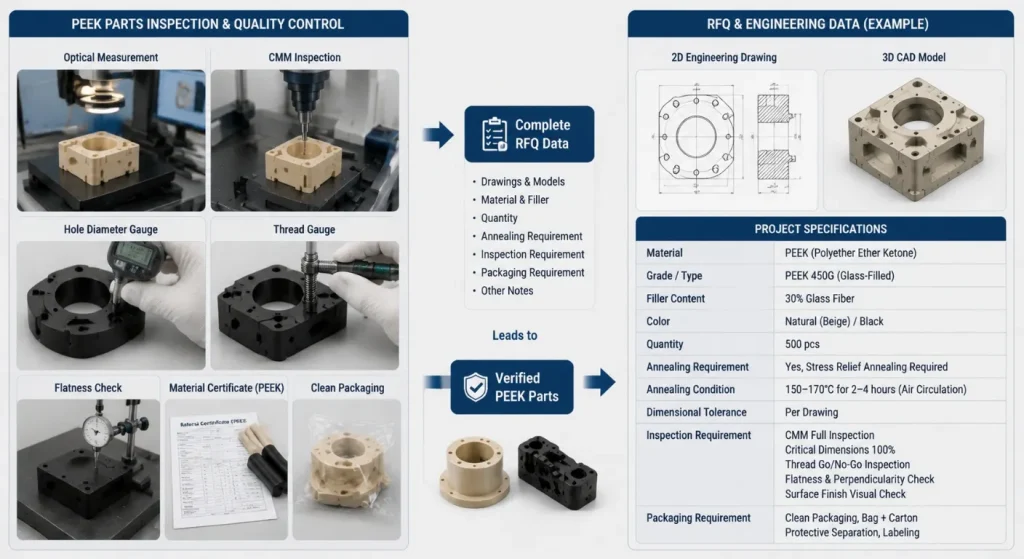
Denetim planı şunları içerebilir:
- Kaliperler ve mikrometreler
- Gaz ve pin ölçerleri
- İplik ölçerleri
- Optik ölçüm
- Koordinat ölçüm makineleri
- Düzlük denetimi
- Yüzey pürüzlülüğü ölçümü
- Görsel kenar ve burr denetimi
- Malzeme sertifikaları
- Temizlik kayıtları
Sıcaklığa duyarlı hassas parçalar nihai ölçümden önce stabilize edilmelidir. Çizim ayrıca kabulü etkileyen kontrol sıcaklığını veya standardını da belirtmelidir.
PEEK CNC İşleme ve Enjeksiyon Kalıplama
CNC işleme genellikle şu amaçlarla seçilir:
- Prototipler
- Fonksiyonel testler
- Düşük hacimli üretim
- Tasarım revizyonları
- Karmaşık düşük hacimli parçalar
- Küf yatırımı olmayan projeler
- Kalıplanmış veya ekstrüziye edilmiş boşluklara işleme özellikleri
SunOn'sdüşük hacimli CNC işlemeDestek miktarlar özel üretim araçları gerektirmediğinde kullanılabilir.
PEEK enjeksiyon kalıplama şu durumlarda düşünülebilir:
- Geometri stabilleşti
- Tekrar hacmi yeterince yüksek
- Küf yatırımı haklıdır
- Malzeme atıklarının azaltılması önemlidir
- Bileşen kalıplama için uygundur
- Gerekli malzeme ve kalıplama ekipmanları mevcuttur
İşlenmiş ve kalıplanmış PEEK parçaları otomatik olarak mekanik olarak aynı olarak kabul edilmemelidir. Kristallik, termal geçmiş, lif yönü ve üretim yöntemi performansı etkileyebilir.
Daha düşük sıcaklık veya kimyasal olarak daha az zorlu uygulamalar için daha ekonomik bir mühendislik plastiği de yeterli olabilir. SunOn'sDelrin CNC işleme kılavuzusertlik, kayma performansı ve genel işlenebilirlik üzerine odaklanan parçalar için faydalı bir karşılaştırma sunar.
Materyal İncelemesinden Teslimata
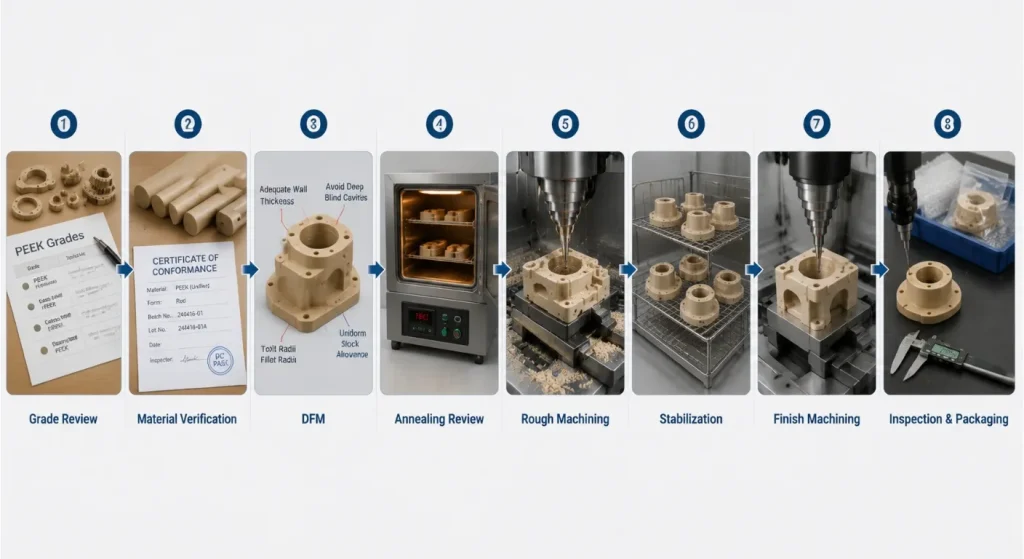
Kontrollü PEEK CNC işleme projesi genellikle şu aşamaları takip eder:
- RFQ incelemesi:Başvuru, kesin derece, miktar, çizim, bitiş, sertifikasyon ve teslimat gereksinimlerini onaylayın.
- Malzeme doğrulaması:Stok formunu, parti bilgilerini, sertifikaları ve tedarikçi belgelerini inceleyin.
- DFM incelemesi:Stres, duvar kalınlığı, sıkışma, alet erişimi, tolerans ve çapak risklerini belirleyin.
- Stres azaltma planlaması:Ön işleme mi yoksa ara tavlama mı gerekip gerekmediğini belirleyin.
- Kabaca işleme:Materyali kontrollü ve dengeli bir sırayla çıkarın.
- Bitirme işleme:Stabilizasyon veya ara işlemden sonra tam fonksiyonel boyutlar.
- Temizlik ve denetim:Boyutları, yüzeyleri, kenarları, dokümantasyonu ve temizlik gereksinimlerini doğrulayın.
- Koruyucu ambalaj:Çizilme, kirlenme, deformasyon ve parça parça teması önleyin.
PEEK CNC İşleme RFQ'ya Neler Dahil Edilmeli
Şunları sağlayın:
- Kontrollü 2D mühendislik çizimi
- 3D CAD modeli
- Gerektiğinde tam PEEK derecesi ve üreticisi
- Dolgu türü ve yüzdesi
- Stok formu veya malzeme durumu
- Prototip ve üretim miktarları
- Fonksiyonel datumlar ve GD&T
- Kritik boyutlar ve uyumlar
- Yüzey pürüzlülüğü gereksinimleri
- İplik, insert ve kenar özellikleri
- Tavlama veya stres giderme gereksinimleri
- Malzeme sertifikaları ve izlenebilirlik
- Temizlik ve kirlilik sınırları
- Denetim ve raporlama gereksinimleri
- Ambalaj ve etiketleme gereksinimleri
- Teslimat varış noktası ve hedef tarihi
SunOn'sCNC işleme teklif rehberiTam proje dosyalarının hazırlanması hakkında ek bilgi sağlar.
Sıkça Sorulan Sorular
1. CNC işleme için hangi PEEK derecesi en iyisidir?
Doldurulmamış PEEK, birçok hassas bileşen için pratik bir başlangıç noktasıdır. Cam dolgulu, karbon dolgulu, yataklı, iletken veya düzenlenmiş kaliteler, yalnızca uygulamanın belirli sertlik, aşınma, elektrik veya dokümantasyon özellikleri gerektirdiğinde seçilmelidir.
2. PEEK her zaman işlemeden önce tavlama gerektirir mi?
Her PEEK parçası aynı tavlama sürecini gerektirmez. İhtiyaç, stok durumuna, malzeme çıkarmasına, geometriye, duvar kalınlığına, toleransına ve malzeme tedarikçisinin önerilerine bağlıdır.
3. PEEK CNC Işleme hangi toleranslara ulaşabilir?
Tolerans yeteneği, kalite, parça boyutu, kalıntı gerilim, sıcaklık, iş tutuculuğu, işleme dizisi ve denetim yöntemine bağlıdır. Sıkı toleranslar fonksiyonel özelliklerle sınırlı olmalı ve kontrol edilen 2B çizimden incelenmeli.
4. Cam ve karbon dolgulu PEEK CNC ile işlenebilir mi?
Evet, ikisi de işlenebilir, ancak lifleri aletin aşındırıcılığını artırır ve kenar kalitesi ile yüzey kaplamasını etkileyebilir. Sınıf ve üretim miktarına bağlı olarak karbid, kaplamalı karbür veya elmas takım gerektirebilir.
5. PEEK parçaları CNC ile mi işlenilmeli yoksa enjeksiyon kalıplı mı?
CNC işleme genellikle prototipler, tasarım revizyonları, karmaşık düşük hacimli parçalar ve kalıp yatırımı gerektirmeyen projeler için uygundur. Enjeksiyon kalıplama, geometri stabil ve tekrar hacmi takım kullanımını haklı çıkardığında daha ekonomik olabilir.
6. PEEK Machining teklifi için hangi bilgiler gereklidir?
2D ve 3D dosyaları, tam PEEK derecesini, dolgu içeriğini, miktarları, toleransları, kaplama, tavlama gereksinimlerini, sertifikaları, temizliği, denetim, paketleme ve teslimat ihtiyaçlarını sağla. Tıbbi, gıda, yarı iletken veya diğer kontrollü uygulamalar için, teklif vermeden önce ilgili dokümantasyon gereksinimlerini ekleyin.
Sonuç
Güvenilir PEEK CNC işleme, tam malzeme kalitesi ve yüksek performanslı polimerlerin davranışını yansıtan bir tasarımla başlar.
Doldurulmamış PEEK, birçok genel hassasiyet bileşeni destekler. Cam ve karbon dolgulu dereceler sertliği ve boyut performansını artırabilir, ancak aynı zamanda alet ve yüzey gereksinimlerini de değiştirir. Rulman, iletken, tıbbi, gıda temaslı ve yarı iletken sınıfları, tam ticari tanımları ve destekleyici dokümantasyonlarıyla belirtilmelidir.
Kalıntı gerilim, kesme ısısı, sıkıştırılma basıncı, alet aşınması, duvar kalınlığı, tavlama ve denetim koşulları birlikte gözden geçirilmelidir. Gelişmiş ekipmanlar tek başına belirsiz bir PEEK derecesini, kararsız geometriyi veya eksik kabul gereksinimlerini telafi edemez.
Üretim yapılabilirlik incelemesi talep etmek için,SunOn ile iletişime geçin2D çiziminiz, 3D CAD modeliniz, kesin PEEK derecesi, miktarlar, kritik toleranslar, sertifikasyone, temizlik ve denetim gereksinimleriyle.
