


Robotik CNC İşleme için Kalite Kontrol ve Denetim Yöntemleri
Robotik CNC Işleme, robot eklemleri, motor montajları, rulman yuvaları, miller, uç efektör plakalar, sensör muhafazaları ve yapısal braketler üretir. Bu parçalar hareketli arayüzleri ve yakın hizalanmış montajları birleştirdiği için, inceleme hem boyutsal boyutu hem de geometrik ilişkileri değerlendirmelidir.
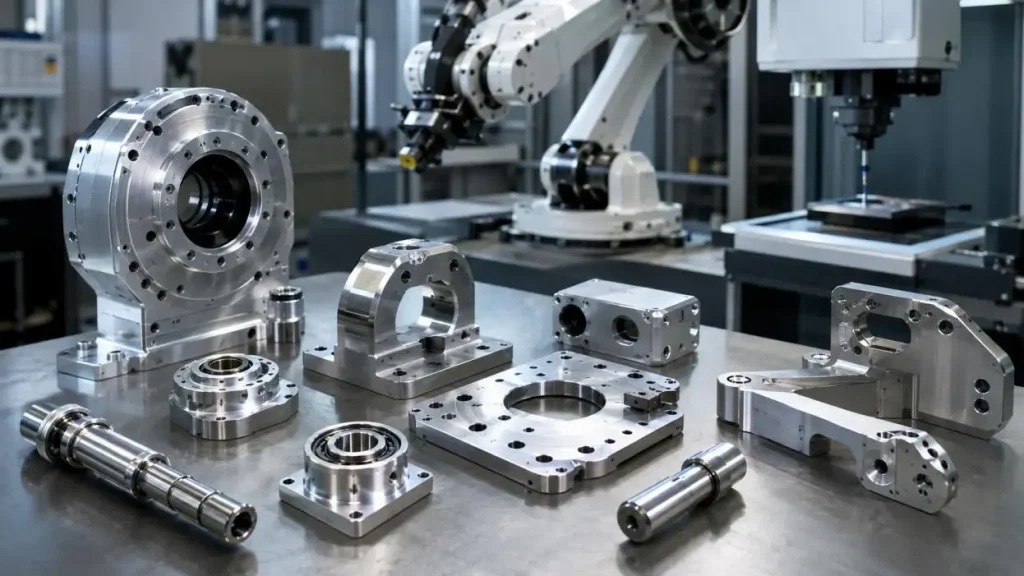
Pratik bir kalite planı, her çizim gereksinimini parça işlevi, işleme riski ve uygun bir ölçüm yöntemiyle bağlar; her yerde en sıkı toleransı uygulamak yerine kullanılır.
Denetimin Önemi
Önemli özelliklerdeki küçük değişiklikler bile hizalama, sürtünme, geri tepme, titreşim ve montaj verimliliğini etkileyebilir.
• Rulman ve mil uyumları: Dönme özellikleri, rulman borusu ve mil çaplarına, yuvarlaklığa ve çıkışa bağlıdır.
•Motor Arayüzleri: Montaj deliklerinin özellikleri, motor-mil arayüzlerinin hizalanmasına yardımcı olur.
• Robot Kol Yapıları: Montaj geometrisi, deliklerin konumu ve düzlüğünden etkilenir.
• Uç Efektörler: Montaj yüzeyinin düzlüğü ve dişin konumu, aletlerin kurulumunun tekrarlanabilirliğini etkiler.
Bir Denetim Yöntemi Seçimi
Hiçbir muayene yöntemi, Robotik CNC Işlemenin tüm özelliklerini kontrol edemez. Denetim yöntemi, özellik toleransı ve türü, erişilebilirlik, yüzey kaplaması ve kaç tane üretildiğine bağlıdır.
| Yöntem | Tipik Uygulama | Ana Düşünce |
| Kaliperler | Genel uzunluklar, genişlikler, derinlikler ve çaplar | Hızlı, ama çok küçük toleranslar için iyi değil |
| Mikrometreler | Miller, pimler, kalınlıklar ve hassas boyutlar | Sınırlı erişimle daha yüksek çözünürlük |
| Ölçü Ölçerleri | Delin hassas kontrolleri | Bir standart belirleme gerektirir |
| Pim/İplik Ölçerleri | Pimler ve dişli delikler için git/yok kontrolleri | Kontroller sınır, değerler değil |
| Yükseklik Ölçüsü | Yükseklik, basamak ve özellik konumu ölçümleri | Yüzey plakası gerektirir |
| CMM | Delik konumu ve profilleri, datum ve GD&T | Programlama ve ölçüm ortamı gerektirir |
| Görüş Sistemi | Küçük yuvalar, kenarlar, profiller ve hassas parçalar | İnceleme, odak ve kenar kontrastı ile tanımlanabilir |
| Pürüzlülük Testeri | Yüzey kaplama incelemesi, örneğin Ra | Boyutsal inceleme yöntemi bunun yerini tutamaz |
Kaliperler, mikrometreler ve göstergeler
Denetim sürecinde, kurulum, süreç içi ve son denetim aşamalarında kaliperler kullanılır.
• Dış Ölçüm: Kaliperler, genişlik, kalınlık ve dış çaplar için dış özellikleri ölçebilir.
• İç Ölçüm: Kaliperler, delikler, yuvalar ve açıklıklar için çenelerin iç genişliğini ölçebilir.
• Derinlik ölçümü: Derinlik çubuklarının avantajı, hem çukurların hem de sığ deliklerin derinliğini ölçebilmesidir.
• Sınırlamalar: Sonuçlar, sonuçların koşullarına, çene hizasına ve operatöre göre değişebilir.
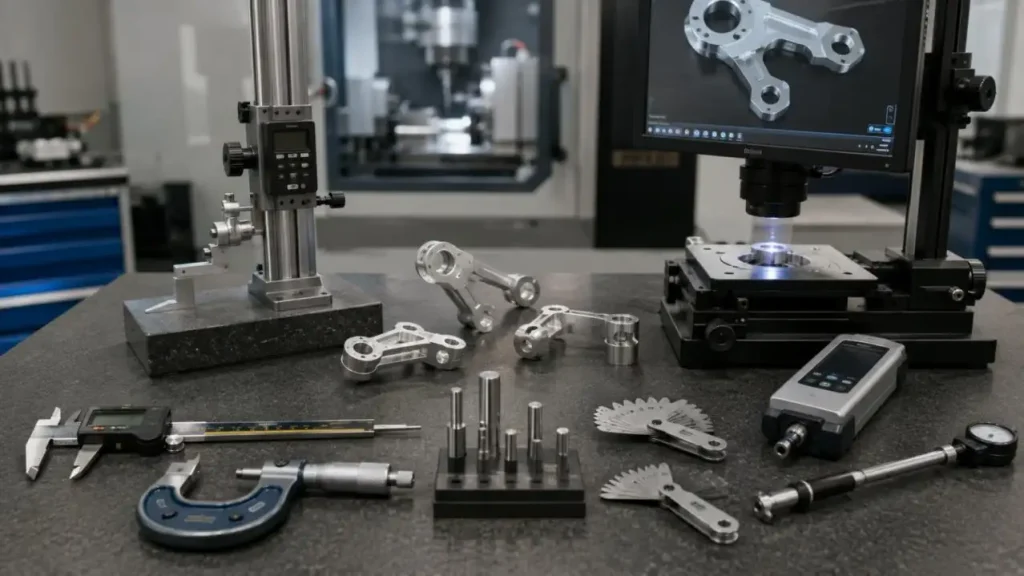
Miller veya rulman oturmaları üzerinde daha hassas toleranslar için mikrometre veya boru göstergeleri gibi diğer aletler kullanılmalıdır.
• Dış Mikrometreler: Genellikle hassas mühendislikte gövdeler ve pinler gibi bileşenlerin dış boyutlarını ölçmek, ayrıca duvarları ve hassas basamakları ölçmek için kullanılır.
• Derinlik Mikrometreleri: Çeşitli omuzların derinliğini, karşı deliklerin ve çukurların derinliğini ölçebilir.
•Silindr Ölçer: Bir boru çapını ölçmek ve borunun konik ve/veya yuvarlak olup olmadığını kontrol etmek için kullanılır.
• Limit gauge'lar (pin ve diş ölçerler), tekrarlayan parça üretimi için hızlı kontroller sağlar.
Karmaşık Geometri için CMM İnceleme
Bir koordinat ölçüm makinesi (CMM), bir özelliğin veya yüzeyin ölçümüyle 3D Kartezyen Koordinat Sistemi (CCS) oluşturarak bir denetim hacmini tanımlar. Ölçüm makinesi (CMM), çok çeşitli geometrik toleranslara sahip karmaşık beş (5) eksenli parçalar için vazgeçilmez bir araçtır.
Tipik CMM kontrolleri şunlardır:
•Gerçek Konum: CMM, datumlara karşı deliklerin montajını ve konumlandırılmasını kontrol eder.
• Yönelim: CMM, çeşitli yüzeylerin dik ve paralel ilişkilerini kontrol eder.
•Form: CMM yuvarlaklık, düzlük ve silindiriklik açısından kontrol eder.
•Profil: CMM, ölçülen noktaların CAD'den sapmasını kontrol eder.
•Raporlama: Denetim kayıtları tekrarlanabilir programlarla dijital olarak oluşturulabilir.
Sıcaklık ve yüzey bitiş etkileri
Boyutlar sıcaklıkla değişir çünkü malzemeler genişler ve daralır. Endüstriyel boyut ölçümü için tanınan referans sıcaklık 20°C'dir, bu nedenle hassas parça ve aletler sıkı toleranslar söz konusu olduğunda termal olarak stabilize edilmelidir.
Anodizleme, kaplama, boyama, cilalama ve toz boyama, boyutları veya yüzey dokusunu değiştirebilir. Bu nedenle kritik arayüzler bitirmeden önce, bittikten sonra veya her iki aşamada da inceleme gerektirebilir.
Önerilen Kalite Kontrol İş Akışı
| Sahne | Ana Faaliyet | Tipik Kayıt |
| Tasarım İncelemesi | Verileri, GD&T, denetim erişimini ve toleransları onaylayın | DFM ve denetim planı |
| Malzeme Kontrolü | Belirtilen malzeme kalitesini doğrulayın | Malzeme kayıtları |
| Kurulum Onayı | Armatürleri, aletleri, ofsetleri ve ilk özellikleri kontrol edin | Kurulum doğrulaması |
| İlk Madde | Boyutları ve kritik özellikleri inceleyin | İlk makale raporu |
| Süreç Içi Kontrol | Takım aşınmasını ve boyutsal kaymayı izleme | Denetim günlüğü |
| Son Denetim | Boyutları, bitişi ve görünümü doğrulayın | Nihai rapor |
SunOn's Robotik CNC İşleme Yetenekleri
SunOn, alüminyum, paslanmaz çelik, titanyum, pirinç, PEEK, naylon ve diğer malzemeler için CNC işleme hizmeti sunmaktadır. Yetenekler beş eksenli işleme, CMM ve kaliper incelemesi, anodizleme, boyama, kaplama, parlatma ve toz boyama gibi özellikler içermektedir.
•Boyutsal Doğruluk: SunOn'un kapasitesi ±0.1 mm ile ±0.002 mm arasında değişmektedir.
•Yüzey Kaplaması: İşlenmiş yüzeyler Ra 0.8 μm'ye kadar kadar ulaşır.
• Hızlı Prototipleme: Seçilen projeler 72 saatlik bir teslim süresiyle listelenmiştir.
• Düşük Hacimli Üretim: Yayınlanan sipariş miktarları bir ile yüz adet arasındadır.
• Araç Esnekliği: Özel parçalar, özel alet kullanmadan da işlenebilir, böylece düşük hacimli ve tek seferlik siparişler maliyet açısından verimli olur.
Yukarıdaki veriler mevcut üretim kapasitesini göstermektedir. Üretim çözümlerinin kapsamı, malzeme, geometri, fikstürleme, boyut, bitiş, miktar ve denetim gibi özelliklere bağlıdır.
Ana Sonuç
Robotik hareket, uyum ve tekrarlanabilirliğin güvenilirliği, denetimin doğruluğuna bağlıdır. SunOn, üretim süreci boyunca kritik boyutları ve karmaşık geometrik ilişkileri sağlamak için kaliperler, mikrometreler, göstergeler, görüş denetim sistemleri ve CMM kullanır.
DFM incelemesinden ve hızlı prototiplemeden nihai denetim ve teslimata kadar, metaller ve plastikler için kontrollü ve izlenebilir Robotik CNC Işleme hizmetleri sunuyoruz.
Lütfen çizimlerinizi ve proje gereksinimlerinizi, teknik inceleme ve teklif için bize gönderin.
SSS
S1. İlk Madde Denetimi Nedir?
İlk Madde İnspektefesi, üretim serisine başlamadan önce ilk işlenmiş bileşenin incelenmesi sürecidir.
S2. Robotik Parçalar İçin Denetim Neden Kritiktir?
Denetimler, doğru uyum ve hizalama, doğru hareket aralığı ve parçaların montajındaki tutarlılığı değerlendirir ve garanti eder.
S3. CMM Neyi Ölçür?
CMM'ler karmaşık boyutları, deliklerin konumlarını, profilleri ve geometrik toleransları ölçür.
S4. CNC parçaları kaliper gerektiriyor mu, yoksa bu mümkün değil mi?
Bir kaliper genel anlamda boyutları kontrol etmek için kullanılabilir, ancak çok dar toleranslar için yetişmeyebilir.
S5. Mikrometreler ne zaman parçalara entegre edilir?
Çaplar ve kalınlığın hassas ölçülmesini gerektiren parçalarda, örneğin şaftlar ve yatak yüzeylerinde mikrometreler de dahil edilir.
